پاسخ سریع: PEEK در مقابل لوله PTFE برای دستگاه های پزشکی لولههای PEEK و لولههای PTFE به جای اینکه جایگزین مستقیم یکدیگر باشند، برای نقشهای مختلف در طراحی دستگاههای پزشکی مناسب هستند. لوله PEEK استحکام مکانیکی بالاتر، سفتی بیشتر و عملکرد پایدار را در دماهای بالاتر از 250 درجه سانتیگراد ارائه می دهد. ، آن را برای اجزای ساختاری و استریلیزاسیون مکرر در دمای بالا مناسب می کند، در حالی که لوله PTFE ضریب اصطکاک کمتر و انعطاف پذیری بیشتری را ارائه می دهد و آن را به ماده ترجیحی برای آسترهای داخلی روان در کاربردهای کاتتر و سیم راهنما تبدیل می کند. این راهنما مقایسه می کند لوله PEEK پزشکی در برابر PTFE و پلی آمید از نظر استحکام، مقاومت در برابر دما و تناسب کاربرد، به مهندسان دستگاه کمک می کند تا مواد مناسب را برای نیاز لوله خاص انتخاب کنند. چیست لوله پزشکی PEEK ? PEEK یا کتون پلی اتر اتر، یک پلیمر ترموپلاستیک با کارایی بالا است که به دلیل ترکیب استحکام بالا با چقرمگی شکست بالا شناخته شده است. لوله PEEK درجه پزشکی از طریق فرآیند اکستروژن دقیق تولید می شود و در کاربردهایی استفاده می شود که ترکیبی از استحکام مکانیکی، پایداری ابعادی و مقاومت شیمیایی در یک پروفیل لوله نسبتا کوچک مورد نیاز است. ویژگی های اصلی مواد PEEK استحکام بالا همراه با چقرمگی شکست بالا، حمایت از نقش های لوله ساختاری عملکرد ابعادی پایدار در طیف وسیعی از دما پایداری شیمیایی خوب در برابر اکثر حلال های مورد استفاده در مونتاژ و تمیز کردن دستگاه مقاومت در برابر شعله و مقاومت در برابر سایش مناسب برای تماس مکرر مکانیکی زیست سازگاری خوب مناسب برای برنامه های کاربردی دستگاه های پزشکی کریستالی بودن بالای PEEK یکی از دلایل اصلی پایداری حرارتی آن است، زیرا ساختار مولکولی منظمتر در برابر تغییر شکل در دماهای بالا بهتر از پلیمرهای با کریستالینیت پایینتر مقاومت میکند. عملکرد پایدار تا 250 درجه سانتیگراد . چرا PEEK در دستگاه های پزشکی استفاده می شود؟ PEEK برای اجزای دستگاه پزشکی زمانی انتخاب میشود که یک پروژه به استحکام ساختاری نیاز داشته باشد که لولههای فلوروپلیمر یا پلی آمید استاندارد نمیتوانند ارائه کنند، به ویژه در کاربردهایی که شامل مکرر استریلیزاسیون در دمای بالا یا نقشهای باربری مکانیکی میشوند. نمودار زیر استحکام کششی را در مواد لوله های PEEK، PTFE و پلی آمید مقایسه می کند. مقاومت کششی با مواد لوله (MPa) 97 مگاپاسکال PEEK 231 مگاپاسکال پلی آمید (PI) 31 مگا پاسکال PTFE در حالی که پلی آمید بالاترین استحکام کششی خام را در بین سه ماده نشان می دهد، PEEK ترکیبی متمایز از قدرت و استحکام را ارائه می دهد که آن را در برابر شکست ناگهانی ضربه ای مقاوم تر می کند، خاصیتی که اغلب مربوط به حداکثر مقاومت کششی به تنهایی برای اجزای تحت فشار مکانیکی مکرر است. در مقایسه، PTFE به طور قابل توجهی نرم تر و انعطاف پذیرتر است، به همین دلیل است که معمولاً به دلیل خواص سطحی با اصطکاک کم به جای استحکام ساختاری استفاده می شود. مقاومت در برابر دما: PEEK در مقابل PTFE در مقابل پلیآمید عملکرد دما یکی از دلایلی است که اغلب برای انتخاب لوله PEEK ذکر شده است، به ویژه برای دستگاه هایی که به چرخه های استریلیزاسیون اتوکلاو مکرر نیاز دارند. نمودار خطی زیر پایداری مکانیکی نسبی را در یک محدوده دمایی در حال افزایش برای هر سه ماده نشان میدهد. پایداری مکانیکی نسبی در مقابل دما (%) 100 50 0 100 درجه سانتیگراد 150 درجه سانتیگراد 200 درجه سانتیگراد 250 درجه سانتیگراد 300 درجه سانتیگراد 350 درجه سانتیگراد پلی آمید PEEK PTFE لوله PEEK پایداری مکانیکی قوی را حفظ می کند 250 درجه سانتی گراد پشتیبانی از چرخه های مکرر استریلیزاسیون در دمای بالا بدون کاهش عملکرد قابل توجه، که یکی از کاربردی ترین مزایای آن نسبت به PTFE است. لوله PTFE با افزایش دما از سقف سرویس پایینتر خود کاهش شدیدتری نشان میدهد، در حالی که پلیآمید، اگرچه قویترین پایداری را در بالاترین دمای نشاندادهشده نشان میدهد، معمولاً به دلیل فرآیند اکستروژن و پوشش متمایز آن در مقایسه با اکستروژن استاندارد PEEK و PTFE، در دستهبندی کاربردهای متفاوتی استفاده میشود. PEEK در مقابل PTFE در مقابل پلی آمید: مقایسه عملکرد کامل انتخاب بین این سه ماده بستگی به این دارد که کدام ویژگی عملکرد برای یک نقش لوله خاص بیشترین اهمیت را دارد. نمودار رادار زیر هر ماده را در پنج معیار مربوط به انتخاب لوله پزشکی امتیاز می دهد. PEEK در مقابل PTFE در مقابل پلی آمید سختی مقاومت در برابر دما روانکاری قابلیت دیوار نازک چقرمگی شکست PEEK PTFE پلی آمید PEEK قوی ترین امتیاز را در سفتی، چقرمگی شکست و مقاومت در برابر دما می گیرد و نقش آن را به عنوان یک ماده ساختاری برای قطعاتی که باید در برابر تغییر شکل تحت تنش مکانیکی یا حرارتی مقاومت کنند، تایید می کند. PTFE بالاترین امتیاز را در روانکاری با یک حاشیه وسیع کسب می کند، به همین دلیل است که انتخاب استاندارد برای سطوح داخلی لومن است که در آن سیم های راهنما یا سایر دستگاه ها نیاز به لغزش با حداقل اصطکاک دارند. پلیآمید با تأکید بر قابلیت دیواره نازک و مقاومت در برابر دمای قوی، موقعیت میانی را اشغال میکند و آن را برای کاربردهای ساختاری با قطر بسیار کوچک مانند شفتهای میکروکاتتر مناسبتر میکند، جایی که ضخامت دیواره معمولی PEEK ممکن است کمتر کاربردی باشد. جدول مرجع خواص مواد جدول زیر خواص مرجع کلی در سه ماده را برای پشتیبانی از انتخاب مواد در مراحل اولیه خلاصه می کند. مقایسه خواص عمومی مواد لوله پزشکی PEEK، PTFE و پلیآمید اموال PEEK PTFE پلی آمید دمای عملیاتی طولانی مدت تا 250 درجه سانتیگراد تا 260 درجه سانتیگراد بالای 350 درجه سانتی گراد سفتی نسبی بالا کم بالا ضریب اصطکاک متوسط خیلی کم متوسط محدوده ضخامت دیوار معمولی دیوار استاندارد تا ضخیم استاندارد دیواره فوق العاده نازک زیست سازگاری خوب خوب خوب ملاحظات استریلیزاسیون و زیست سازگاری سازگاری مکرر استریلیزاسیون یک عامل تعیین کننده رایج هنگام انتخاب بین PEEK و PTFE برای اجزای دستگاه قابل استفاده مجدد یا پردازش شده در دمای بالا است. بلورینگی بالا و پایداری حرارتی PEEK به آن اجازه میدهد تا سیکلهای استریلیزاسیون اتوکلاو مکرر بالای 250 درجه سانتیگراد را بدون رانش ابعادی قابلتوجهی تحمل کند، که این مزیتی برای اجزای ابزار قابل استفاده مجدد است که در طول عمر دستگاه، چرخههای استریلیزاسیون زیادی را پشت سر میگذارند. ارزیابی زیست سازگاری برای هر دو ماده به طور کلی بر اساس ارزیابی می شود ISO 10993 استاندارد بینالمللی برای ارزیابی بیولوژیکی دستگاههای پزشکی، که سمیت سلولی، حساسسازی و آزمایشهای تحریک مربوط به لولهگذاری با تماس با بیمار را مورد توجه قرار میدهد (سازمان بینالمللی استاندارد، ISO 10993). هر دو لوله PEEK و PTFE که برای مصارف پزشکی در نظر گرفته شده اند، معمولاً قبل از ادغام دستگاه تحت این چارچوب ارزیابی می شوند. جایی که لوله پزشکی PEEK اعمال می شود لوله PEEK در چندین دسته دستگاه مشخص می شود که در آن استحکام ساختاری و پایداری حرارتی بیشتر از نیاز به انعطاف پذیری شدید یا اصطکاک کم است. جدول زیر زمینه های کاربردی رایج را نشان می دهد. کاربردهای رایج دستگاه پزشکی برای کاتتر PEEK و لوله ابزار دسته دستگاه نیاز اولیه چرا PEEK انتخاب شده است غلاف های معرفی کننده استحکام ساختاری، مقاومت در برابر پیچ خوردگی بالا strength at moderate wall thickness اجزای ابزار جراحی قابل استفاده مجدد استریلیزاسیون مکرر اتوکلاو پایدار بالای 250 درجه سانتیگراد اجزای شفت کاتتر قابلیت فشار، ثبات ابعادی بالا strength and fracture toughness اجزای انتقال مایعات مقاومت شیمیایی در برابر اکثر حلال ها پایدار است در بسیاری از طرحهای کاتتر چند مادهای، PEEK در کنار PTFE به جای آن استفاده میشود، با PEEK پشتیبانی ساختاری در یک لایه بیرونی یا میانی در حالی که PTFE سطح لومن داخلی را تشکیل میدهد و استحکام هر دو ماده را در یک دستگاه ترکیب میکند. گزینه های سفارشی لوله PEEK پروژه های لوله کشی PEEK پزشکی سفارشی معمولاً شامل تنظیم پارامترهای ابعادی و پردازشی متناسب با نیاز دستگاه خاص است. لوله PEEK اکسترود شده دقیق را می توان در چندین متغیر تنظیم کرد. تنظیم قطر داخلی و خارجی برای مطابقت با مشخصات کاتتر یا ابزار خاص تنظیم ضخامت دیوار برای متعادل کردن سفتی در برابر انعطاف پذیری برای یک برنامه خاص گزینه های درمان سطح برای پشتیبانی از اتصال با اجزای دستگاه مجاور کدگذاری رنگ برای مجموعه های دستگاه چند جزئی یا چند لومنی از آنجایی که PEEK سختی را با چقرمگی ترکیب میکند، پروژههای لولههای سفارشی اغلب میتوانند به دیوار نازکتری نسبت به موادی که از نظر ساختاری قابل اعتماد هستند، دست پیدا کنند و از طرحهای دستگاه فشردهتر بدون به خطر انداختن عملکرد مکانیکی پشتیبانی کنند. کار با یک سازنده لوله PEEK: چه چیزی را تأیید کنیم منبع یابی لوله های PEEK پزشکی مستلزم تایید دقت اکستروژن تامین کننده، مستندات کیفیت، و تجربه خاص کاربرد است، زیرا دمای مذاب بالا و کریستالی بودن PEEK باعث می شود که پردازش مداوم آن نسبت به بسیاری از پلیمرهای پزشکی دیگر بیشتر شود. تایید گواهینامه ISO و سیستم مدیریت کیفیت مستند قابلیت اکستروژن دقیق متناسب با نیازهای پردازش PEEK تولید اکستروژن PEEK سفارشی در محدوده قطر خاص مورد نیاز را تجربه کنید پشتیبانی از گردش کار توسعه OEM و ODM، از جمله تکرار نمونه قبل از تولید کامل Ningbo Linstant Polymer Materials Co., Ltd. از سال 2014 به عنوان یک تولید کننده و تامین کننده لوله های پزشکی OEM و ODM حرفه ای فعالیت می کند و اکنون بیش از بیش از آن را استخدام می کند. 400 کارمند در سراسر پردازش اکستروژن، پوشش، و فناوری های پس از پردازش برای لوله های پلیمری پزشکی. لوله PEEK این شرکت بر روی موادی ساخته شده است که سختی را با چقرمگی ترکیب می کند و دقت بالا و عملکرد پایدار را در محیط های تا 250 درجه سانتی گراد ، از عقیم سازی مکرر در شرایط دمای بالا پشتیبانی می کند. بلورینگی بالای این ماده به پایداری حرارتی بهتر کمک میکند و تعهد شرکت به دقت، ایمنی و کیفیت ثابت محصول، از تولیدکنندگان دستگاهها در توسعه اجزای ساختاری در برنامههای کاربردی کاتتر، ابزار و سیال پشتیبانی میکند. سوالات متداول Q1: لوله PEEK پزشکی چیست؟ لوله پزشکی PEEK یک لوله اکسترود شده دقیق است که از پلی اتر کتون ساخته شده است، یک ترموپلاستیک با کارایی بالا که به دلیل استحکام، چقرمگی و پایداری حرارتی بالا شناخته شده است. Q2: چرا PEEK در دستگاه های پزشکی استفاده می شود؟ PEEK برای ترکیبی از استحکام مکانیکی، پایداری ابعادی، مقاومت شیمیایی و توانایی مقاومت در برابر استریلیزاسیون مکرر در دمای بالا استفاده میشود. Q3: آیا PEEK زیست سازگار است؟ درجه پزشکی PEEK به طور کلی بر اساس معیارهای ارزیابی بیولوژیکی ISO 10993 ارزیابی می شود و زیست سازگاری خوبی را برای دستگاه های با بیمار نشان می دهد. Q4: آیا می توان لوله PEEK را استریل کرد؟ بله، لوله PEEK دماهای بالاتر از 250 درجه سانتیگراد را تحمل می کند و امکان استریل کردن مکرر را در شرایط اتوکلاو با دمای بالا بدون تغییر ابعاد قابل توجه فراهم می کند. Q5: لوله PEEK در مقابل PTFE، کدام بهتر است؟ هیچکدام به طور جهانی بهتر نیستند: PEEK استحکام و مقاومت دمایی بالاتری را ارائه می دهد، در حالی که PTFE روانکاری برتری را ارائه می دهد، بنابراین انتخاب صحیح به نقش لوله بستگی دارد. Q6: PEEK در مقابل Polyimide، تفاوت چیست؟ پلی آمید supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. Q7: PEEK برای چه مواردی در دستگاه های پزشکی استفاده می شود؟ PEEK در غلافهای معرفیکننده، اجزای ابزار جراحی قابل استفاده مجدد، بخشهای محور کاتتر و اجزای انتقال مایع که به مقاومت شیمیایی نیاز دارند استفاده میشود. Q8: چرا PEEK در کاتترها استفاده می شود؟ PEEK پشتیبانی ساختاری و پایداری ابعادی را در اجزای شفت کاتتر فراهم میکند که اغلب با PTFE برای سطح لومن داخلی روان کننده جفت میشود.


-
23Jul-2026PEEK در مقابل لوله PTFE: کدام یک برای دستگاه های پزشکی بهتر است؟

-
16Jul-2026لوله بالون پزشکی چیست؟ راهنمای کامل (2026)پاسخ سریع: چی لوله بالون پزشکی هست و چرا اهمیت دارد لوله بالون پزشکی لوله پلیمری اکسترود شده دقیقی است که برای تشکیل بدنه بالون کاتتر گشاد کننده بالون استفاده می شود و قوام دیواره آن به طور مستقیم نحوه باد کردن، انبساط و حفظ فشار بالون را در داخل عروق تعیین می کند. تحمل لوله، متمرکز بودن دیوار و ساخت لایه سه عاملی هستند که مستقیماً بر عملکرد بالون تأثیر می گذارند. از آنجایی که حتی تغییرات کوچک در ضخامت دیوار می تواند باعث انبساط ناهموار یا شکست زودرس تحت فشار شود. این راهنما توضیح می دهد که چگونه لوله بالون پزشکی مهندسی شده است، ساختارهای سازگار و غیر منطبق چگونه متفاوت هستند، و مهندسان دستگاه داده باید به چه مشخصاتی هنگام تهیه لوله کاتتر بالون برای طراحی دستگاه جدید یا موجود اشاره کنند. لوله بالون پزشکی چیست؟ لوله بالون یک لوله اکسترود شده تخصصی است که پس از فرآیند قالب گیری دمشی، بخش بادکنکی بادی کاتتر بالون را تشکیل می دهد. بر خلاف لوله کاتتر استاندارد، لوله بالون باید طوری مهندسی شود که به طور قابل پیش بینی به قطر هدف تحت فشار باد معین منبسط شود، سپس در هنگام تخلیه به نمای اولیه خود بازگردد، و همه اینها در عین حفظ ضخامت دیواره ثابت در اطراف محیط کامل خود. ویژگی های کلیدی کیفیت لوله های بالون تحمل ابعادی محکم برای پشتیبانی از انبساط قابل پیش بینی بالون هم مرکز بودن خوب، به این معنی که دیواره های داخلی و خارجی به طور یکنواخت در مرکز باقی می مانند بیضی بودن کم، به این معنی که سطح مقطع لوله نزدیک به یک دایره واقعی می ماند خواص ازدیاد طولی ثابت برای حمایت از نتایج یکنواخت قالب گیری دمشی عملکرد فشار ترکیدگی قابل اعتماد متناسب با روش مورد نظر از آنجا که تلرانس لوله های بالون اغلب حفظ می شود در ± 0.01 میلی متر ، فرآیند اکستروژن نیاز به دمای مذاب، سرعت کشش و شرایط خنک کننده دقیق دارد، به همین دلیل است که تولید لوله بالون معمولاً به عنوان یک تخصص متمایز در اکستروژن پلیمری پزشکی تلقی می شود. انطباق با بالون چیست و چرا اهمیت دارد؟ انطباق بادکنک نشان می دهد که قطر بالن با افزایش فشار باد چقدر تغییر می کند. این رفتار عمدتاً توسط مواد پلیمری مورد استفاده در لوله بالون و نحوه پردازش آن ماده در طول قالب گیری بادی تعیین می شود. درک انطباق به مهندسان دستگاه کمک می کند تا مواد بالون را با عملکرد بالینی مورد نظر مطابقت دهند، خواه گشاد شدن آرام رگ یا استقرار دقیق استنت باشد. سازگار در مقابل نیمه منطبق در مقابل ناسازگار رشد قطری فشار ترکیدگی دقت ابعادی انعطاف پذیری نازکی دیوار سازگار ناسازگار نیمه سازگار لوله های بالون سازگار، که معمولا از مواد نرم تری مانند نایلون ساخته می شوند، با افزایش فشار، بیشترین رشد قطری را نشان می دهند، که مناسب روش هایی است که در آن انبساط تدریجی و ملایم ترجیح داده می شود. لولههای بالون غیرمنطبق که اغلب از مواد با مدول بالاتر مانند Pebax یا سازههای مبتنی بر PET تولید میشوند، قطر بسیار پایدارتری را در محدوده فشار وسیعتری حفظ میکنند و آن را به انتخاب ترجیحی برای استقرار استنت در جایی که اندازه دقیق و قابل پیشبینی حیاتی است تبدیل میکند. لوله بالون نیمه سازگار بین این دو قرار می گیرد و رشد قطر متوسطی را در کنار دقت ابعادی خوب ارائه می دهد، به همین دلیل است که یک انتخاب عمومی برای چندین کاربرد کاتتر باقی می ماند. چگونه ساخت لایه بر فشار ترکیدگی تأثیر می گذارد لوله بالون را می توان به صورت یک لایه، دو لایه یا سه لایه تولید کرد و تعداد لایه ها یکی از قوی ترین عوامل تعیین کننده فشار ترکیدگی قابل دستیابی است. سازههای چندلایه موادی را با خواص تکمیلی ترکیب میکنند، مانند یک لایه بیرونی مبتنی بر استحکام همراه با یک لایه داخلی انعطافپذیرتر، تا مقاومت فشار را بدون افزایش قابل توجه ضخامت دیوار افزایش دهند. فشار انفجاری نامی بر اساس ساختار لایه (ATM) 45-55 اتمسفر سه لایه 28-35 اتمسفر دو لایه 14-20 اتمسفر تک لایه همانطور که نمودار نشان می دهد، لوله بالون سه لایه می تواند به فشار ترکیدگی 45-55 اتمسفر دست یابد به طور قابل توجهی بالاتر از ساختارهای تک لایه است، به همین دلیل است که طرح های چند لایه معمولاً برای کاربردهای فشار بالا مانند درمان ضایعات کلسیفیه مشخص می شوند. سازههای دولایه یک حد وسط عملی را ارائه میدهند که مقاومت فشاری بالاتری نسبت به لولههای تک لایه ارائه میکنند و در عین حال ساخت سادهتری نسبت به ساخت سه لایه کامل دارند. لوله های تک لایه برای کاربردهای کم فشار که در آن سادگی پروفیل و تولید مقرون به صرفه در اولویت هستند، مناسب است. ازدیاد طول و عملکرد قالب گیری دمشی رفتار ازدیاد طول در طول فرآیند قالب گیری دمشی تعیین می کند که چگونه یک بالون به طور یکنواخت از شکل پاریسون خود به قطر هدف نهایی خود منبسط می شود. پارامترهای انتخاب و پردازش مواد هر دو بر این منحنی تأثیر میگذارند، و عدم تطابق خواص ازدیاد طول یکی از دلایل رایج ضخامت دیواره ناهموار در بالنهای تمامشده است. نمودار خطی زیر انبساط قطر نسبی معمولی را با افزایش فشار قالب گیری دمشی برای دو خانواده مواد لوله بالون معمولی نشان می دهد. انبساط نسبی قطر در طول قالب گیری دمشی (%) 100 50 0 مرحله 1 مرحله 2 مرحله 3 مرحله 4 مرحله 5 مرحله 6 لوله های مبتنی بر نایلون لوله مبتنی بر Pebax لولههای مبتنی بر نایلون زودتر در چرخه قالبگیری دمشی به انبساط هدف خود میرسند، مطابق با رفتار سازگارتر، در حالی که لولههای مبتنی بر Pebax به تدریج گسترش مییابند و در مراحل فشار بالاتر به رشد خود ادامه میدهند، که نشاندهنده مشخصات عملکرد نیمه سازگار تا غیر منطبق است. این تفاوت در رفتار انبساط یکی از دلایلی است که انتخاب مواد باید در مراحل اولیه توسعه لوله های بالون نهایی شود، زیرا مستقیماً پنجره فرآیند مورد استفاده در قالب گیری دمشی و هندسه نهایی بالون قابل دستیابی را شکل می دهد. مرجع بعدی برای لوله بالون پزشکی لولههای بالون در طیف وسیعی از اندازهها برای پشتیبانی از همه چیز از کاربردهای عروق کرونر گرفته تا دستگاههای عروق محیطی بزرگتر در دسترس هستند. جدول زیر نقاط مرجع ابعاد کلی را بر اساس دسته بندی برنامه خلاصه می کند. مرجع ابعاد عمومی برای لوله های بالون پزشکی بر اساس طبقه بندی کاربرد برنامه قطر داخلی معمولی ساخت لایه مشترک انطباق معمولی آنژیوپلاستی عروق کرونر 0.10 میلی متر - 0.60 میلی متر دو لایه نیمه سازگار تحویل استنت 0.20 میلی متر - 1.00 میلی متر سه لایه ناسازگار اتساع عروق محیطی 1.00 میلی متر - 4.00 میلی متر تک لایه یا دو لایه سازگار to semi-compliant اتساع دسترسی با سوراخ بزرگ 4.00 میلی متر - 8.00 میلی متر تک لایه سازگار تولید لوله های بالون در اندازه کامل عموماً شامل یک محدوده قطر داخلی 0.10mm تا 8.00mm ، تقریباً تمام کاربردهای مشترک کرونری، محیطی و دسترسی با سوراخ بزرگ را در یک قابلیت تولیدی پوشش می دهد. چگونه کیفیت لوله بر عملکرد بالون تأثیر می گذارد کیفیت لوله بالون تأثیر مستقیم و قابل اندازه گیری بر عملکرد بالون تمام شده دارد، زیرا هرگونه ناهماهنگی موجود در لوله خام تمایل دارد به داخل بالون دمشی منتقل شود. درک این روابط به مهندسان کمک می کند تا اولویت بندی کنند که کدام مشخصات لوله برای دستگاه خاص آنها اهمیت دارد. تمرکز ضعیف در لوله های خام معمولاً منجر به ضخامت دیواره بالون ناهموار پس از قالب گیری دمشی می شود و خطر ایجاد نقطه ترکیدگی نامتقارن را افزایش می دهد. بیضی بودن ناسازگار می تواند باعث انبساط ناهموار در حین تورم شود و بر نحوه تماس بالون با دیواره عروق تأثیر بگذارد. تغییر در تحمل ضخامت دیواره به طور مستقیم بر ثبات فشار ترکیدگی در یک دسته تولیدی تأثیر می گذارد تغییرپذیری طولانیشدن بین لولهها میتواند پنجره فرآیند قالبگیری دمشی را تغییر دهد، که نیاز به اعتبارسنجی مجدد پارامترهای فرآیند دارد. به همین دلیل است که مهندسان دستگاه معمولاً دادههای ابعادی سطح زیادی از جمله اندازهگیریهای تمرکز و بیضی را درخواست میکنند، به جای اینکه تنها بر مشخصات اسمی در هنگام واجد شرایط بودن یک تامینکننده لوله بالون جدید تکیه کنند. گزینه های سفارشی سازی برای لوله شفت بالون پروژه های لوله های بالون سفارشی معمولاً با افزایش طول هدف و فشار ترکیدگی شروع می شود که از آن انتخاب مواد و ساخت لایه ایجاد می شود. درخواست های سفارشی سازی رایج شامل موارد زیر است. انتخاب مواد بین نایلون، پباکس و سایر خانواده های پلیمری بر اساس رفتار انطباق هدف تعداد لایه ها و جفت شدن مواد لایه برای رسیدن به یک هدف فشار انفجاری خاص تنظیم ازدیاد طول برای مطابقت با یک پنجره فرآیند قالب گیری دمشی خاص سفارشی سازی ابعادی در محدوده کامل 0.10mm تا 8.00mm قطر داخلی تولید تحمل تنگ تا 0.01 ± میلی متر برای کاربردهای با دقت بالا یک تیم تحقیق و توسعه باتجربه که در کنار الزامات فشار ازدیاد طول و ترکیدگی مهندس دستگاه کار می کند، می تواند با محدود کردن گزینه های مواد و فرآیند قبل از شروع تولید نمونه رسمی، به کوتاه کردن چرخه توسعه کمک کند. چه کسی لوله های بالون پزشکی را تولید می کند Ningbo Linstant Polymer Materials Co., Ltd. از سال 2014 به عنوان یک تولید کننده و تامین کننده لوله های پزشکی OEM و ODM حرفه ای فعالیت می کند و اکنون بیش از بیش از آن را استخدام می کند. 400 کارمند در سراسر پردازش اکستروژن، پوشش، و فناوری های پس از پردازش برای لوله های پلیمری پزشکی. با تجربه گسترده اکستروژن، این شرکت لوله های بالون را با تلرانس های محکم و خواص مکانیکی خوب ارائه می دهد که حداقل تحمل را پشتیبانی می کند. ± 0.01 میلی متر و تولید در اندازه کامل که محدوده قطر داخلی 0.10 میلی متر تا 8.00 میلی متر را پوشش می دهد، از جمله تمام اندازه های رایج که در کاربردهای کرونری، محیطی و سوراخ های بزرگ استفاده می شود. ساخت لوله های بالون تک، دو و سه لایه با مقاومت فشار بالون چند لایه در دسترس هستند 45-55 اتمسفر و تیم تحقیق و توسعه باتجربه این شرکت می توانند لوله های بالون سفارشی را با توجه به ازدیاد طول و فشار ترکیدگی خاص توسعه دهند. تمرکز و بیضی بودن خوب در طول تولید حفظ می شود و از عملکرد ثابت و قابل تکرار بالون برای سازندگان دستگاه پشتیبانی می کند. سوالات متداول Q1: لوله بالون پزشکی چیست؟ لوله بالون پزشکی یک لوله پلیمری با اکسترود دقیق است که برای تشکیل بخش بالون بادی کاتتر گشاد کننده بالون از طریق فرآیند قالب گیری دمشی استفاده می شود. Q2: لوله بالون برای چه استفاده می شود؟ برای ساخت کاتترهای بالونی برای روش هایی مانند گشاد شدن عروق و استقرار استنت، در جایی که انبساط کنترل شده و قابل پیش بینی مورد نیاز است، استفاده می شود. Q3: انطباق با بالون چیست؟ انطباق بادکنک تشریح میکند که قطر بادکنک با افزایش فشار تورم چقدر افزایش مییابد، از رفتار سازگار تا نیمه منطبق تا رفتار ناسازگار. Q4: لوله چگونه بر عملکرد بالون تأثیر می گذارد؟ متمرکز بودن لوله، بیضی بودن و تحمل دیواره به طور مستقیم بر یکنواختی دیواره بالون، رفتار انبساط و ثبات فشار ترکیدگی پس از قالب گیری ضربه ای تأثیر می گذارد. Q5: آیا می توان لوله بالون را سفارشی کرد؟ بله، پارامترهای متریال، تعداد لایه، ازدیاد طول و ابعاد را میتوان برای برآورده کردن فشار ترکیدگی خاص و الزامات انطباق سفارشی کرد. Q6: چه کسی لوله های بالون پزشکی را تولید می کند؟ شرکتهای تخصصی اکستروژن پلیمری پزشکی با قابلیتهای OEM و ODM لولههای بالون را با استفاده از فرآیندهای اکستروژن کنترلشده برای برآورده کردن الزامات تحمل سخت میسازند.

-
09Jul-2026لوله پلیآمید تقویتشده در مقابل پلیآمید استاندارد: تفاوتهای کلیدیپاسخ سریع: تفاوت اصلی بین لوله های پلی آمید تقویت شده و استاندارد لوله پلیآمید تقویتشده یک لایه بافته یا سیم پیچ فلزی را در دیواره پلیآمید تعبیه میکند، در حالی که لوله پلیآمید استاندارد برای استحکام تنها به پلیمر متکی است. این تفاوت ساخت یعنی لوله پلی آمید تقویت شده مقاومت در برابر پیچ خوردگی و انتقال گشتاور به طور قابل توجهی بالاتر را ارائه می دهد ، این گزینه را برای شفتهای کاتتر طولانیتر و دستگاههایی که باید عروق پرپیچوخم را هدایت کنند، تبدیل میکند، در حالی که لوله پلیآمید استاندارد برای بخشهای کوتاهتر و کممطلوبتر که پروفیل پایینتر در اولویت است، مناسب است. این راهنما مقایسه می کند لوله پلی آمید تقویت شده در مقابل پلی آمید استاندارد دادههای مربوط به قدرت، انعطافپذیری و کاربرد، به مهندسان دستگاه کمک میکند تا تصمیم بگیرند که کدام ساختار متناسب با طراحی کاتتر یا میکروکاتتر است. لوله پلی آمید تقویت شده چیست؟ لوله پلی آمید تقویت شده با افزودن یک لایه سیم فلزی، معمولاً فولاد ضد زنگ، به دیواره لوله در طول فرآیند پوشش ساخته می شود. این لایه تقویتی به طور کامل بین پوشش های پلی آمید داخلی و خارجی محصور شده است، بنابراین لوله نهایی یک سطح داخلی و خارجی صاف را حفظ می کند در حالی که عملکرد مکانیکی قابل ملاحظه ای بالاتری نسبت به لوله های پلی آمیدی تقویت نشده با ضخامت دیواره مشابه دارد. دو الگوی رایج تقویتی تقویت بافته شده: سیم های ریز به صورت یک طرح متقاطع در اطراف دیواره لوله بافته می شوند که انتقال گشتاور و مقاومت در برابر فشار ترکیدگی را بهبود می بخشد. تقویت سیم پیچ: یک سیم منفرد در یک الگوی مارپیچ در طول لوله پیچیده شده است که به انعطاف پذیری و مقاومت در برابر پیچ خوردگی نسبت به کنترل گشتاور کمک می کند. لوله های بافته کاتتر و لوله های تقویت شده سیم پیچ گزینه های قابل تعویض نیستند. الگوی صحیح بستگی به این دارد که آیا طراحی دستگاه به کنترل چرخشی مانند کاتترهای قابل هدایت یا قابلیت ردیابی صاف از طریق آناتومی منحنی مانند بسیاری از کاربردهای میکروکاتتر اولویت دارد. چرا از تقویت کننده در لوله های پزشکی استفاده می شود؟ لوله پلیآمید استاندارد در حال حاضر ویژگیهای کششی قوی را برای ضخامت دیواره خود ارائه میدهد، اما شفتهای بلند و نازک کاتتر هنوز با دو چالش دائمی روبرو هستند: پیچ خوردگی در هنگام حرکت در منحنیهای آناتومیکی تیز، و از دست دادن گشتاور زمانی که پزشک نیاز به چرخش انتهای پروگزیمال برای کنترل نوک دیستال دارد. تقویت هر دو مسئله را مستقیماً با توزیع بار مکانیکی در امتداد لایه سیم به جای تکیه بر دیوار پلیمری به تنهایی برطرف می کند. بازده انتقال گشتاور بر اساس ساخت و ساز (%) 92% بافته تقویت شده 71% کویل تقویت شده 39% پلی آمید استاندارد همانطور که نمودار نشان می دهد، تقویت بافته شده بالاترین راندمان انتقال گشتاور را ارائه می دهد به همین دلیل است که شفتهای کاتتر قابل هدایت که به کنترل چرخشی دقیق یک به یک نیاز دارند، معمولاً ساختار بافتهای را مشخص میکنند. تقویت سیم پیچ انتقال گشتاور را در مقایسه با پلی آمید استاندارد بهبود می بخشد، اما تاکید بیشتری بر انعطاف پذیری و مقاومت در برابر پیچ خوردگی دارد، در حالی که لوله پلی آمید استاندارد، فاقد لایه سیم، نیروی چرخشی کمتری را در طول خود منتقل می کند. آیا لوله های تقویت شده مقاومت در برابر پیچ خوردگی را بهبود می بخشد؟ مقاومت پیچ خوردگی توانایی لوله را برای حفظ قطر لومن داخلی خود هنگامی که در اطراف یک شعاع کوچک خم میشود، توصیف میکند، که مستقیماً بر ادامه عبور مایعات، دستگاهها یا سیمهای راهنما از کاتتر در طول مسیریابی تأثیر میگذارد. نمودار خطی زیر حداقل شعاع خمش را قبل از شروع محدودیت لومن در سه نوع ساختاری که در زوایای افزایش خم آزمایش شده است، مقایسه میکند. حفظ لومن در مقابل زاویه خم (%) 100 50 0 30 درجه 60 درجه 90 درجه 120 درجه 150 درجه 180 درجه کویل تقویت شده بافته تقویت شده پلی آمید استاندارد با افزایش زاویه خم، لوله های تقویت شده با سیم پیچ، قوی ترین احتباس لومن را نشان می دهند، به همین دلیل است که سازه های سیم پیچ اغلب برای لوله های میکروکاتتر که باید از مسیرهای عروقی بسیار پرپیچ و خم بدون محدودیت جریان عبور کنند، ترجیح داده می شوند. آرماتور بافته نیز به خوبی حفظ میشود، اگرچه کمی کمتر از سیم پیچ در زوایای خمش شدید، زیرا الگوی سیم متقاطع بیشتر برای گشتاور بهینه شده است تا انعطافپذیری با شعاع تنگ. لوله پلیآمید استاندارد، بدون لایه سیم، شدیدترین کاهش را در حفظ لومن با افزایش زاویه خم نشان میدهد و تأیید میکند که تقویت به طور معنی داری مقاومت در برابر پیچ خوردگی را بهبود می بخشد در خواستار مسیرهای تشریحی تقویت شده در مقابل پلی آمید استاندارد: مقایسه عملکرد کامل فراتر از گشتاور و مقاومت در برابر پیچ خوردگی، مهندسان دستگاه معمولاً باید چندین معیار عملکرد را با هم وزن کنند. نمودار رادار زیر لوله های پلی آمیدی استاندارد، تقویت شده بافته شده و لوله های تقویت شده سیم پیچ را در پنج عامل مرتبط با طراحی شفت کاتتر مقایسه می کند. استاندارد در مقابل بافته در مقابل سیم پیچ تقویت شده کنترل گشتاور مقاومت پیچ خوردگی باریکی پروفایل قابلیت ردیابی فشار ترکیدگی بافته تقویت شده کویل تقویت شده پلی آمید استاندارد لوله های بافته شده تقویت شده بالاترین امتیاز را در کنترل گشتاور و مقاومت فشار ترکیدگی دارند، دستگاه هایی را پشتیبانی می کنند که به پاسخ چرخشی دقیق و تحمل فشار داخلی بالاتری مانند مسیرهای تزریق کنتراست نیاز دارند. لولههای تقویتشده با سیمپیچ قویترین امتیاز را در قابلیت ردیابی دارند و در مقاومت در برابر پیچ خوردگی رقابتی باقی میمانند، و برای لولههای میکروکاتتر که در رگهای کوچک و منحنی حرکت میکنند، مناسب هستند. لوله پلیآمید استاندارد در باریکی پروفیل بالاترین امتیاز را دارد، زیرا عدم وجود لایه سیم ضخامت کلی دیوار را به حداقل میرساند، که برای قسمتهای انتهایی و با کوچکترین قطر دستگاه که در آنها نیازی به تقویت نیست، ارزشمند باقی میماند. جدول مرجع ابعادی و مکانیکی جدول زیر نقاط مرجع ابعادی و مکانیکی کلی در سه نوع ساخت لوله را نشان میدهد که در مراحل اولیه طراحی کاتتر مفید است. مقایسه مرجع عمومی لوله پلی آمید تقویت شده استاندارد، سیم پیچ و بافته شده تقویت شده ساخت و ساز ضخامت دیوار معمولی لایه تقویتی بهترین مناسب برای پلی آمید استاندارد 0.006mm - 0.020mm هیچ کدام بخش های نوک دیستال، نیازهای پروفیل کوچک کویل تقویت شده 0.015mm - 0.035mm سیم پیچ مارپیچ تک سیم شفت های میکروکاتتر، مسیرهای پرپیچ و خم بافته تقویت شده 0.020mm - 0.050mm بافته سیم متقاطع کاتترهای قابل هدایت، دستگاههای حساس به گشتاور از آنجایی که لایههای تقویتکننده به ضخامت کلی دیوار میافزایند، مهندسان اغلب انواع ساختمانها را در امتداد یک محور کاتتر ترکیب میکنند و از یک بخش تقویتشده قویتر در نزدیکی و یک بخش استاندارد پلیآمید نازکتر در قسمت دیستال برای متعادل کردن استحکام، پروفیل و انعطافپذیری در طول دستگاه استفاده میکنند. جایی که از لوله های پلی آمید تقویت شده استفاده می شود لوله پلیآمید تقویتشده در طیف وسیعی از دستهبندیهای دستگاههای مبتنی بر کاتتر ظاهر میشود، بهویژه جایی که دستگاه باید مسافت معنیداری را از طریق سیستم عروقی طی کند و در عین حال یکپارچگی و کنترل شفت را حفظ کند. کاتترهای عصبی عروقی، که در آن جهت یابی دقیق از طریق عروق کوچک و خمیده مغزی نیاز به مقاومت در برابر پیچ خوردگی قابل اعتماد دارد. کاتترهای الکتروفیزیولوژی قابل هدایت، که در آن پاسخ دقیق گشتاور یک به یک برای موقعیت نوک ضروری است کاتترها و غلافهای راهنما، که در آن شفت پایدار از عبور دستگاههای ثانویه پشتیبانی میکند دستگاه های دسترسی به عروق محیطی، که در آن طول شفت بیشتر، خطر انحراف را بدون تقویت افزایش می دهد. کاتترهای تحویل دارو و ماده حاجب، که در آن مقاومت در برابر فشار ترکیدگی از فشارهای تزریق بالاتر پشتیبانی می کند پلی آمید تقویت شده معمولا در کاتترهای عصبی عروقی استفاده می شود به طور خاص به این دلیل که این دستگاهها باید برخی از پیچیدهترین آناتومی عروقی بدن را در حالی که هنوز استنت، کویل یا سایر ابزارهای درمانی را به محل دقیق تحویل میدهند، هدایت کنند، وظیفهای که به شدت به مقاومت پیچ خوردگی و پاسخ گشتاور قابل پیشبینی بستگی دارد. گزینه های تقویت سفارشی برای لوله کاتتر لولههای تقویتکننده کاتتر را میتوان با تنظیم الگوی سیم، گام و ترکیب مواد لایه تقویتکننده در کنار پارامترهای پوشش پلیآمید اطراف، مطابق با نیاز دستگاه خاص تنظیم کرد. پارامترهای تقویتی قابل تنظیم تعداد و زاویه انتخاب قیطان، بر تعادل بین کنترل گشتاور و انعطاف پذیری تأثیر می گذارد گام سیم پیچ و قطر سیم، بر مقاومت پیچ خوردگی و سفتی کلی شفت تأثیر می گذارد مناطق سختی متغیر در امتداد یک محور واحد، در حال گذار از بخش های تقویت شده به بخش های پلی آمید استاندارد ضخامت کپسول، متعادل کردن قطر کلی بیرونی در برابر عملکرد مکانیکی ساختارهای سختی متغیر، که در آن چگالی تقویت به تدریج در طول شفت تغییر میکند، به طور فزایندهای برای دستگاههایی درخواست میشود که به بخش پروگزیمال سفتتر برای قابلیت فشار همراه با بخش دیستال نرمتر و انعطافپذیرتر برای ناوبری غیرتروماتیک نیاز دارند. کار با سازنده لوله های تقویت شده: چه چیزی باید تأیید شود منبع یابی لوله های پلی آمید تقویت شده شامل پیچیدگی فرآیند بیشتری نسبت به لوله های استاندارد است، زیرا مرحله تقویت سیم باید به شدت کنترل شود تا ابعاد لومن ثابت بماند و از قرار گرفتن در معرض سیم در سطح لوله جلوگیری شود. چند نکته تأیید می تواند به کاهش ریسک صلاحیت در هنگام ارزیابی تأمین کننده کمک کند. تایید گواهینامه ISO و یک سیستم مدیریت کیفیت مستند برای تولید لوله های پزشکی تقویت شده قابلیت قیطاندن و پیچشدن داخلی با فرآیند پوشش پلیآمید تجربه تولید سفتی متغیر یا شفت های تقویت شده چند ناحیه ای، نه تنها لوله های یکنواخت پشتیبانی از گردش کار توسعه OEM و ODM با تکرار نمونه قبل از اجرای کامل تولید روش های جابجایی لوله های استریل مناسب برای تولید اتاق تمیز یا محیط کنترل شده Ningbo Linstant Polymer Materials Co., Ltd. از سال 2014 به عنوان یک تولید کننده و تامین کننده لوله های پزشکی OEM و ODM حرفه ای فعالیت می کند و اکنون بیش از بیش از آن را استخدام می کند. 400 کارمند در سراسر پردازش اکستروژن، پوشش، و فناوری های پس از پردازش برای لوله های پلیمری پزشکی. تعهد این شرکت به تولیدکنندگان تجهیزات پزشکی بر دقت، ایمنی، قابلیتهای پردازش متنوع و کیفیت ثابت محصول متمرکز است و از ساختارهای لوله پلیآمید استاندارد و تقویتشده برای کاربردهای کاتتر و میکروکاتتر پشتیبانی میکند. به عنوان یک تولید کننده لوله کاتتر قراردادی، این شرکت به سرمایه گذاری در نوآوری مستقل و تحقیق و توسعه خود محور برای حمایت از الزامات طراحی دستگاه در حال تکامل ادامه می دهد. سوالات متداول Q1: لوله پلی آمید تقویت شده چیست؟ لوله پلیآمید تقویتشده، لولهای پلیآمید با نوار فلزی یا سیم سیم پیچی است که در داخل دیوار تعبیه شده است، که بین پوششهای پلیآمید داخلی و خارجی برای استحکام بیشتر محصور شده است. Q2: لوله کاتتر بافته چیست؟ لوله کاتتر بافته از یک الگوی سیم متقاطع بافته شده در اطراف دیواره لوله برای بهبود انتقال گشتاور و مقاومت در برابر فشار ترکیدگی استفاده می کند که برای دستگاه های قابل هدایت ایده آل است. Q3: چرا از تقویت در لوله های پزشکی استفاده می شود؟ تقویت، مقاومت در برابر پیچ خوردگی و انتقال گشتاور را بهبود می بخشد و به شفت های کاتتر کمک می کند تا یکپارچگی لومن و کنترل چرخشی را در طول مسیریابی از طریق عروق حفظ کنند. Q4: آیا لوله های تقویت شده قابلیت فشار را بهبود می بخشد؟ بله، لایه سیم اضافه شده بار مکانیکی را در امتداد شفت توزیع میکند و قابلیت فشار را بهبود میبخشد و احتمال کمانش شفت را در طول پیشرفت دستگاه کاهش میدهد. Q5: مقاومت به پیچ خوردگی در کاتترها چیست؟ مقاومت پیچ خوردگی به توانایی لوله برای حفظ شکل لومن داخلی خود در هنگام خم شدن، جلوگیری از محدودیت جریان یا مشکلات عبور دستگاه در طول مسیریابی اشاره دارد. Q6: لوله پلی آمید تقویت شده چقدر قوی است؟ سازههای تقویتشده معمولاً در مقایسه با لولههای پلیآمید استاندارد با ضخامت دیواره مشابه، انتقال گشتاور و مقاومت فشار ترکیدگی بسیار بالاتری را نشان میدهند. Q7: چه دستگاه هایی از لوله های تقویت شده استفاده می کنند؟ لوله پلیآمید تقویتشده معمولاً در کاتترهای عصبی عروقی، کاتترهای الکتروفیزیولوژی قابل هدایت، کاتترهای راهنما و دستگاههای تحویل دارو یا ماده حاجب استفاده میشود. Q8: آیا پلی آمید تقویت شده در کاتترهای عصبی عروقی استفاده می شود؟ بله، پلی آمید تقویت شده به طور گسترده در کاتترهای عصبی - عروقی استفاده می شود زیرا این دستگاه ها به مقاومت در برابر چرخش قابل اعتماد و کنترل گشتاور از طریق عروق مغزی پرپیچ و خم نیاز دارند.
-
02Jul-2026What Is Medical Polyimide Tubing? Properties, Uses and Applications (2026)Quick Answer: What Medical پلی آمید Tubing Is Used For Medical polyimide tubing is a thin-wall polymer tube used inside catheters, microcatheters, and other minimally invasive devices where high tensile strength, chemical resistance, and dimensional precision are required within a very small diameter. معمولاً برای شفتهای میکروکاتتر، لاینرهای سیم راهنما و اجزای سیستم تحویل مشخص میشود، زیرا میتوان آن را با قطر داخلی به کوچکی 0.10 میلیمتر اکسترود کرد در حالی که هنوز تحملهای محکمی را تحت خمش مکرر حفظ میکند. This guide covers the material properties, manufacturing considerations, and application data behind medical polyimide tubing ، با مقایسه های بصری برای کمک به مهندسان دستگاه و تیم های منبع یابی پلی آمید را در برابر سایر مواد لوله معمولی مانند PTFE و آسترهای مبتنی بر نایلون ارزیابی می کنند. What Is Medical Polyimide Tubing? لوله پلیآمید LINSTANT (لوله PI) با اعمال رزین پلیآمید مایع در لایههای پوشش متوالی بر روی یک سنبه قابل جابجایی تولید میشود و سپس هر لایه را در دمای بالا تا زمانی که ضخامت دیواره مورد نظر به دست میآید پخت میشود. This coating-based process, rather than traditional extrusion alone, is what allows polyimide tubing to reach ultra thin wall thicknesses while still maintaining structural integrity at very small diameters, which is difficult to achieve with many other polymer tubing materials. Core Material Characteristics High tensile strength relative to wall thickness, supporting pushability in catheter shafts Strong dimensional stability across repeated flexing and torque cycles Chemical resistance to most solvents and sterilization processes used in device assembly High temperature tolerance, supporting long-term operation above 350°C and short-term exposure up to 450°C Good biocompatibility for applications with internal patient contact به دلیل این ترکیب از استحکام و دقت، لوله پلیآمید به طور گستردهای به عنوان لایه ساختاری بیرونی یا میانی در ساختارهای لولههای کاتتر چند لایه مشخص میشود، که اغلب با یک ماده داخلی روانکننده جفت میشود. Why Polyimide Is Used in Catheter and Microcatheter Construction Catheter and microcatheter tubing must balance three competing needs: a small enough profile to navigate narrow vasculature, enough column strength to be pushed through the body without kinking, and enough flexibility to track through curved anatomy. Polyimide tubing addresses this balance better than many alternative materials at very small diameters, which is why it is a common choice for microcatheter tubing construction. استحکام کششی by Tubing Material (Relative, MPa Range Midpoint) 231 MPa Polyimide (PI) 31 MPa PTFE 45 MPa Nylon (PA12) 20 MPa پباکس As illustrated above, polyimide's tensile strength is substantially higher than PTFE, nylon, or Pebax at comparable wall thickness, which allows device engineers to reduce wall thickness while still meeting structural requirements. This is particularly valuable in microcatheter tubing, where every fraction of a millimeter of wall thickness directly affects the achievable inner lumen diameter and overall device profile. Is Polyimide Better Than PTFE? مقایسه کنار هم Polyimide and PTFE are often used together rather than as direct substitutes, since each material contributes different performance characteristics to a finished catheter tubing assembly. The radar chart below compares both materials, plus a PI/PTFE composite construction, across five performance criteria on a relative 1-10 scale. PI vs PTFE vs PI/PTFE Composite Tensile Strength روانکاری قابلیت دیوار نازک صلبیت ساختاری مقاومت شیمیایی Polyimide PTFE PI/PTFE Composite Polyimide clearly leads in tensile strength, thin-wall capability, and structural rigidity, which is why it is frequently used as the outer structural layer of a catheter shaft. PTFE, in contrast, scores highest on lubricity, making it the preferred material for the inner lumen surface where guidewires and other devices need to slide with minimal friction. الف PI/PTFE composite construction combines both strengths, using the PI layer to prevent deformation and support pushability while the PTFE layer keeps the inner wall smooth, which is why composite constructions are common in high-performance catheter tubing designs. Standard Dimensions and Wall Thickness Reference از آنجایی که لوله پلی آمید به جای اکستروژن مستقیم به تنهایی از طریق فرآیند پوشش لایه ای ساخته می شود، ضخامت دیواره را می توان با دقت بالایی کنترل کرد. The table below outlines typical dimensional ranges referenced during early-stage device design. General dimensional reference for medical grade polyimide tubing by application category برنامه Typical Inner Diameter ضخامت دیوار معمولی Common Construction Microcatheter shaft 0.10mm - 0.60mm 0.006mm - 0.015mm PI تک لایه Guidewire liner 0.15mm - 0.80mm 0.008mm - 0.020mm PI/PTFE composite Delivery system sheath 0.50mm - 2.00mm 0.02 میلی متر - 0.05 میلی متر Multi-layer PI Introducer / access tubing 1.00mm - 5.00 میلی متر 0.03mm - 0.08mm PI تقویت شده While the standard inner diameter range for most polyimide tubing applications falls between 0.10mm and 2mm , mass production capability has expanded in recent years to support inner diameters up to 5.00mm for larger delivery system and access tubing components. دما و عملکرد مقاومت شیمیایی Temperature resistance is a key differentiator for polyimide tubing, particularly during device manufacturing steps such as reflow bonding, laser processing, or sterilization cycles that involve elevated temperatures. The line chart below shows relative mechanical stability of polyimide tubing across a rising temperature range compared with a standard nylon-based tubing material. Relative Mechanical Stability vs Temperature (%) 100 50 0 100 درجه سانتیگراد 150C 200C 250 درجه سانتیگراد 300 درجه سانتیگراد 350C Polyimide Tubing Nylon-Based Tubing Polyimide tubing retains a high percentage of its mechanical stability even as temperatures climb toward 300°C and beyond, supporting a long-term operating temperature above 350°C and short-term exposure up to 450°C. Nylon-based tubing, by comparison, begins losing structural stability well before reaching these temperatures, which limits its suitability for manufacturing processes that involve heat-based bonding or high-temperature sterilization steps. Biocompatibility and Sterilization Considerations For any component with direct or indirect patient contact, biocompatibility testing and sterilization compatibility are baseline requirements. Polyimide tubing intended for medical device use is generally evaluated against recognized biological evaluation frameworks referenced in ISO 10993 , the international standard for biological evaluation of medical devices, which covers cytotoxicity, sensitization, and irritation testing relevant to catheter and microcatheter components (International Organization for Standardization, ISO 10993). Sterilization Compatibility Polyimide tubing generally maintains dimensional and mechanical stability across common sterilization methods used in medical device manufacturing, including ethylene oxide (EtO), gamma irradiation, and steam autoclave processes, due to its high temperature resistance and chemical stability. This broad compatibility is one reason polyimide is frequently selected for components that must remain dimensionally consistent after terminal sterilization. Ethylene oxide (EtO) sterilization: commonly used for finished catheter assemblies Gamma irradiation: suitable given polyimide's chemical and radiation stability Steam autoclave: supported by polyimide's high-temperature performance range Where Medical Polyimide Tubing Is Applied Polyimide tubing is specified across a range of minimally invasive device categories. The table below summarizes common application areas and the primary reason polyimide is selected for each. Common medical device applications for polyimide and PI/PTFE composite tubing Device Category Primary Requirement Preferred Construction Neurovascular microcatheters مشخصات بسیار کوچک، قابلیت فشار بالا PI تک لایه سیم های راهنما Low friction, torque transmission PI/PTFE composite سیستم های تحویل قلبی Kink resistance, dimensional stability Multi-layer PI کانال های ابزار آندوسکوپی Chemical resistance, thin wall PI پوشش داده شده Diagnostic access sheaths Consistent lumen, sterilization stability PI تقویت شده Across nearly all of these categories, the underlying requirement is consistent: engineers need a tubing material that holds a precise, repeatable lumen dimension after sterilization while withstanding the mechanical stresses of navigation through the vasculature, which is the core strength profile of medical grade polyimide tubing. Custom Polyimide Tubing: What Device Engineers Can Specify Custom medical tubing OEM projects typically involve adjusting several parameters beyond basic inner and outer diameter. A proprietary PI resin formulation approach allows manufacturers to tune modulus, tensile strength, elongation, and color to match a specific device requirement. Commonly Customized Parameters Modulus and elongation tuning to balance flexibility with pushability for a specific catheter design Wall thickness reduction through a multi-pass coating process for ultra thin wall polyimide tubing Color coding for multi-lumen or multi-component device assemblies Adhesion enhancement, allowing direct bonding to materials such as Nylon and TPU without additional surface treatment Composite layering with PTFE for applications requiring both strength and inner-wall lubricity Direct bonding capability without surface treatment is a practical advantage during device assembly, since it reduces the number of processing steps needed to join polyimide tubing to adjacent components in a multi-material catheter build. Working With a Medical Tubing Manufacturer: What to Verify Device manufacturers sourcing polyimide tubing components should confirm a supplier's process control, quality documentation, and application-specific experience before finalizing a project. A few key verification points can help reduce qualification risk during device development. Confirmation of ISO certification and a documented quality management system for medical tubing production In-house extrusion, coating, and post-processing capability rather than outsourced sub-steps Experience producing precision extruded polyimide tubing at the specific diameter range required Support for OEM and ODM development workflows, including sample iteration before full production Documented sterile tubing handling procedures for cleanroom or controlled-environment production Ningbo Linstant Polymer Materials Co., Ltd. has operated since 2014 as an OEM and ODM medical tubing manufacturer, now employing over 400 کارمند and specializing in extrusion processing, coating, and post-processing technologies for medical polymer tubing. The company's proprietary PI resin approach allows customization of modulus, strength, elongation, and color for polyimide tubing, and its coating process supports thinner wall thicknesses while its polyimide tubing offers direct bonding compatibility with materials such as Nylon and TPU without surface treatment. Beyond the standard 0.10mm to 2mm inner diameter range, the company is capable of mass-producing polyimide tubing with inner diameters up to 5.00mm , and its tubing is engineered for long-term operating temperatures above 350°C with short-term resistance up to 450°C, alongside good biocompatibility for medical device applications. سوالات متداول Q1: لوله پلی آمید پزشکی چیست؟ Medical polyimide tubing is a high-strength, thin-wall polymer tube produced by a layered coating process, commonly used in catheter and microcatheter shafts and other minimally invasive device components. Q2: Why use polyimide in catheters? Polyimide provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. Q3: آیا پلی آمید بهتر از PTFE است؟ Polyimide and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. Q4: لوله میکروکاتتر از چه چیزی ساخته شده است؟ Microcatheter tubing is commonly made from polyimide, either as a single layer or as part of a PI/PTFE composite construction, to achieve small diameters with sufficient strength. Q5: آیا می توان لوله پلی آمید را استریل کرد؟ Yes, polyimide tubing generally maintains dimensional stability across common sterilization methods including ethylene oxide, gamma irradiation, and steam autoclave processes. Q6: آیا پلی آمید زیست سازگار است؟ Medical grade polyimide tubing is generally evaluated against ISO 10993 biological evaluation criteria and exhibits good biocompatibility for devices with patient contact. Q7: لوله پلی آمید برای چه چیزی استفاده می شود؟ It is used in microcatheters, guidewire liners, cardiac and neurovascular delivery systems, endoscopic instrument channels, and other applications requiring a strong, thin-wall lumen. Q8: لوله های پلی آمید در چه اندازه هایی هستند؟ Standard inner diameters typically range from 0.10mm to 2mm, with mass-production capability extending up to 5.00mm for larger delivery system and access tubing components.

-
24Jun-2026لوله اچ شده PTFE پزشکی چیست؟ همه چیزهایی که باید بدانیدلوله اچ شده PTFE پزشکی یک لوله پلی تترا فلوئورواتیلن اصلاح شده با سطح است که برای غلبه بر ماهیت ذاتا غیر چسبنده PTFE مهندسی شده است و امکان اتصال قابل اعتماد در مجموعه های کاتتر چند لایه، طرح های کاتتر بالون و طیف گسترده ای از کاربردهای دستگاه های پزشکی را فراهم می کند. فرآیند اچ کردن سطح PTFE را در سطح میکروسکوپی از نظر شیمیایی تغییر میدهد و مکانهای واکنشی ایجاد میکند که به چسبها، پوششها و لایههای بیش از حد قالبگیری شده اجازه میدهد تا به طور ایمن به هم بچسبند - قابلیتی که PTFE درمان نشده به سادگی نمیتواند فراهم کند. برای تولیدکنندگان دستگاه های پزشکی، این بدان معناست که لاینر اچ شده PTFE برای کاتترها می تواند به عنوان داخلی ترین لایه روان کننده عمل کند در حالی که از نظر ساختاری با لایه های تقویتی بافته شده یا سیم پیچ و مواد ژاکت بیرونی ادغام می شود. نتیجه کاتتری است که هم عملکرد کم اصطکاک PTFE و هم یکپارچگی مکانیکی مورد نیاز برای پیمایش آناتومی پیچیده عروق را ارائه می دهد. این مقاله همه چیزهایی را که مهندسان، متخصصان تدارکات و تیمهای تحقیق و توسعه باید در مورد لولههای اچ شده PTFE پزشکی دقیق بدانند، پوشش میدهد - از علم اصلاح سطح گرفته تا مشخصات تولید، دادههای عملکرد اتصال، و نحوه انتخاب راهحل مناسب لولههای اچ شده PTFE برای کاربرد خود. چرا PTFE به درمان سطحی برای تجهیزات پزشکی نیاز دارد؟ PTFE یکی از بی اثرترین مواد شیمیایی شناخته شده در علم است. ساختار پیوند کربن و فلوئور آن انرژی سطحی تقریباً به آن می دهد 18-20 mN/m - بسیار کمتر از آستانه 35 mN/m که اکثر چسب ها برای اتصال معنی دار نیاز دارند. این دقیقاً همان چیزی است که PTFE را به عنوان یک لاینر کاتتر بسیار ارزشمند می کند (حداقل اصطکاک، حداکثر زیست سازگاری) و به طور همزمان کار با آن را در مجموعه های چند لایه یا بیش از حد قالب گیری شده بسیار چالش برانگیز می کند. درمان سطح PTFE برای دستگاه های پزشکی این پارادوکس را حل می کند. با اصلاح انتخابی شیمی سطح بدون تغییر خواص حجیم لوله، اچینگ لایه بیرونی را به یک بستر قابل اتصال تبدیل میکند و در عین حال روانکاری حفره داخلی را حفظ میکند. سه روش اولیه اصلاح سطح PTFE مورد استفاده در کاربردهای پزشکی عبارتند از: اچ کردن با نفتالین سدیم، درمان پلاسما، و فرسایش لیزری - که هر کدام با مبادلات متمایز در عمق اصلاح، یکنواختی، مقیاس پذیری و هزینه هستند. در این میان، اچ شیمیایی مبتنی بر سدیم به عنوان معیار صنعتی برای تولید کاتتر باقی میماند، زیرا افزایش مداوم و قابل اندازهگیری در انرژی سطحی را فراهم میکند - معمولاً آن را به 50-70 mN/m - و یک رابط باند بادوام ایجاد می کند که در برابر چرخه های استریلیزاسیون، هیدراتاسیون و استرس مکانیکی در محیط های بالینی مقاومت می کند. مقایسه انرژی سطحی: PTFE درمان نشده در مقابل اچ شده انرژی سطحی (mN/m): PTFE درمان نشده در مقابل اچ شده 0 20 40 60 70 ~ 19 میلی نیوتن بر متر PTFE درمان نشده 35 mN/m حداقل چسب آستانه ~60 mN/m PTFE اچ شده نمودار بالا تفاوت چشمگیر انرژی سطحی بین PTFE تصفیه نشده و PTFE شیمیایی اچ شده را نشان می دهد. PTFE درمان نشده بسیار پایین تر از حداقل آستانه مورد نیاز برای اتصال چسب قرار می گیرد ، آن را به طور موثر در فرآیندهای لمینیت استاندارد غیر قابل اتصال می کند. پس از اچینگ بر پایه سدیم، انرژی سطحی تقریباً 60 میلی نیوتن بر متر - تقریباً سه برابر خط پایه - افزایش می یابد - قابلیت چسبندگی قوی را فراهم می کند. این دگرگونی چیزی است که زیربنای هر مجموعه کاتتر چند لایه قابل اعتماد ساخته شده با یک لاینر اچ شده PTFE است. فرآیند اچ کردن PTFE برای کاربردهای پزشکی: گام به گام درک فرآیند اچینگ PTFE برای کاربردهای پزشکی به تیمهای تدارکات کمک میکند تا سؤالات درستی بپرسند و به مهندسان کمک میکند تا کنترلهای کیفیت مناسب را مشخص کنند. این فرآیند از فرو بردن ساده لوله در یک حمام شیمیایی ظریف تر است - هر مرحله دارای پارامترهای مهمی است که قوام و عملکرد محصول نهایی را تعیین می کند. مرحله 1: بازرسی مواد ورودی لوله PTFE خام از نظر دقت ابعاد، یکنواختی دیوار و تمیزی سطح قبل از ورود به خط اچینگ تأیید می شود. تلورانس های ابعادی در این مرحله مستقیماً بر قوام اصلاح سطح تأثیر می گذارد - دیوارهای غیر یکنواخت به طور ناهموار حکاکی می شوند و نقاط ضعیفی را در رابط اتصال ایجاد می کنند. مرحله 2: تمیز کردن قبل از درمان لوله ها با حلال های کنترل شده یا فرآیندهای شستشوی اولتراسونیک تمیز می شوند تا عوامل آزاد کننده قالب، ذرات و روغن های سطحی که در غیر این صورت با تماس شیمیایی در حین اچ کردن تداخل ایجاد می کنند، حذف شوند. این مرحله برای دستیابی به اصلاح یکنواخت در طول کامل لوله حیاتی است. مرحله 3: اچ شیمیایی لوله تمیز شده تحت شرایط دما و زمان کنترل شده در معرض یک معرف حکاکی مبتنی بر سدیم قرار می گیرد. این معرف پیوندهای انتخاب شده C-F را در سطح می شکند و آنها را با گروه های کربنیل، هیدروکسیل و کربن غیر اشباع که نسبت به چسب ها و آغازگرها واکنش نشان می دهند، جایگزین می کند. زمان قرار گرفتن در معرض، دما و غلظت معرف باید به شدت کنترل شوند - اچ بیش از حد باعث تخریب سطح می شود، در حالی که اچ کم باعث ایجاد مکان های واکنش ناکافی می شود. مرحله 4: خنثی سازی و شستشو معرف باقیمانده خنثی می شود و به طور کامل شستشو می شود تا از حمله شیمیایی مداوم به سطح PTFE جلوگیری شود و از زیست سازگاری قسمت نهایی اطمینان حاصل شود. خنثی سازی ناقص یکی از دلایل اصلی ناهماهنگی پیوند لات به لات است. مرحله 5: خشک کردن و بسته بندی لوله های اچ شده تحت شرایط کنترل شده خشک شده و در کیسه های مهر و موم شده و محافظت شده در برابر نور بسته بندی می شوند. سطوح اچ شده PTFE واکنش پذیر هستند - قرار گرفتن در معرض نور UV، رطوبت بالا یا آلاینده های موجود در هوا باعث تخریب لایه اصلاح شده در طول زمان می شود. زمان ماندگاری معمولاً در مشخص شده است 12 ماه از تاریخ اچ هنگامی که تحت شرایط توصیه شده ذخیره می شود. رتبهبندی بحرانی بودن فرآیند بر اساس مرحله (مقیاس 0–10) بازرسی ورودی قبل از تمیز کردن حکاکی شیمیایی خنثی سازی خشک کردن و بسته بندی 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 این نمودار رتبهبندی بحرانی تأثیر نسبی هر مرحله فرآیند بر عملکرد پیوند نهایی را منعکس میکند لوله اچ شده PTFE برای دستگاه های پزشکی . مرحله اچ شیمیایی به اتفاق آرا به عنوان مرحله پرخطر رتبه بندی می شود - انحرافات کوچک در غلظت معرف، دما، یا زمان ماندن اثرات بزرگتری بر نتایج انرژی سطحی ایجاد می کند. خنثی سازی از نزدیک دنبال می شود، زیرا خاموش کردن ناکافی واکنش منجر به تخریب مداوم سطح می شود که ممکن است تا پس از اتصال یا استریل کردن آشکار نباشد. قبل از تمیز کردن، در حالی که اغلب نادیده گرفته می شود، مرحله ای است که معمولاً با شکست های پیوند متناوب در محیط های تولید مرتبط است. درک این رتبه بندی های بحرانی به تولیدکنندگان کمک می کند تا کنترل های فرآیند و منابع بازرسی ورودی را به درستی هدایت کنند. کاربردهای کلیدی: جایی که از لوله های اچ شده PTFE پزشکی استفاده می شود لوله PTFE قابل اتصال درجه پزشکی به عنوان یک جزء اساسی در طیف گسترده ای از دستگاه های پزشکی با حداقل تهاجم و مداخله عمل می کند. ترکیب منحصربهفرد روانکنندگی، بیاثری شیمیایی، و - پس از اچ کردن - چسبندگی، آن را به ماده آستری انتخابی در کاربردهایی تبدیل میکند که هم عملکرد و هم قابلیت ساخت اهمیت دارند. تولید کاتتر لوله اچ شده PTFE پزشکی برای تولید کاتتر بزرگترین بخش کاربردی است. در ساخت کاتتر چند لایه، لاینر PTFE داخلی ترین لایه را تشکیل می دهد و سطحی با اصطکاک کم ایجاد می کند که به سیم های راهنما، استنت ها و مواد کنتراست اجازه عبور با حداقل مقاومت را می دهد. سطح بیرونی حکاکی شده به لایه تقویت کننده قیطان یا سیم پیچ می چسبد، که سپس با یک ژاکت الاستومری ترموپلاستیک قالب گیری می شود. بدون اچینگ قابل اعتماد، لایه برداری تحت استرس بالینی یک خطر ثابت است. طراحی کاتتر بالن لوله PTFE برای طراحی کاتتر بالون نیاز به اصلاح سطح ویژه ای دارد زیرا رابط اتصال باید فشارهای باد مکرر را تحمل کند - که گاهی اوقات بیش از 20 اتمسفر در کاربردهای آنژیوپلاستی است - در حالی که انعطاف پذیری و مقاومت در برابر پیچ خوردگی را حفظ می کند. شفت PTFE حکاکی شده به مواد بالون (معمولاً نایلون یا PET) در مخروط پروگزیمال و دیستال متصل می شود و یک مهر و موم هرمتیک ایجاد می کند که باید در هزاران چرخه انعطاف پذیری قابل اطمینان عمل کند. دستگاه های دسترسی عصبی و عروقی و محیطی لوله اچ شده PTFE با قطر کوچک - اغلب با قطر بیرونی کمتر از 1.5 میلی متر و ضخامت دیواره کمتر از 0.025 میلی متر - به طور فزاینده ای برای میکروکاتترهای عصبی عروقی مشخص می شود، جایی که قابلیت ردیابی و فشار پذیری در آناتومی پر پیچ و خم بسیار مهم است. اصلاح سطح باید حتی در این ابعاد کوچک یکنواخت باشد، یک چالش تولیدی که تولیدکنندگان لوله های اچ شده PTFE دقیق را از تامین کنندگان کالا جدا می کند. سیستم های تحویل دارو و زهکشی مقاومت شیمیایی گسترده PTFE آن را برای سیستم های دارورسانی که در آن لوله با فرمولاسیون های دارویی تهاجمی تماس می گیرد، ایده آل می کند. لوله PTFE اچ شده امکان اتصال ایمن اتصالات، منیفولدها و شیرها را با استفاده از چسبهای ساختاری فراهم میکند و امکان مونتاژ سیستمهای مدیریت سیال پیچیده را بدون اتصال دهندههای مکانیکی فراهم میکند که باعث افزایش حجم یا ایجاد خطرات ذرات میشود. برنامه محدوده OD معمولی ضخامت دیوار بستر پیوند اولیه کاتترهای عروقی 1.5 - 8.0 میلی متر 0.05 - 0.30 میلی متر نایلون، PEBA، پلی اورتان کاتترهای بالن 2.0 - 6.0 میلی متر 0.05 - 0.15 میلی متر PET، نایلون میکروکاتترهای عصبی عروقی 0.5 - 1.5 میلی متر 0.025 - 0.08 میلی متر PEBA، پلی آمید سیستم های دارورسانی 1.0 - 5.0 میلی متر 0.10 - 0.25 میلی متر چسب اکریلیک، سیلیکون غلاف های زهکشی و دسترسی 3.0 - 12.0 میلی متر 0.15 - 0.40 میلی متر پلی اورتان، PEBA جدول 1: مشخصات ابعادی معمولی برای لوله های اچ شده PTFE پزشکی در سراسر دسته های کاربردی کلیدی فرآیندهای تولید: اکستروژن آزاد، اکستروژن سنبه و پوشش غوطه وری خواص مکانیکی، تحملهای ابعادی و ویژگیهای سطحی لولههای اچ شده PTFE به طور عمده با روش تولید مورد استفاده برای تشکیل لوله پایه تعیین میشوند. سه فرآیند اصلی در سراسر صنعت در حال استفاده است که هر کدام برای محدودههای ابعادی مختلف و الزامات عملکرد مناسب هستند. اکستروژن آزاد اکستروژن آزاد لوله PTFE بدون سنبه داخلی تولید می کند. برای لوله های با قطر بزرگتر (معمولاً بالای 4 میلی متر OD) که یکنواختی ضخامت دیواره اهمیت کمتری دارد، بهترین است. این فرآیند توان عملیاتی بالا و هزینههای ابزار کمتری را ارائه میدهد، اما محدودیتهایی در دستیابی به تلورانسهای قطر داخلی محکم مورد نیاز برای کانالهای سیم راهنمای دقیق دارد. اصلاح سطح از طریق اچینگ در لوله آزاد اکسترود شده به دلیل هندسه ثابت دیوار ساده است. اکستروژن با ماندرل اکستروژن مبتنی بر سنبه سختترین تلورانسهای ابعادی موجود در لولههای PTFE را با کنترل قطر داخلی تا 0.013 ± میلی متر در تنظیمات دقیق سنبه هندسه حفره را در حین تف جوشی مشخص می کند و در نتیجه یک سطح داخلی فوق العاده صاف با ضریب اصطکاک کمتر از 0.04 ایجاد می کند. این فرآیند استانداردی برای لوله های اچ شده با دیواره نازک PTFE است که در آسترهای کاتتر عروقی و عصبی عروقی استفاده می شود. پس از اکستروژن، سنبه برداشته می شود و لوله فقط در سطح بیرونی خود دستخوش تغییرات سطحی می شود و روانکاری سوراخ حفظ می شود. پوشش غوطه وری پوشش غوطه ور، با غوطه ور کردن مکرر آن در پراکندگی PTFE و تف جوشی بین لایه ها، یک لایه نازک PTFE را روی سنبه یا زیرلایه قرار می دهد. این فرآیند برای ایجاد آسترهای PTFE بسیار نازک (گاهی به نازکی 12 تا 25 میکرون ضخامت مجموع دیواره) استفاده می شود که با اکستروژن قابل دستیابی نیست. ساختارهای لاینر PTFE کاتتر چند لایه ساخته شده از طریق پوشش غوطه وری، انطباق استثنایی با هندسه های سنبه پیچیده را ارائه می دهند و آسترهای مخروطی یا با قطر متغیر را قادر می سازند. حکاکی سطح آسترهای با پوشش غوطه ور نیاز به کنترل دقیق فرآیند دارد تا از نفوذ به دیواره نازک جلوگیری شود. مقایسه فرآیند تولید (نمودار رادار) تحمل شناسه نازکی دیوار توان عملیاتی کارایی هزینه سازگاری اچ اکستروژن آزاد اکستروژن سنبه پوشش غوطه وری نمودار رادار یک نمای چند بعدی از نحوه مقایسه سه فرآیند تولید در بین معیارهای مرتبط با مهندسین تجهیزات پزشکی ارائه می دهد. اکستروژن سنبه منجر به کنترل تحمل ID و سازگاری اچ می شود ، آن را به انتخاب ارجح برای آسترهای کاتتر دقیق تبدیل می کند که در آن دقت ابعاد عملکرد دستگاه را افزایش می دهد. پوشش دیپ نازکترین دیوارههای ممکن را به دست میآورد، اما با توان عملیاتی کمتر و هزینهی هر واحد بالاتری ارائه میشود، که آن را برای کاربردهای تخصصی عصبی عروقی یا با مشخصات بسیار پایین مناسبتر میسازد. اکستروژن آزاد بهترین بازده و توان عملیاتی را برای لوله های با قطر بزرگتر و ابعاد کمتر ارائه می دهد. انتخاب فرآیند مناسب اولین تصمیم حیاتی در هر پروژه سفارشی لوله های اچ شده PTFE است، زیرا محدودیت هایی را در مورد مشخصات ابعاد و عملکرد قابل دستیابی تعیین می کند. فناوری افزایش چسبندگی PTFE: معیارهای عملکردی که مهم هستند برای مهندسان دستگاه های پزشکی، فناوری افزایش چسبندگی PTFE فقط به اندازه عملکرد چسبندگی قابل سنجش آن ارزشمند است. مقادیر انرژی سطحی یک پروکسی مفید هستند، اما معیارهایی که تصمیمات طراحی را هدایت میکنند، مقاومت پوسته، استحکام برشی دور و نیروی نگهدارنده هستند - که پس از پیری و شرایط استریلسازی که استفاده از دستگاه در دنیای واقعی را شبیهسازی میکنند اندازهگیری میشوند. لوله های اچ شده PTFE با کارایی بالا از یک سازنده واجد شرایط باید استحکام لایه برداری بیش از حد را نشان دهند 2.5 نیوتن بر میلی متر هنگامی که به مواد ژاکت کاتتر معمولی با استفاده از چسب های درجه پزشکی چسبانده می شود، و مقادیر برش لبه بالاتر 4.0 مگاپاسکال در تنظیمات تست استاندارد این مقادیر باید پس از قرار گرفتن در معرض استریلیزاسیون EO، تابش گاما (25 کیلوگری) و هیدراتاسیون 72 ساعته در دمای 37 درجه سانتیگراد - شرایطی که عقیم سازی و قرار گرفتن در معرض درون تنی را تکرار می کند، حفظ شود. حفظ قدرت لایه برداری (٪) پس از چرخه های عقیم سازی 0% 20% 50% 75% 100% پایه EO استریل گاما 25 کیلو گری آبرسانی 72 ساعت ترکیب شده است PTFE اچ شده (Chemically Treated) PTFE درمان نشده (Surface Primed Only) نمودار خطی بالا حفظ قدرت لایه برداری را در چهار سناریو تهویه استاندارد و یک پروتکل استرس ترکیبی دنبال می کند. PTFE اچ شده شیمیایی بیش از 88 درصد از استحکام پیوند پایه خود را حتی پس از استریل کردن و هیدراتاسیون ترکیبی حفظ می کند. ، در حالی که PTFE درمان نشده با سطح پرایم شده در شرایط مشابه به حدود 38٪ کاهش می یابد. این دادهها نشان میدهد که چرا اچ کردن شیمیایی صرفاً یک کار راحتی نیست - این یک نیاز قابل اطمینان برای هر دستگاه پزشکی است که تحت چرخههای استریلیزاسیون و قرار گرفتن طولانیمدت در شرایط in-vivo یا in vitro قرار میگیرد. مهندسانی که محلولهای اتصال لولههای PTFE را مشخص میکنند باید دادههای تهویه استریلیزاسیون را به عنوان بخشی از فرآیند صلاحیت تامینکننده خود درخواست کنند تا از عملکرد قابل مقایسه با چسب و روش استریلسازی خاص خود اطمینان حاصل کنند. راهنمای اتصال لوله های اچ شده PTFE: سیستم های چسب توصیه شده راهنمای اتصال لوله اچ شده PTFE در زیر دسته بندی چسب هایی را که بیشتر با PTFE اچ شده در مونتاژ دستگاه های پزشکی استفاده می شود، همراه با ویژگی های عملکرد نسبی آنها خلاصه می کند: سیانواکریلات (چسب فوری): درمان سریع، مناسب برای مناطق کوچک باند، استحکام پوستی محدود، برای اتصال مخروطی بالون تحت فشار باد بالا توصیه نمی شود. اپوکسی دو قسمتی: استحکام برشی بالا، مقاومت شیمیایی خوب، زمان پخت طولانی تر، برای پیوندهای ساختاری در غلاف و مونتاژ دستگاه دسترسی ترجیح داده می شود. اکریلیک قابل درمان با اشعه ماوراء بنفش: درمان سریع با فعال سازی UV، قوام باند عالی برای تولید در حجم بالا، سازگار با اکثر فرمولاسیون های PTFE اچ شده. سیلیکون درجه پزشکی: لایه اتصال انعطاف پذیر، مناسب برای اتصالات کم تنش، مقاومت برشی محدود، که اغلب در مجموعه های زهکشی و مدیریت سیال استفاده می شود. پلی اورتان ساختاری: تعادل لایه برداری و برشی عالی، انعطاف پذیری تحت بارگذاری چرخه ای، که اغلب در فرآیندهای قالب گیری بیش از حد کاتتر چند لایه استفاده می شود. راه حل های سفارشی لوله های اچ شده PTFE: آنچه تولیدکنندگان می توانند پیکربندی کنند یکی از مهم ترین مزایای کار با یک تولید کننده مجرب لوله های اچ شده PTFE برای دستگاه های پزشکی، دسترسی به طیف گسترده ای از پارامترهای قابل تنظیم است. راه حل های سفارشی لوله های اچ شده PTFE صرفاً لوله های استوک با یک اچ استاندارد نیستند - آنها محصولاتی مهندسی شده با مشخصات هستند که در آن متغیرهای متعدد برای مطابقت با الزامات دقیق دستگاه مورد نظر تنظیم شده اند. سفارشی سازی ابعادی تنظیمات سفارشی شامل مشخصات OD و ID، ضخامت دیوار، پروفیل های مخروطی و طول است. لولههای حکاکی شده PTFE دقیق برای کاربردهای عصبی عروقی ممکن است به تحملهای ID به همان اندازه نیاز داشته باشند. 0.013 ± میلی متر و یکنواختی ضخامت دیواره بهتر از 10% است. طرحهای چند قطری - که در آن لاینر از یک نوک دیستال کوچکتر به یک محور نزدیکتر بزرگتر تغییر میکند - با پوشش غوطهوری و تکنیکهای تخصصی سنبه قابل دستیابی هستند. مشخصات منطقه اچینگ همه برنامهها به اچ کردن در طول تمام لوله نیاز ندارند. حکاکی انتخابی - اصلاح فقط نواحی پروگزیمال یا دیستال، یا بخشهای قابل اتصال و غیرقابل اتصال متناوب - به سازندگان اجازه میدهد تا ویژگیهای چسبندگی خاص مکان را مهندسی کنند. این به ویژه در مونتاژ کاتتر بالون که در آن پیوندهای مخروطی بالون نیاز به چسبندگی بالایی دارند در حالی که بدنه شفت باید برای قابلیت ردیابی صاف بماند، مفید است. گزینه های رنگ و پرتوپاک لوله PTFE را می توان با بارگذاری سولفات باریم یا بیسموت ساب کربنات برای رادیوپاسیتی فرموله کرد، که امکان تجسم فلوروسکوپی لاینر کاتتر را در طی مراحل قرار دادن فراهم می کند. کدگذاری رنگ از طریق بارگذاری رنگدانه نیز برای اهداف شناسایی کیت یا مونتاژ در دسترس است، اگرچه بارگذاری رنگدانه باید برای سازگاری زیستی و تأثیر آن بر پاسخ اچ که توسط سازنده مشخص می شود تأیید شود. بیشترین پارامترهای سفارشی درخواستی در سفارشات لوله های اچ شده PTFE (%) 0 25 50 75 100% 95% مشخصات OD/ID 88% ضخامت دیوار 72% اچ کامل 54% اچ انتخابی 38% پرتوپاک 61% طول سفارشی نمودار ستونی بالا روند دادههای سفارش از برنامههای کاتتر دستگاههای پزشکی را نشان میدهد که پیکربندیهای سفارشی لوله اچ شده PTFE را درخواست میکنند. مشخصات OD و ID بیشترین درخواست جهانی است ، تقریباً در 95٪ از سفارشات سفارشی وجود دارد و نشان می دهد که چگونه دقت ابعادی طراحی کاتتر پزشکی را هدایت می کند. مشخصات ضخامت دیوار دقیقاً دنبال میشود، زیرا لولههای اچ شده با دیواره نازک PTFE پیش نیازی برای برآورده کردن نیازهای پروفیل کاتتر در بازارهای رقابتی دستگاههای کم تهاجمی است. حکاکی انتخابی - که در بیش از نیمی از برنامه های سفارشی درخواست می شود - با پیچیده تر شدن معماری دستگاه و مهندسان به دنبال بهینه سازی مناطق چسبندگی بدون به خطر انداختن قابلیت ردیابی یا انعطاف پذیری در بخش های غیر متصل، رو به افزایش است. شفافیت رادیویی و طول سفارشی، اگرچه به طور کلی کمتر مورد نیاز است، اما تمایزهای معنیداری هستند که تامینکنندگان را برای برنامههای دستگاه برتر واجد شرایط میکنند. استانداردهای کیفیت و ملاحظات نظارتی برای لوله های پزشکی PTFE لوله اچ شده PTFE درجه پزشکی باید مجموعه لایه ای از الزامات کیفی و مقرراتی را پیش از استفاده در یک دستگاه پزشکی تمام شده برآورده کند. درک این الزامات برای تولید کنندگان دستگاه های پزشکی در هنگام واجد شرایط بودن تولید کننده لوله های اچ شده PTFE برای دستگاه های پزشکی ضروری است. زیست سازگاری مواد خام یک نیاز اساسی است. PTFE مورد استفاده در لوله های پزشکی باید مطابق با استانداردهای تست USP کلاس VI یا ISO 10993 باشد که سمیت سلولی، حساسیت، واکنش داخل جلدی و سمیت سیستمیک را پوشش می دهد. برای کاتترهای با تماس مداوم با بدن، ممکن است توسط آژانسهای نظارتی به آزمایشهای اضافی - از جمله سمیت مزمن و مطالعات کاشت نیاز باشد. فراتر از زیست سازگاری مواد، معرف اچینگ و هر گونه مواد شیمیایی باقیمانده از فرآیند خنثی سازی باید بررسی شود که در لوله نهایی وجود ندارد. آزمایش مواد قابل استخراج و قابل شستشو FDA و سازمانهای اطلاعرسانی شده بهعنوان بخشی از ارسال پرونده طراحی برای دستگاههای کاتتر، بهطور فزایندهای مورد انتظار لولههای PTFE اچشده هستند. سیستم های کیفیت ساخت برای تامین کنندگان لوله های اچ شده PTFE پزشکی باید دارای گواهی ISO 13485، استاندارد مدیریت کیفیت ویژه سازمان های تولید کننده تجهیزات پزشکی باشد. این گواهینامه مستلزم کنترلهای فرآیند مستند، رویههای مدیریت تغییر، پروتکلهای بازرسی ورودی و خروجی، و سیستمهای رسیدگی به شکایات است که با انتظارات نظارتی در بازارهای اصلی از جمله ایالات متحده، اتحادیه اروپا و ژاپن هماهنگ هستند. استاندارد / تست دامنه قابلیت کاربرد ISO 10993-1 چارچوب ارزیابی بیولوژیکی تمام اجزای تماس با بیمار USP کلاس VI زیست سازگاری مواد پلاستیکی رزین PTFE خام و لوله نهایی ISO 13485 سیستم مدیریت کیفیت تجهیزات پزشکی صلاحیت سازنده ISO 10993-17 ارزیابی خطر سم شناسی مواد قابل استخراج سطوح اچ شده با تماس با معرف ASTM F2880 راهنمای استاندارد برای لوله کاتتر تست ابعادی و مکانیکی جدول 2: کیفیت کلیدی و استانداردهای نظارتی مربوط به صلاحیت لوله های اچ شده PTFE پزشکی نحوه انتخاب سازنده مناسب لوله های اچ شده PTFE برای دستگاه های پزشکی انتخاب یک سازنده لوله های اچ شده PTFE واجد شرایط برای دستگاه های پزشکی مستلزم ارزیابی قابلیت های بسیار فراتر از مشخصات ابعادی است. تخصص فرآیند تأمینکننده، زیرساخت کیفیت، پهنای باند سفارشیسازی و توانایی پشتیبانی از ارسالهای نظارتی، ملاحظات به همان اندازه مهم هستند. معیارهای کلیدی ارزیابی باید شامل موارد زیر باشد: وضعیت گواهینامه ISO 13485 ، محیط تولید اتاق تمیز (ISO کلاس 7 یا بهتر برای لوله های دقیق)، قابلیت نشان داده شده در لوله های اچ شده PTFE با قطر کوچک (OD کمتر از 1.5 میلی متر)، در دسترس بودن اسناد اعتبار سنجی فرآیند (IQ/OQ/PQ) و سابقه کار با برنامه های OEM کاتتر در مناطق درمانی مشابه. علاوه بر این، تامین کنندگان باید قابلیت ردیابی را از مقدار رزین PTFE خام از طریق لوله نهایی ارائه دهند تا در صورت بررسی کیفیت، امکان ردیابی کامل مواد فراهم شود. گواهیهای انطباق (CoC) با دادههای ابعادی، اندازهگیری انرژی سطح، و نتایج تست مقاومت پوسته شدن، شواهد بازرسی دریافتی را ارائه میدهند که سازندگان دستگاه برای برنامههای کیفیت تامینکننده خود به آن نیاز دارند. شرکت Ningbo Linstant Polymer Materials Co., Ltd. که در سال 2014 تأسیس شد، شهرت خود را به عنوان یک تامین کننده حرفه ای لوله های پزشکی OEM/ODM با تمرکز انحصاری بر روی پردازش اکستروژن، پوشش و فناوری های پس از پردازش لوله های پلیمری پزشکی ایجاد کرده است. با بیش از 400 کارمند و یک تیم مهندسی اختصاصی، Linstant از تولیدکنندگان تجهیزات پزشکی از امکانسنجی اولیه تا تولید حجم پشتیبانی میکند و هر سه فرآیند تولید - اکستروژن رایگان، اکستروژن سنبه، و پوشش غوطهوری - را در کنار مجموعه کاملی از قابلیتهای اصلاح سطح PTFE ارائه میکند. سوالات متداول Q1 عمر مفید لوله PTFE اچ شده شیمیایی چقدر است؟ PTFE اچ شده tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. Q2 آیا اچینگ بر روانکاری سوراخ داخلی لوله PTFE تأثیر می گذارد؟ اچ کردن استاندارد فقط سطح بیرونی بر سوراخ داخلی تأثیر نمی گذارد. معرف اچ به طور انحصاری در قسمت بیرونی لوله اعمال می شود و سطح PTFE داخلی را با ضریب اصطکاک کم مشخصه آن (تقریبا 0.04) حفظ می کند. برای برنامههایی که حتی اصلاح جزئی حفره نگرانکننده است، مستندات حذف سطح داخلی را از سازنده خود به عنوان بخشی از بسته تأیید فرآیند درخواست کنید. Q3 چه چسب هایی با PTFE اچ شده برای اتصال کاتتر بهتر عمل می کنند؟ اکریلیک های قابل درمان با اشعه ماوراء بنفش و اپوکسی های دو قسمتی به طور مداوم قوی ترین اتصالات را بر روی PTFE اچ شده در هنگام استفاده در مونتاژ کاتتر پزشکی ایجاد می کنند. اکریلیکهای UV زمانهای چرخه سریع مناسب برای تولید با حجم بالا را ارائه میکنند، در حالی که اپوکسیهای ساختاری استحکام برشی نهایی بالاتری را برای نواحی پیوندی مانند اتصالات مخروطی بالون فراهم میکنند. همیشه قبل از انجام فرآیند اتصال تولید، سیستم چسب انتخابی خود را با مقدار PTFE اچ شده خاص خود تأیید کنید. Q4 آیا می توان از لوله اچ شده PTFE با هیت شرینک FEP در ساخت کاتتر استفاده کرد؟ بله - لوله های اچ شده PTFE و هیت شرینک FEP اغلب با هم در ساخت کاتتر چند لایه استفاده می شوند. آستر PTFE سوراخ داخلی را تشکیل می دهد، قیطان یا کلاف روی سطح بیرونی حکاکی شده اعمال می شود و انقباض حرارتی FEP به عنوان کمک پردازش یا ژاکت بیرونی در طول جریان مجدد عمل می کند. سطح اچ شده چسبندگی ژاکت به مجموعه آستر را پس از بازیابی گرما شرینک بهبود می بخشد و خطر لایه برداری تحت فشارهای استفاده بالینی را کاهش می دهد. Q5 حداقل ضخامت دیواره قابل دستیابی در لوله PTFE اچ شده چقدر است؟ از طریق فرآیندهای پوشش غوطه ور، می توان به دیوارهای آستر PTFE به نازکی 12 تا 25 میکرون دست یافت. اکستروژن سنبه معمولاً دیوارهایی در محدوده 25 تا 80 میکرون برای کاربردهای پزشکی دقیق ایجاد می کند. حداقل عملی برای یک کاربرد معین به الزامات یکنواختی نیز بستگی دارد - دیوارهای بسیار نازک نیازمند کنترلهای سختتر فرآیند هستند تا از نقص سوراخ سوزنی که یکپارچگی لاینر کاتتر را به خطر میاندازد یا مسیرهای نشتی ایجاد میکند، جلوگیری شود. Q6 چگونه می توانم کیفیت اچ بسیاری از لوله های PTFE دریافتی را تأیید کنم؟ عملی ترین روش بازرسی ورودی، اندازه گیری زاویه تماس آب یا آزمایش ترشوندگی محلول داین است. PTFE که به درستی اچ شده باشد باید زاویه تماس آب کمتر از 40 درجه (در مقابل تقریباً 108 درجه برای PTFE تصفیه نشده) داشته باشد یا در سطوح داین بالای 50 mN/m خیس شود. برای تأیید تولید، یک آزمایش کوپن استحکام پوسته شدن با استفاده از چسب تولید و فرآیند باندینگ، تأیید مستقیم ثبات عملکرد اتصال لات به لات را فراهم می کند.
-
17Jun-2026لوله مولتی لومن پزشکی چیست؟ راهنمای کامل برای مبتدیانپاسخ مستقیم: چه لوله مولتی لومن پزشکی است لوله چند لومن پزشکی یک لوله پلیمری با اکسترود دقیق است که شامل دو یا چند کانال داخلی مجزا - به نام لومن - است که به طور همزمان از یک بدنه لوله بیرونی عبور می کند. هر لومن می تواند ماده، ابزار یا سیگنال متفاوتی را به طور مستقل و بدون آلودگی متقابل یا تداخل مکانیکی حمل کند. این معماری به یک کاتتر یا شفت دستگاه اجازه می دهد تا چندین عملکرد بالینی را به طور همزمان انجام دهد: یک لومن ممکن است یک سیم راهنما را حمل کند، دومی ماده کنتراست را ارائه می دهد و سومی کنترل بادکردن بالون را انجام می دهد - همه اینها در یک قطر بیرونی که در کسری از میلی متر اندازه گیری می شود. برای مهندسان دستگاه و متخصصان تدارکات بالینی که برای اولین بار با این فناوری مواجه می شوند، بینش کلیدی این است: لوله چند لومن یک رویداد درج دستگاه را به یک پلت فرم چند منظوره تبدیل می کند کاهش پیچیدگی رویه، به حداقل رساندن آسیب دسترسی به بیمار، و توانمندسازی قابلیت های بالینی که طرح های تک لومن به سادگی نمی توانند تکرار شوند. این راهنما اصول طراحی، انتخاب مواد، فرآیندهای تولید و کاربردهای بالینی را پوشش میدهد که مدرن را تعریف میکنند. لوله کاتتر چند لومن - از مفاهیم بنیادی تا تصمیمات مشخصات پیشرفته. نحوه عملکرد لوله چند لومن: اصول طراحی هسته چالش اساسی طراحی لولههای چند لومن، تخصیص سطح مقطع کافی به هر لومن و در عین حال حفظ یک نمایه بیرونی به اندازه کافی برای مسیر دسترسی بالینی مورد نظر کوچک است. هر لومن اضافی برای همان قطر خارجی ثابت رقابت می کند، به این معنی طراحی پیکربندی لومن یک مشکل بهینه سازی است متعادل کردن تعداد لومن، اندازه لومن فردی، ضخامت دیواره بین لومن (ضخامت سپتوم)، و یکپارچگی ساختاری دیواره بیرونی. هندسه لومن و گزینه های پیکربندی لوله های چند لومنی محدود به لومن های گرد که به صورت متحدالمرکز چیده شده اند نیست. مدرن لوله های چند لومن اکسترود شده دقیق طیف گسترده ای از هندسه های داخلی را پشتیبانی می کند که بر اساس نیازهای عملکردی هر کانال انتخاب می شوند. تنظیمات رایج عبارتند از: لومن دوگانه متقارن (پروفایل D): دو لومن مساوی که توسط یک سپتوم مرکزی از هم جدا شده اند، توزیع جریان متعادل و سختی مکانیکی برابر را در هر دو طرف ارائه می دهند. در کاتترهای همودیالیز رایج است. دو لومن نامتقارن: یک لومن بزرگ برای جریان اولیه یا عبور دستگاه و یک لومن کوچکتر برای باد کردن، آسپیراسیون یا تحویل دارو. به طور گسترده در سیستم های کاتتر بالون استفاده می شود. لومن کواکسیال (هم مرکز): یک لوله داخلی که درون یک لوله بیرونی تو در تو قرار دارد و یک لومن بیرونی حلقوی و یک لومن داخلی مرکزی ایجاد می کند. در سیستم های کاتتر بدون سیم که به تحرک لوله داخلی مستقل نیاز دارند استفاده می شود. سه گانه و چهار لومن: سه یا چهار لومن گرد یا شکل مجزا که در نمای بیرونی چیده شده اند. در کاتترهای ورید مرکزی چند کاره و سیستم های مداخله ای پیچیده استفاده می شود. لومن غیرعادی: یک لومن بزرگ خارج از مرکز همراه با یک یا چند لومن محیطی کوچکتر. ظرفیت جریان را در کانال اولیه به حداکثر میرساند و در عین حال دسترسی به کانال ثانویه را حفظ میکند. شکل لوله بیرونی به همان اندازه انعطاف پذیر است. در حالی که سطح مقطع دایره ای رایج ترین است، لوله مولتی لومن پزشکی Design Guide این عمل همچنین شامل پروفایل های خارجی بیضی، کلیه شکل و هشت شکل است که با مسیرهای دسترسی آناتومیکی خاص یا هندسه های مسکن دستگاه مطابقت دارند. این انعطافپذیری ابعادی یکی از دلایل اصلی گسترش لولههای چند لومن به سرعت در دستههای دستگاههای پزشکی مبتنی بر کاتتر است. پیکربندی های متداول چند لومن مقطع عرضی دوتایی (پروفایل D) نامتقارن دوتایی هم محور لومن سه گانه تصاویر مقطعی از چهار نوع متداول ترین پیکربندی لوله چند لومن مورد استفاده در طراحی کاتتر. نمودارهای مقطع فوق نشان می دهد که چگونه معماری داخلی به طور قابل توجهی در طرح های چند لومنی متفاوت است. هر پیکربندی صرفاً یک انتخاب زیبایی شناختی نیست - مستقیماً نرخ جریان، توزیع سفتی مکانیکی، الزامات مونتاژ و عملکردهای بالینی که کاتتر می تواند انجام دهد را تعیین می کند. برای مثال، پیکربندی کواکسیال به لوله داخلی اجازه میدهد تا مستقل از لوله بیرونی بچرخد یا بلغزد، که یک نیاز کلیدی در سیستمهای کاتتر قابل هدایت است. درک این تنظیمات در ابتدای برنامه توسعه دستگاه از بازنگری های پرهزینه طراحی در طول نمونه سازی جلوگیری می کند. انتخاب مواد برای لوله های چند لومن پزشکی لوله مولتی لومن پزشکی Material Selection یکی از مهم ترین تصمیمات در فرآیند توسعه دستگاه است. پلیمر انتخاب شده نه تنها رفتار مکانیکی کاتتر تمام شده را تعیین می کند، بلکه طبقه بندی زیست سازگاری، گزینه های استریلیزاسیون، مقاومت شیمیایی و محدوده مراحل پردازش ثانویه موجود را نیز تعیین می کند. برخلاف لولههای تک لومن که ضخامت دیوار میتواند محدودیتهای مواد را جبران کند، طرحهای چند لومنی حاشیه کمتری برای خطا باقی میگذارند - سپتومهای نازک بین لومنها باید یکپارچگی ساختاری را بدون افزایش حجم حفظ کنند. جدول 1: گزینه های مواد برای لوله های چند لومن پزشکی و ویژگی های اصلی کاربرد آنها مواد انعطاف پذیری قدرت عقیم سازی استفاده اولیه PEBA / پلی اتر بلوک آمید بالا متوسط EO، گاما نوک کاتتر دیستال، شفت بالون نایلون (PA12) متوسط خوب EO، گاما شفت کاتتر عمومی، زهکشی PEEK کم بسیار بالا EO، Steam، Gamma شفت های ساختاری، لومن های فشار بالا پلی آمید (PI) کم-Moderate بسیار بالا EO، گاما دیواره بسیار نازک، کاتترهای میکرو سوراخ FEP / PTFE متوسط کم EO، گاما, Steam کم-friction liners, chemical-resistant lumens پلی اورتان (PU) بسیار بالا متوسط EO، گاما کاتترهای با نوک نرم، زهکشی، دسترسی وریدی جدول مواد بالا نشان می دهد که هیچ پلیمری به طور جهانی برای همه کاربردهای کاتتر چند لومن بهینه نیست. PEBA و پلی اورتان در کاربردهای وابسته به انعطاف پذیری مانند نوک کاتترهای دیستال و سیستم های زهکشی بافت نرم، که در آن سازگاری با آناتومی مهمتر از سفتی ساختاری است، برتری دارند. PEEK و پلیآمید در نقطه مقابل طیف عمل میکنند - کاربردهایی که در آن لوله باید در برابر نیروهای فشاری و جانبی بدون تغییر ابعاد مقاومت کند، مانند شفتهای کاتتر راهنما و خطوط تزریق فشار بالا. برای بسیاری از کاتترها، راه حل بهینه شامل ترکیب دو یا چند ماده از طریق هم اکستروژن یا قطعات پیوندی متوالی است که هر کدام با نیازهای مکانیکی محل آناتومیکی خود مطابقت دارند. رادار مناسب بودن مواد چند لومن: ویژگی های مهندسی کلیدی انعطاف پذیری قدرت شیمی. مقاومت زیست سازگاری عقیم سازی PEBA PEEK پلی اورتان مقیاس امتیاز: 0-100 (شاخص عملکرد مهندسی نرمال شده) نمودار رادار که سه پلیمر پرکاربرد لوله چند لومن را در پنج بعد عملکرد مهندسی مقایسه می کند. نمودار رادار بالا به صورت بصری نشان می دهد که چرا رویکردهای چند ماده در طراحی کاتتر چند لومن بسیار رایج است. PEBA و پلی یورتان بر محور انعطاف پذیری - حیاتی برای بخش های دیستال دستگاه که آناتومی پر پیچ و خم را پیمایش می کنند - تسلط دارند، در حالی که PEEK در استحکام، مقاومت شیمیایی و سازگاری با عقیم سازی جایگاه بالایی را اشغال می کند. هیچ چند ضلعی ماده واحدی هر پنج محور را به طور بهینه پوشش نمی دهد، دقیقاً به همین دلیل تجربه شده است لوله مولتی لومن پزشکی Manufacturer تیمها به جای راهحلهای تک پلیمری برای برنامههای کاتتر پیچیده، ترکیبهای مواد یا استراتژیهای محور تقسیمبندی شده را پیشنهاد میکنند. درک این ماتریس مبادله برای مؤثر بودن، اساسی است لوله مولتی لومن پزشکی Material Selection در طول توسعه دستگاه را تولید لوله های چند لومن فرآیند درک کردن تولید لوله های چند لومن Process به مهندسان دستگاه کمک می کند تا مشخصات طراحی واقعی را تنظیم کنند، محدوده تحمل ابعادی را پیش بینی کنند و قابلیت های تامین کننده را به طور هوشمندانه ارزیابی کنند. فرآیند اصلی اکستروژن دقیق است، اما پیچیدگی هندسه های چند لومنی به طور قابل توجهی پیچیدگی مهندسی بیشتری را نسبت به تولید لوله تک لومن می طلبد. فرآیند اکستروژن گام به گام برای لوله های چند لومن طراحی و ساخت قالب: یک قالب اکستروژن سفارشی با ماشینکاری دقیق انجام می شود تا مشخصات لوله بیرونی و تمام اشکال لومن داخلی را مشخص کند. طراحی قالب حیاتی ترین مرحله بالادست است - خطاها در هندسه قالب مستقیماً به خطاهای ابعادی در لوله نهایی منتشر می شوند. برای پروفیلهای چند لومنی پیچیده، طراحی قالب معمولاً شامل مدلسازی جریان محاسباتی برای پیشبینی رفتار مذاب پلیمر و تصحیح اثرات تورم قالب میشود. خشک کردن و ترکیب پلیمری: رزین های پلیمری درجه پزشکی قبل از اکستروژن تا سطوح رطوبت کنترل شده خشک می شوند تا از تخریب هیدرولیتیک و نقص سطح جلوگیری شود. برای لوله های چند لومنی هم اکسترود شده، دو یا چند اکسترودر به طور همزمان پلیمرهای مختلف را به یک قالب ترکیبی تغذیه می کنند. اکستروژن و کالیبراسیون: را polymer melt is forced through the die under controlled temperature and pressure, forming the continuous tube profile. A calibrator immediately downstream of the die controls the outer diameter and roundness while the tube is still in its semi-molten state. Internal lumen dimensions are maintained by pressurized air or mandrels running through the die pins. خنک کننده و حمل و نقل: را extrudate passes through a water cooling trough at controlled temperature to set the final dimensions. A puller haul-off unit maintains consistent line speed, which directly controls wall thickness — faster haul-off produces thinner walls and smaller outer diameters. اندازه گیری ابعاد درون خطی: سیستمهای میکرومتری لیزری قطر بیرونی را به طور مداوم در طول تولید اندازهگیری میکنند و دادههای بلادرنگ را به سیستم کنترل فرآیند میرسانند. ضخامت دیوار و ابعاد لومن توسط مقاطع مقطعی نمونه با استفاده از میکروسکوپ نوری اندازه گیری می شود. برش، سیم پیچی و پس پردازش: لوله تمام شده به طول های مشخص بریده می شود یا روی قرقره ها حلقه می شود. عملیات پس از پردازش - شکل دهی نوک، سوراخ کردن، اتصال، پوشش، یا علامت گذاری لیزری - مطابق با طراحی دستگاه انجام می شود. خدمات اکستروژن چند لومن سفارشی معمولاً شامل تمام مراحل پس از پردازش در یک ردپای تولید می شود. جریان تولید لوله چند لومن بمیر طراحی پلیمر آماده سازی اکستروژن و سایز بندی خنک کننده و حمل و نقل درون خطی بازرسی پس از فرآیندing را six-stage production flow for precision multi-lumen medical tubing from die fabrication through post-processing. را production flow diagram illustrates how multi-lumen tubing manufacturing is a tightly coupled, sequential process where quality at each stage determines the feasibility of the next. Die design is the rate-limiting step for new profiles — design cycles for complex multi-lumen dies may take four to eight weeks, after which the extrusion and inline inspection stages can operate at high throughput. For device manufacturers evaluating suppliers for لوله های چند لومن پزشکی OEM درخواست شواهدی مبنی بر قابلیت طراحی قالب و مستندات اعتبار سنجی فرآیند (IQ/OQ/PQ) یک تمایز قابل اعتماد بین اکسترودرهای عمومی و تولیدکنندگان متخصص لوله های پزشکی است. کاربردهای بالینی: جایی که لوله های چند لومن ارزش منحصر به فردی را ارائه می دهند لولههای چند لومن یک ارتقای عمومی نسبت به طرحهای تک لومن نیست - این یک معماری هدفمند برای سناریوهای بالینی است که در آن دسترسی چند منظوره همزمان از طریق یک نقطه درج منفعت قابل اندازهگیری رویه یا بیمار را فراهم میکند. حوزه های کاربردی زیر نشان دهنده بیشترین حجم و سریع ترین استفاده از آن است لوله کاتتر چند لومن در عمل بالینی فعلی پذیرش لوله چند لومن بر اساس کاربرد بالینی (شاخص حجم نسبی) کاتترهای ورید مرکزی (CVC) 92 سیستم های کاتتر بالونی 84 سیستم های تحویل و تزریق دارو 76 کاتترهای همودیالیز 68 کاتترهای دسترسی عصبی عروقی 55 کاتترهای نقشه برداری الکتروفیزیولوژی 42 شاخص حجم نسبی (0-100) بر اساس داده های کاربردی صنعت. ارقام سهم بازار مطلق نیست. کاتترهای ورید مرکزی بالاترین امتیاز را در شاخص پذیرش با 92 دارند که منعکس کننده استاندارد بالینی چندین دهه طراحی CVC سه لومن برای ICU و مراقبت های بعد از عمل است که در آن تجویز همزمان مایعات IV، نمونه گیری خون و تحویل دارو از طریق پورت های جداگانه یک نیاز گردش کار روزانه است. سیستمهای کاتتر بالون با رتبه 84 در رتبه دوم قرار دارند - اساساً هر کاتتر بالون بدون سیمی که در مداخلات قلبی عروقی، محیطی و ساختاری استفاده میشود، حداقل به یک محور دو لومنی نیاز دارد که لومن سیم راهنما را از لومن بادکردن بالون جدا میکند. را لوله چند لومن برای کاتترهای بالن بخش به ویژه خواستار است زیرا لومن تورم باید تحت فشارهای بیش از 10-20 اتمسفر در طول چرخه های تورم مکرر یکپارچگی را حفظ کند. لوله چند لومن برای سیستم های دارورسانی لوله چند لومن برای سیستم های دارورسانی یکی از بخشهای کاربردی با سریعترین رشد را نشان میدهد که با گسترش ارائه درمان هدفمند، پروتکلهای ترکیبی دارو و سیستمهای تزریق حلقه بسته هدایت میشود. در پورتهای تزریق انکولوژی، طرحهای دو لومن اجازه تجویز همزمان دو عامل دارویی ناسازگار را از طریق کانالهای مجزا میدهند که فقط در نوک دیستال همگرا میشوند - از تعامل شیمیایی در بدنه کاتتر جلوگیری میکند. در مدیریت درد، کاتترهای اپیدورال چند لومن، انفوزیون ترکیبی بیحس کنندههای موضعی و مواد افیونی را از طریق کانالهای جداگانه با کنترل نرخ مستقل امکانپذیر میسازند. هر یک از این کاربردها به لولههایی نیاز دارند که در آن یکپارچگی لومن، قوام ابعادی و مقاومت شیمیایی در طول چرخه کامل استفاده بالینی حفظ شود. دیوار نازک و لوله های چند لومن با قطر کوچک: مهندسی در محدودیت ها لوله نازک چند لومن برای کاتترها پرتقاضاترین مقوله را در اکستروژن چند لومن نشان می دهد، جایی که طراحان به طور همزمان قطر بیرونی را به حداقل می رساند، اندازه لومن فردی را به حداکثر می رساند و یکپارچگی ساختاری را در سپتای بین لومن ها حفظ می کند. در یک لوله دو لومن با قطر خارجی 1.0 میلی متر، سپتوم جدا کننده دو لومن ممکن است تنها 80 تا 120 میکرون ضخامت داشته باشد - دیواره ای به قدری نازک که هر گونه تغییر فرآیند باعث فروپاشی یا غیرعادی شدن آن می شود و لوله را غیرقابل استفاده می کند. لوله های چند لومن پزشکی با قطر کوچک در محدوده OD 0.5-2.0mm در کاتترهای مداخله ای عصبی، برنامه های کاربردی دستگاه های کودکان و ابزارهای چشم پزشکی استفاده می شود که در آن آناتومی دسترسی دستگاه را به پروفایل های بسیار کوچک محدود می کند. دستیابی به هندسه لومن ثابت در این ابعاد مستلزم تحمل پین های قالب زیر 5 میکرون، یکنواختی دمای مذاب در 1 درجه سانتیگراد مثبت یا منفی در سرتاسر سطح قالب، و پایداری سرعت انتقال زیر 0.1 درصد تغییرات است. اینها الزامات مهندسی دقیقی هستند که فقط اکسترودرهای لوله پزشکی متخصص با تجهیزات طراحی شده به طور مداوم می توانند آنها را برآورده کنند. حداقل ضخامت دیواره سپتوم با قطر بیرونی برای لوله های چند لومن پزشکی 0 100 200 300 400 میلی متر 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80 میلی متر OD 0.5mm 100 میلی متر OD 1.0mm 120 میلی متر OD 1.5mm 150 میلی متر OD 2.0mm 200 ماه OD 3.0mm 300 میلی متر OD 5.0mm 380 میلی متر OD 8.0mm حداقل مقادیر ضخامت دیواره سپتوم برای لولههای PEBA دو لومن نشاندهنده است. حداقل های واقعی به مواد و تعداد لومن بستگی دارد. را column chart makes an important engineering relationship visible: as outer diameter decreases, the minimum achievable septum wall thickness also decreases — but the نسبت ضخامت سپتوم به OD لوله در واقع برای قطرهای کوچک افزایش می یابد، به این معنی که بخش بیشتری از سطح مقطع موجود باید به دیوارهای ساختاری اختصاص داده شود تا فضای لومن عملکردی در مقیاس های کوچک. در 0.5 میلی متر OD، سپتوم 80 میلی متر تقریباً 16٪ از قطر لوله را مصرف می کند، در حالی که در 8 میلی متر OD، سپتوم 380 میلی متر تنها 5٪ از قطر را نشان می دهد. این یک محدودیت اساسی است لوله های چند لومن پزشکی با قطر کوچک طراحی که مهندسان دستگاه باید هنگام تعیین قطر لومن برای کاربردهای میکرو کاتتر در نظر بگیرند. اکستروژن چند لومن سفارشی: از مشخصات طراحی تا تولید واجد شرایط خدمات اکستروژن چند لومن سفارشی سفر کامل از مشخصات طراحی تا عرضه تولید واجد شرایط را پوشش می دهد، و درک این فرآیند به سازندگان دستگاه کمک می کند تا جدول زمانی پروژه و انتظارات مستندسازی مناسب را تنظیم کنند. بر خلاف خرید لوله های خارج از قفسه، اکستروژن چند لومن سفارشی با یک مرحله طراحی مشترک شروع می شود که در آن تیم مهندسی سازنده لوله، الزامات دستگاه را بررسی می کند و مشخصات لوله ای را پیشنهاد می کند که عملکرد بالینی را با امکان سنجی ساخت متعادل می کند. لوله مولتی لومن پزشکی Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> پیش بینی شده است لوله پزشکی مولتی لومن لوله پزشکی تک لومن شاخص رشد 2019=100; مقادیر پیش بینی شده بر اساس تحلیل CAGR صنعت تا سال 2027. را dual-line growth chart above captures a critical market dynamic: تقاضای لوله چند لومن تقریباً 11-14٪ CAGR در حال رشد است - تقریباً دو برابر نرخ 5-7٪ لوله های تک لومن - ناشی از افزایش پیچیدگی عملکردی دستگاه های مبتنی بر کاتتر نسل بعدی. هر دسته درمانی کم تهاجمی جدیدی که وارد عمل بالینی می شود - ابلیشن کاتتر رباتیک، تعمیر دریچه ترانس کاتتر، تحویل داروی درون عروقی - به معماری شفت چند لومنی نیاز دارد که طرح های تک لومن نمی توانند از آن پشتیبانی کنند. این رشد تقاضای ساختاری باعث ایجاد ظرفیت و صلاحیت در متخصص می شود لوله مولتی لومن پزشکی Manufacturer یک تمایز فزاینده رقابتی برای شرکتهای دستگاههایی که زنجیرههای تامین چند ساله را ایجاد میکنند. از جدول زمانی توسعه اکستروژن سفارشی چه انتظاری داریم جدول 2: جدول زمانی پروژه معمولی برای توسعه لوله های چند لومن سفارشی از مشخصات تا انتشار تولید فاز فعالیت ها مدت زمان معمولی طراحی Review بررسی مشخصات، توصیههای DFM، تأیید مواد 1-2 هفته بمیر Design and Fabrication بمیر engineering, machining, initial trial runs 4-8 هفته نمونه اولیه اکستروژن تولید نمونه، صلاحیت ابعادی، تکرار 2-4 هفته فرآیند Validation (OQ/PQ) فرآیند capability demonstration, SPC establishment 3-6 هفته انتشار تولید بسته مستندات اولین لات تولیدی عرضه تجاری 2-3 هفته را development timeline above reflects the practical reality that custom multi-lumen extrusion programs require three to five months from specification sign-off to first production lot for most profiles. Die design and fabrication is the longest individual phase and the one with the greatest variability depending on profile complexity. Device manufacturers who initiate tubing development concurrent with early catheter prototyping — rather than waiting for device design freeze — consistently achieve faster overall program timelines and avoid the schedule risk of late-discovered tubing specification changes. Ningbo Linstant Polymer Materials Co., Ltd.، تاسیس شده در سال 2014 با بیش از 400 کارمند ، یکپارچه ارائه می دهد لوله های چند لومن پزشکی سفارشی توسعه و تولید از طریق پلت فرم لوله های پزشکی OEM/ODM. این شرکت با تخصص عمیق در اکستروژن، پوشش و پس پردازش پلیمر، توصیههای طراحی سازندهای را ارائه میکند که ریشه در درک عمیق از خواص مواد پلیمری و الزامات کاربرد کاتتر دارد - به سازندگان دستگاه کمک میکند با تکرارهای کمتر و مستندات فرآیند قویتر در هر مرحله از مفهوم به عرضه واجد شرایط حرکت کنند. مشخصات کلیدی طراحی که مهندسان باید تعریف کنند قبل از نزدیک شدن به a لوله مولتی لومن پزشکی Manufacturer برای یک برنامه اکستروژن سفارشی، مهندسان دستگاه باید پاسخ روشنی به سوالات مشخصات زیر داشته باشند. ورودیهای ناقص در شروع پروژه، شایعترین علت چرخههای تکرار نمونه اولیه و تاخیرهای جدول زمانی در توسعه لولههای چند لومنی است. تعداد و عملکرد لومن ها: دقیقاً مشخص کنید که چه تعداد لومن مورد نیاز است و هر کدام چه چیزی را حمل می کند - سیم راهنما، مایع باد کردن، دارو، آبیاری، سیم های الکتریکی، گاز یا آسپیراسیون. تابع حداقل اندازه لومن و الزامات درجه بندی فشار را تعیین می کند. قطر بیرونی و مشخصات کلی دستگاه: حداکثر OD مجاز را بر حسب میلی متر یا اندازه فرانسوی مشخص کنید، که توسط آناتومی دسترسی و سازگاری غلاف معرفی کننده هدایت می شود. حداقل شناسه لومن برای هر کانال: بر اساس بزرگترین جسمی که باید از هر لومن عبور کند - سیم راهنما OD، اتصالات درگاه بالون، یا محاسبه نرخ جریان مورد نیاز در یک افت فشار معین. مواد مورد نیاز: مدول انعطاف پذیری مطلوب در هر بخش شفت، سازگاری شیمیایی با سیالات عبوری از هر لومن، و روش استریلیزاسیون مورد استفاده در فرآیند ساخت دستگاه. طول و پروفیل شفت: طول کل کاتتر، اینکه آیا مشخصات سختی یکنواخت یا مخروطی مورد نیاز است، و اینکه آیا قطعات مختلف مواد در طول شفت مورد نیاز است. تلورانس های ابعادی: تحمل OD، ID و ضخامت دیواره قابل قبولی که لوله باید برای مونتاژ دستگاه و عملکرد بالینی داشته باشد. تلورانسهای سختتر قابل دستیابی هستند، اما نیاز به اعتبارسنجی فرآیند گستردهتری دارند و ممکن است زمان تولید را افزایش دهند. سوالات متداول Q1: تفاوت بین لوله چند لومن و لوله تک لومن چیست؟ لوله تک لومن دارای یک کانال داخلی است، در حالی که لوله چند لومن شامل دو یا چند کانال داخلی مجزا در یک بدنه لوله بیرونی است. طرحهای چند لومنی به یک کاتتر اجازه میدهند که به طور همزمان مایعات را منتقل کند، سیمهای راهنما را حمل کند و باد کردن یا آسپیراسیون را انجام دهد - عملکردهایی که در غیر این صورت به چندین دستگاه یا جاگذاری جداگانه نیاز دارند. Q2: چه موادی بیشتر برای لوله های چند لومن پزشکی استفاده می شود؟ را most commonly used materials include PEBA (polyether block amide), nylon (PA12), polyurethane, PEEK, and polyimide. Material selection depends on the flexibility, strength, chemical resistance, and sterilization requirements of the specific catheter application. Many designs combine two or more materials in segmented shafts or co-extruded layers. Q3: چند لومن را می توان در یک لوله گنجاند؟ در عمل، بیشتر شفتهای کاتتر چند لومن پزشکی حاوی دو تا پنج لومن هستند که طرحهای دو و سه لومن رایجترین آنها هستند. تعداد لومنهای بالاتر امکانپذیر است، اما به قطرهای بیرونی به تدریج بزرگتر برای حفظ ضخامت دیواره سپتوم و ناحیه جریان لومن کافی نیاز دارد، که استفاده از آنها را در برنامههای دسترسی با مشخصات کوچک محدود میکند. Q4: آیا می توان لوله چند لومن را برای طراحی کاتتر خاص سفارشی کرد؟ بله. تولید کنندگان مجرب لوله های پزشکی OEM اکستروژن سفارشی پروفیل های چند لومن با OD مشخص، شناسه های لومن مجزا، هندسه لومن، مواد و ضخامت دیوار را ارائه می دهند. بسته به پیچیدگی مشخصات و الزامات اعتبار سنجی، برنامه های سفارشی معمولاً سه تا پنج ماه از امضای مشخصات تا عرضه تولید واجد شرایط طول می کشد. Q5: چه تلورانس هایی برای لوله های چند لومن با قطر کوچک قابل دستیابی است؟ برای اکستروژن چند لومن پزشکی دقیق، تحمل OD با 0.010 میلی متر مثبت یا منفی و یکنواختی ضخامت دیواره سپتوم در 5-10 میکرون مثبت یا منفی در محیط های تولیدی به خوبی کنترل شده قابل دستیابی است. این مشخصات نیاز به میکرومتری لیزری درون خطی، کنترل فرآیند SPC، و ابزار دای واجد شرایط دارند که تا تلورانسهای زیر 5 میکرون حفظ شود. Q6: آیا لوله چند لومن با تمام روش های استریلیزاسیون استاندارد سازگار است؟ سازگاری بستگی به پلیمر انتخاب شده دارد. گاز EO و تابش گاما با اکثر مواد لوله های چند لومن پزشکی از جمله PEBA، نایلون، پلی آمید و پلی اورتان سازگار است. استریلیزاسیون اتوکلاو بخار به موادی با پایداری حرارتی بالاتر محدود می شود، در درجه اول PEEK و ساختارهای خاص مبتنی بر PTFE. روش استریلیزاسیون باید در هنگام انتخاب مواد تایید شود، نه بعد از.
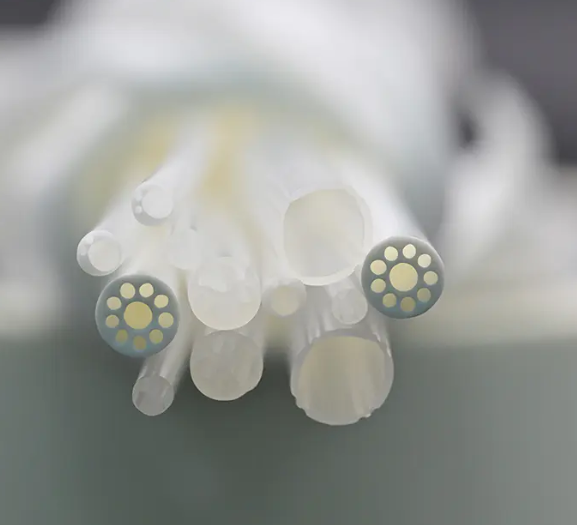
 با ما تماس بگیرید
اگر به محصولات ما علاقه مند هستید، لطفا با ما تماس بگیرید
- اطلاعات تماس
- Address : 5 اوک پارک دکتر، بدفورد، MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- محصولات
- لوله اکسترود پزشکی
- لوله های تقویت شده پزشکی
- پلی آمید
- PEEK
- لوله بالون
- میکرو کاتتر
- فرآیندهای ثانویه
- لوله انقباض حرارتی
- لوله پزشکی فلوروپلیمر
- آندوسکوپ
- غلاف دسترسی با فشار منفی
- کاتتر هدایت کننده
- کاتتر آنژیوگرافی
- لوله بافته شده با فشار بالا
- فرآیند درمان سطح لوله های پزشکی
- مرکز خبر
- اخبار صنعت
- اخبار شرکت
- ترمینال موبایل

