یک میکروکاتتر 2.7 Fr میتواند یک آزمایش ردیابی خط مستقیم را پشت سر بگذارد و اولین باری که با شریان ایلیاک پرپیچوخم برخورد میکند همچنان پیچ خورده باشد. هنگامی که این اتفاق می افتد، پیوند ضعیف به ندرت نوک دیستال نرم است. این هیپولوله ای است که محور پروگزیمال را تشکیل می دهد، جزئی که تعیین می کند چه مقدار فشار و گشتاور در واقع به نوک می رسد و چه مقدار به دلیل بیضی شدن، کمانش یا شکست باند از بین می رود. هیپوتیوبها نیز از جمله نادرستترین قسمتهای مواد کاتتر هستند. اعداد گیج با نوارهای میلیمتری مخلوط می شوند، ضخامت دیوار بدون تلورانس ذکر می شود، و یک الگوی برش از عکس به جای هدف سفتی انتخاب می شود. بخشهای زیر به این موضوع میپردازند که هیپوتیوب چیست، گزینههای فولاد ضد زنگ، PEEK و پلیآمید چگونه با هم مقایسه میشوند، چه ابعادی خطر خرید واقعی را به همراه دارند، و چه چیزی را قبل از انتشار سفارش خرید باید بررسی کنیم. Hypotube چیست؟ هیپوتیوب یک لوله با دیواره نازک دقیق با قطر بیرونی کوچک نسبت به طول آن است که به عنوان شفت قابل فشار و انتقال دهنده گشتاور کاتتر، سیم راهنما، سوزن یا سیستم تحویل استفاده می شود. این کلمه از لوله های زیرپوستی گرفته شده است، فولاد ضد زنگ کشیده شده در پشت تولید سوزن، و اکنون هر لوله درجه شفت را که همان کار مکانیکی را انجام می دهد، از جمله نسخه های پلیمری و کامپوزیت تقویت شده را پوشش می دهد. دو املا در نقشه ها و سفارشات خرید ظاهر می شود. هیپو تیوب معمولاً به معنای محصول آسیاب است: طول های مستقیم یا سیم پیچ های لوله کشیده شده در یک گیج اسمی. Hypotube معمولاً به معنای قطعه تمام شده پس از برش، پروفایل لیزری، سوراخ کردن و غیرفعال کردن است. هنگامی که یک تامین کننده یکی را نقل قول می کند و دیگری را تحویل می دهد، یا لوله خامی را دریافت می کنید که هیچ کس نمی تواند آن را ببندد یا یک شفت تمام شده که بدون عملیات ثانویه قیمت گذاری شده است. ابعاد اسمی لوله هایپو دیوار نازک. ضخامت و تحمل دیوار بسته به تامین کننده و با دیوار معمولی، دیواره نازک یا دیواره فوق نازک متفاوت است. گیج OD اسمی شناسه اسمی نقش شفت معمولی 34G 0.16 میلی متر (0.0063 اینچ) 0.08 میلی متر (0.0031 اینچ) لومن های دیستال ظریف، معابر میکرو سیم 32G 0.23 میلی متر (0.0090 اینچ) 0.10 میلی متر (0.0041 اینچ) شفت های دیستال عصبی عروقی 30 گرم 0.30 میلی متر (0.0120 اینچ) 0.15 میلی متر (0.0060 اینچ) اعضای داخلی میکروکاتتر 27 گرم 0.41 میلی متر (0.0163 اینچ) 0.21 میلی متر (0.0083 اینچ) شفت های تحویل با سوراخ کوچک 25 گرم 0.51 میلی متر (0.0203 اینچ) 0.26 میلی متر (0.0103 اینچ) شفت پروگزیمال میکروکاتتر 23G 0.64 میلی متر (0.0253 اینچ) 0.34 میلی متر (0.0133 اینچ) شفت کاتترهای تشخیصی 20 گرم 0.90 میلی متر (0.0354 اینچ) 0.58 میلی متر (0.0230 اینچ) اعضای داخلی کاتتر را راهنمایی کنید 18 گرم 1.27 میلی متر (0.0500 اینچ) 0.84 میلی متر (0.0330 اینچ) تروکار و شفت های دسترسی مواد Hypo Tube: آنچه که هر گزینه در واقع شما را میخرد انتخاب ماده ابتدا یک تصمیم سختی و در مرحله دوم تصمیم زیست سازگاری است. هر ماده هیپوتیوب رایج در حال حاضر یک ماده درجه پزشکی با سابقه دستگاه طولانی است، بنابراین متمایز کننده واقعی رفتار مکانیکی و چند مرحله فرآیند است که شفت پس از آن به آن نیاز دارد. فولاد ضد زنگ 304 و 304 ولت فولاد ضد زنگ پیش فرض باقی می ماند. مدول الاستیک نزدیک به 193 گیگا پاسکال بیشترین فشار را در واحد ضخامت دیوار می دهد، تحت فلوروسکوپی بدون مواد افزودنی قابل مشاهده است و پایه تامین برش لیزر بالغ است. هزینه پایین دست به نظر می رسد: غیرفعال کردن، سوراخ کردن دقیق برای کنترل ذرات، و اتصالات چسبنده که آلودگی سطحی بسیار کمی را تحمل می کنند. PEEK PEEK در وسط با مدول خمشی نزدیک به 3.8 گیگا پاسکال بر اساس برگههای اطلاعات منتشر شده، تقریباً پنجاه برابر نرمتر از فولاد ضد زنگ قرار میگیرد. این ویژگی زمانی است که شفت باید به طور مکرر بدون پیچ خوردگی خم شود، منحنی شکل گرفته را حفظ کند و با MRI سازگار بماند. PEEK شفاف است مگر اینکه با سولفات باریم یا تنگستن ترکیب شود، به خوبی به پباکس و ژاکتهای نایلونی میچسبد و پس از اکستروژن میتوان آن را باز کرد، نوک کرد یا ماشین کاری کرد. برای شفت هایی که انتقال پروگزیمال نرم یا سازگاری مغناطیسی مهم است، مرحله اتصال فلز به پلیمر را به طور کامل حذف می کند. این بررسی اجمالی از لوله PEEK برای چه در شفت کاتتر استفاده می شود جزئیات طراحی اضافی را پوشش می دهد. لوله PEEK مواد PEEK تحمل دمای بالایی دارند و می توانند در محیطی تا 250 درجه سانتیگراد به طور پایدار عمل کنند، در حالی که خواص مکانیکی خوبی از جمله دمای بالا را حفظ می کنند. مشاهده محصول → پلی آمید پلی آمید is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. لوله پلی آمید پزشکی لوله پلی آمید پزشکی exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... مشاهده محصول → مدول خمشی پلیمرهای شفت معمولی (GPa) PEEK پلی آمید PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 مقادیر مدول خمشی نشاندهنده برگرفته از دادههای پلیمری منتشر شده. فولاد ضد زنگ 304 تقریباً 193 گیگا پاسکال است و از مقیاس خارج شده است بنابراین تفاوت های پلیمری قابل خواندن باقی می مانند. از لوله تا شفت: چگونه یک هیپوتیوب به کاتتر تبدیل می شود تعداد کمی از کاتترهای تمام شده یک هیپولوله از هاب تا نوک هستند. معماری متداول یک شفت سه ناحیه ای است: یک بخش پروگزیمال سفت که فشار را حمل می کند، یک بخش میانی تقویت شده که گشتاور را منتقل می کند و یک بخش دیستال نرم که سیم راهنما را بدون آسیب رساندن به دیواره عروق دنبال می کند. هیپولوله پروگزیمال (PEEK یا 304 SS) شفت میانی تقویت شده با قیطان یا سیم پیچ نوک نرم دیستال نمای شماتیک ایزومتریک شفت کاتتر سه ناحیه ای. نه به مقیاس. هیپولوله های فلزی به جای تغییر مواد، با برش لیزری پروفیل می شوند. برشهای مارپیچی، برشهای منقطع و الگوهای پنجره، یک لوله صلب را به یک بخش انعطافپذیر تبدیل میکنند و گام برش، گرادیان سفتی را تعیین میکند. شفتهای پلیمری با ابزارهای مختلف به یک نتیجه میرسند: یک لایه بافته یا سیم پیچ، یک ژاکت با طول سنج متغیر یا یک هماکستروژن چند لایه. ساختار بافته شده بالاترین ترکیدگی و گشتاور را برای ضخامت دیوار معین ارائه می دهد، به همین دلیل است که دستگاه های دارای درجه فشار از آن استفاده می کنند. لوله بافته شده با فشار بالا لوله بافته شده با فشار بالا یا لوله مانیتورینگ فشار بالا، برای تزریق مواد حاجب و سایر محلول های پزشکی در طی مراحل PTCA، PCI یا آنژیوپلاس استفاده می شود. مشاهده محصول → ابعاد و تحمل هایی که ریسک تدارکات را به همراه دارد اکثر فرارهای کیفیت هیپولوله به جای مشکلات مادی، مشکلات پشته بعدی هستند. چهار عدد تعیین میکنند که آیا شفت مونتاژ میشود و کار میکند: قطر خارجی، قطر داخلی، یکنواختی دیوار و موقعیت برش. مقادیر معمولی که در مشخصات شفت کاتتر دیده می شود. محدودیت های قابل قبول به کلاس دستگاه، ضخامت دیوار و روش مونتاژ بستگی دارد، بنابراین قبل از برش ابزار، آنها را به صورت کتبی با یکدیگر موافقت کنید. پارامتر معمولا مشخص می شود چرا مهم است تحمل OD 0.013 ± میلی متر (0.0005 ± اینچ) داخل کاتتر هدایت کننده یا ژاکت بیرونی قرار بگیرید. شکاف خط اوراق قرضه تحمل شناسه 0.013 ± میلی متر گذرگاه سیم یا دستگاه؛ نرخ فلاش و تزریق یکنواختی دیوار 90% دیوار اسمی یا بهتر عملکرد پیچ خوردگی و ترکیدگی تحت خمش صافی (کمبر) معمولاً 0.05 میلی متر در 100 میلی متر جهت نوک، ردیابی، تراز باند نشانگر موقعیت ویژگی برش ± 0.1 میلی متر نقطه گذار سفتی و تمرکز تنش وضعیت لبه بدون سوراخ، خراشیده، غیرفعال شده تولید ذرات و سایش سیم راهنما پرداخت سطح Ra 0.4 میکرومتر یا بهتر هنگام پولیش الکتریکی اصطکاک، چسبندگی، ترومبوژنیسیته سه خطر به طور مکرر ظاهر می شوند. اول، گیج و متریک با هم ترکیب میشوند: نیاز 25G و نیاز 0.51 میلیمتری نزدیک هستند اما یکسان نیستند و تفاوت در محل اتصال ظاهر میشود. دوم، تلرانس بدون روش بازرسی ذکر شده است، و ± 0.013 میلی متر به معنای چیزهای متفاوتی برای یک میکرومتر لیزری، یک مقایسه کننده نوری و یک پلاگین سنج است. ثالثاً، یکنواختی کامبر و دیوار در طراحی کنار گذاشته شده است، حتی اگر آنها سهم نامتناسبی از شکایات پیچ خوردگی و نوک گرایی را توضیح دهند. فلز در مقابل لوله های پلیمری: انتخاب بر اساس تابع اگر نیاز حداکثر فشار در کمترین قطر ممکن باشد، فولاد ضد زنگ همچنان برنده است. اگر شفت باید به طور مکرر بدون پیچ خوردگی خم شود، در مجموعه MRI قابل استفاده باقی بماند، از اتصال فلز به پلیمر اجتناب شود، یا تبدیل به یک نوک نرم بدون اتصال شود، یک هیپوتیوب کامپوزیت پلیمری یا تقویت شده معمولاً پاسخ بهتری است. مقایسه زیر هر ماده را از 1 تا 5 بر اساس پنج معیاری که بیشتر بررسیهای طراحی شفت را هدایت میکنند، رتبهبندی میکند. PEEK پلی آمید فولاد ضد زنگ 304 سفتی انعطاف پذیری مقاومت در برابر پیچ خوردگی سازگاری با ام آر آی سهولت پیوند فشار و گشتاور: فولاد ضد زنگ 304 بیشترین مقدار را در هر واحد دیوار می دهد. PEEK و پلیآمید به دیوار ضخیمتر یا لایهای برای تطبیق با آن نیاز دارند. مقاومت در برابر پیچ خوردگی: پلیمرها در شعاع های خم محکم برنده می شوند. فلز به الگوی برش و گام بستگی دارد. رادیوپاسیتی: فولاد ضد زنگ به طور پیش فرض قابل مشاهده است. شفت های پلیمری به یک ترکیب پرتوپاک یا نوارهای نشانگر نیاز دارند. پیوند دادن: شفتهای پلیمری به ژاکتها پیوند حرارتی یا حلال میپیوندند، در حالی که فلز به چسب یا جوش و آمادهسازی سطح نیاز دارد. سازگاری تصویربرداری: کار PEEK و پلی آمید در MRI. فولاد ضد زنگ نمی کند. ساختار هزینه: فلز هزینه مواد کمتر و عملیات ثانویه بیشتری دارد. پلیمر هزینه مواد بالاتر و مراحل فرآیند کمتری دارد. قبل از انتشار یک سفارش Hypotube چه چیزی را تأیید کنید سه چک اکثر شگفتی های گران قیمت را می گیرند. روش بازرسی را بخواهید، نه فقط تحمل. همان پیام 0.013 ± میلیمتر در میکرومتر لیزری، مقایسهکننده نوری و گیج متفاوت رفتار میکند، بنابراین روش را در نقشه نام ببرید. بررسی کنید که آیا این نقلقول شامل هیپولولههای تمامشده است یا لولههای هیپولولهای با طول آسیاب. پروفایل لیزری، سوراخزدایی، غیرفعالسازی و بازرسی موارد خطی جداگانه و اغلب قابلیتهای جداگانهای هستند. داده های سطح زیادی را در مورد یکنواختی دیوار و کامبر درخواست کنید، نه فقط گواهی انطباق. این دو متغیر سهم بزرگی از شکایات انحرافی و نوک گرایی گزارش شده در این زمینه را تشکیل می دهند. برای برنامه هایی که به جای کاتالوگ به توسعه شفت نیاز دارند، یک برنامه محور کاتتر OEM/ODM می تواند کل زنجیره را پوشش دهد، از اکستروژن و قیطان کردن تا پروفایل لیزری، اتصال، و بازرسی تحت یک سیستم کیفیت. این آرگومان هایی را که وقتی هیپوتیوب و ژاکت از طرف تامین کنندگان مختلف با قراردادهای اندازه گیری متفاوت ظاهر می شوند را حذف می کند. درباره Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. این شرکت از یک مرکز اتاق تمیز مطابق با GMP به مساحت نزدیک به 20000 متر مربع کار می کند و دارای گواهینامه ISO 13485:2016 برای مدیریت کیفیت تجهیزات پزشکی است. منابع تولید شامل خطوط اکستروژن وارداتی با قابلیت هم اکستروژن تک لایه، دولایه و سه لایه، خطوط اکستروژن اختصاصی PEEK، خطوط قالب گیری تزریقی، و پایه نصب شده بزرگی از تجهیزات بافندگی، کویلینگ، پوشش، جوشکاری و شکل دهی می باشد. طیف محصولات شامل لوله های اکسترود شده پزشکی، لوله های تقویت شده، لوله های بالون، لوله های انقباض حرارتی، لوله های فلوروپلیمر، قطعات PEEK و پلی آمید، میکرو کاتترها، کاتترهای هدایت کننده و کاتترهای آنژیوگرافی است که توسط فرآیندهای ثانویه و خدمات درمان سطح پشتیبانی می شوند. سوالات متداول درباره Hypotubes Q1. هیپوتیوب برای چه استفاده می شود؟ یک هیپولوله شفت قابل فشار را در داخل میکروکاتترها، کاتترهای راهنما، سیمهای راهنما، مجموعههای سوزنی و سیستمهای تحویل استنت تشکیل میدهد. فشار و گشتاور را از هاب به نوک دیستال منتقل می کند در حالی که شفت را به اندازه کافی نازک نگه می دارد تا از رگ های باریک عبور کند. Q2. تفاوت هیپوتیوب و هیپو تیوب چیست؟ لوله هایپو لوله خام به طول آسیاب در یک گیج اسمی است. هیپوتیوب جزء تمام شده پس از برش، پروفایل لیزری، سوراخ کردن و غیرفعال سازی است. همیشه تأیید کنید که قیمت کدام یک را پوشش می دهد، زیرا قیمت و زمان تحویل یکسان نیستند. Q3. آیا لوله پلیمری می تواند جایگزین هیپوتیوب فولاد ضد زنگ شود؟ در بسیاری از شفت ها، بله. هیپولوله های PEEK و پلی آمید پیوند فلز به پلیمر را حذف می کنند، سازگاری MRI را اضافه می کنند و مقاومت در برابر پیچ خوردگی را بهبود می بخشند. آنها سختی محوری را کنار میگذارند، بنابراین دستگاههای با فشار بیشتر یا طولانیتر معمولاً یک لایه تقویتکننده بافته یا سیم پیچ اضافه میکنند. Q4. کوچکترین سایز هیپو تیوب موجود چیست؟ گیج های زیرپوستی استاندارد تا 34G، تقریباً 0.16 میلی متر قطر خارجی و 0.08 میلی متر قطر داخلی اجرا می شوند. سوراخهای محکمتر بهعنوان موارد توسعه سفارشی وجود دارند، اما در آن مقیاس، یکنواختی دیوار و جابجایی آن بهجای فرآیند ترسیم، به عوامل محدودکننده تبدیل میشوند. Q5. کدام تلورانس ها در یک هیپو تیوب سفارشی بیشترین اهمیت را دارند؟ تحمل OD و ID، یکنواختی دیوار، و کامبر. یکنواختی و صاف بودن دیوار بیشتر شکایات پیچ خوردگی و نوک گرایی را توضیح می دهد، با این حال آنها دو مقداری هستند که کمتر در یک نقشه نوشته می شوند یا در بازرسی ورودی تأیید می شوند. Q6. آیا هیپوتیوب ها و شفت های کاتتر سفارشی می سازید؟ بله. LINSTANT لولههای پلیمری را در PEEK، پلیآمید، PTFE، FEP، PFA، Pebax، و TPU اکسترود و پردازش میکند و شفتهای تقویتشده، لولههای بافته شده و اجزای کاتتر چند لایه را تحت سیستم کیفیت ISO 13485:2016 به عنوان شریک OEM/ODM میسازد. انتخاب Hypotube به تصمیمات اولیه پاداش می دهد. هدف سفتی، حد یکنواختی دیوار، و روش بازرسی را قبل از برش دادن ابزار، ثابت کنید، و بقیه محور به جای عادت، از اعداد پیروی می کند. این که آیا طرح نهایی به عنوان فولاد ضد زنگ با پروفیل لیزری، شفت PEEK یا پلیآمید، یا یک کامپوزیت بافته شده باشد، همان سه تصمیم تعیین میکنند که چگونه در داخل ظرف عمل میکند. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026Hypotubes توضیح داده شده: مواد، اندازه ها، و جایگزین های پلیمری برای کاتترها

-
15Sep-2026ماشینکاری دقیق PEEK CNC: راهنمای کامل برای اجزای درجه پزشکیماشینکاری PEEK CNC یکی از قابل اعتمادترین مسیرها برای قطعات پلاستیکی با تحمل محکم و با کارایی بالا است. برخلاف پلیمرهای پایه، PEEK خواص مکانیکی خود را در دماهای بالا حفظ میکند، در برابر مواد شیمیایی تهاجمی مقاومت میکند و با استفاده از پارامترهای مناسب، همچنان تمیز برش میدهد. برای مهندسان تجهیزات پزشکی، این ترکیب دشوار است. چه چیزی PEEK را به یک کاندیدای قوی برای ماشینکاری CNC تبدیل می کند؟ PEEK (پلی اتر کتون) یک ترموپلاستیک نیمه کریستالی با دمای سرویس مداوم در حدود 260 درجه سانتیگراد و نقطه ذوب نزدیک به 343 درجه سانتیگراد است. استحکام کششی و خمشی بالا، مقاومت در برابر خزش عالی و جذب رطوبت کم را ارائه می دهد که به قطعات ماشینکاری شده ثبات ابعادی فوق العاده ای می بخشد. این ویژگیها توضیح میدهند که چرا صنایع از هوافضا تا پزشکی برای اجزایی که باید در برابر استریلسازی مکرر، قرار گرفتن در معرض مواد شیمیایی و استرس مکانیکی مقاومت کنند، به PEEK تکیه میکنند. عملکرد نسبی PEEK پر نشده (نمرات گویا از داده های معمول منتشر شده) استحکام کششی 85 استحکام خمشی 80 پایداری حرارتی 95 مقاومت شیمیایی 90 مقاومت در برابر سایش 88 ماشینکاران همچنین قدردانی میکنند که PEEK در چندین درجه موجود است - پر نشده، پر شده با شیشه، پر شده با فیبر کربن و درجه پزشکی. این انتخاب بر شکل گیری تراشه، سایش ابزار و ویژگی های قطعه نهایی تأثیر می گذارد. PEEK پر نشده آسانترین ماشینکاری است و سطحی تمیز میدهد، در حالی که گریدهای تقویتشده سفتی میافزایند اما نیاز به ابزار سختتری دارند. ساختار نیمه کریستالی همچنین به این معنی است که قطعات پس از چرخههای استریلسازی عملکرد مکانیکی خود را حفظ میکنند، که یک عامل تعیینکننده برای ابزار پزشکی قابل استفاده مجدد است. بهترین روش های ماشینکاری PEEK CNC: آنچه در تولید واقعی کار می کند رفتار PEEK متفاوت از فلز یا پلاستیک استاندارد است. به جای تراشه های شکسته، تراشه های بلند و رشته ای تولید می کند، بنابراین کنترل تراشه ضروری است. این ماده به گرما نیز حساس است: اصطکاک بیش از حد می تواند باعث ذوب موضعی یا زبری سطح شود. از ابزارهای تیز کاربید یا الماس پلی کریستالی (PCD) استفاده کنید. کاربید برای اکثر مشاغل کافی است. PCD هنگام ماشینکاری PEEK پر شده، سایش را کاهش می دهد. تغذیه و سرعت مهم است. یک نقطه شروع معمول سرعت برش 100-150 متر در دقیقه با بارهای تراشه سبک است، اما همیشه با تامین کننده مواد تأیید کنید. ناحیه برش را با هوا خنک نگه دارید یا در صورت مجاز، مایع خنک کننده را غرق کنید. این از ترک خوردگی ناشی از استرس جلوگیری می کند و تحمل را حفظ می کند. قبل از اتمام، قسمت خالی PEEK را بازپخت کنید. بازپخت در دمای 200-220 درجه سانتی گراد تنش های داخلی را آزاد می کند و ثبات ابعادی را بهبود می بخشد. تراشه های رشته ای را مرتباً بردارید تا دور ابزار پیچیده نشود. دیا 4.0 میلی متر 0.05 ± میلی متر 6.0 میلی متر برای اجزای لوله ای شکل، مراقبت های بیشتری برای جلوگیری از فروریختن دیوار لازم است. مشاوره دقیق اره و روکش در راهنمای ما در دسترس است نحوه برش لوله PEEK . در عمل، یک رویکرد محافظه کارانه - سرعت اسپیندل آهسته تر، ابزار تیزتر و خنک کننده پیوسته - ثابت ترین نتایج را به همراه دارد. هنگامی که هندسه شامل دیوارهای نازک است، قبل از تغییر هندسه ابزار، نرخ تغذیه را کاهش دهید. ماشینکاری PEEK درجه پزشکی: چه تغییراتی می کند؟ سازندگان دستگاه های پزشکی نمی توانند با PEEK مانند یک قطعه صنعتی رفتار کنند. ماده خام باید الزامات زیست سازگاری مانند USP کلاس VI یا ISO 10993 را داشته باشد و فرآیند ماشینکاری باید قطعه را از آلودگی محافظت کند. این به معنای تجهیزات اختصاصی، هوای فیلتر شده و روشهای عملیاتی منظم اتاق تمیز است. ملاحظات ماشینکاری PEEK درجه صنعتی در مقابل درجه پزشکی عامل PEEK صنعتی پزشکی PEEK گواهی مواد دیتاشیت استاندارد USP کلاس VI / ISO 10993 محیط زیست فروشگاه استاندارد اتاق تمیز (ISO 7 یا بهتر) محدودیت های ابزار خنک کننده های استاندارد مجاز است آلودگی روان کننده را به حداقل برسانید مستندات بازرسی اولیه قابلیت ردیابی کامل دسته ای و DHR استفاده معمولی هوافضا، خودرو کاتتر، ابزار جراحی، ایمپلنت در تجربه ما، انتقال از ماشینکاری صنعتی به ماشینکاری درجه پزشکی چیزی بیش از گواهی مواد است. این به اپراتورهایی نیاز دارد که بدانند چگونه یک سوراخ می تواند یک دستگاه را به خطر بیندازد. به همین دلیل است که LINSTANT فرآیندهای معتبر را با قابلیت ردیابی مستند برای هر دسته اجرا می کند. جایی که قطعات PEEK ماشینکاری شده CNC در دستگاه های پزشکی استفاده می شود PEEK ماشینکاری شده CNC در سراسر دستگاه های پزشکی مدرن ظاهر می شود. آن را در اتصالات کاتتر، دستگیرههای آندوسکوپ، عایقهای ابزار جراحی و قطعات پمپهای کمکی قلب پیدا خواهید کرد. توانایی آن برای استریل شدن بارها و بارها، بدون از دست دادن عملکرد مکانیکی، آن را به یک جایگزین ایده آل برای فلز تبدیل می کند. PEEK همچنین تحت بار فشاری به خوبی عمل میکند، بنابراین در صندلیهای سوپاپ، محفظههای پمپ و مکانیسمهای گیرهای که پایداری ابعادی حیاتی است، ظاهر میشود. برای نمونههای اولیه، ماشینکاری CNC اغلب سریعترین راه برای تأیید اعتبار یک طرح قبل از انتقال به قالبگیری تزریقی است. اگر در حال ساخت نمونه اولیه یک دستگاه جدید هستید یا وارد مرحله تولید می شوید، LINSTANT می تواند با چندین فرم محصول PEEK که برای ادغام مستقیم در یک گردش کار CNC طراحی شده اند، از شما پشتیبانی کند: قطعات PEEK با ماشینکاری CNC برای ساخت دستگاه های پزشکی این فهرست محصولات، قطعات ماشینکاری شده PEEK را که برای گردشهای کاری CNC مناسب هستند، پوشش میدهد که دقت بالا، زیست سازگاری و مقاومت در برابر حرارت را ارائه میدهد. در اینجا به عنوان یک گزینه مستقیم برای نمونه سازی یا اجرای تولید مرتبط است. مشاهده محصول → لوله PEEK با تلورانسهای ابعادی دقیق و گزینههای چند لومن لولههای PEEK با قطرهای داخلی 0.10 میلیمتر و مقاومت دمایی بالای 250 درجه سانتیگراد، بهعلاوه انواع لولههای چند لومن و بالون را بررسی کنید. ایده آل برای کاربردهای قلبی عروقی، ستون فقرات و سایر کاربردهای مداخله ای. مشاهده محصول → خدمات قالب گیری تزریقی PEEK برای اجزای ایمپلنت با دمای بالا و قابل استریل شدن قالبگیری تزریقی PEEK تولید اتاق تمیز، مدول نزدیک به استخوان و شفافیت رادیویی را امکانپذیر میسازد. این سرویس برای پروژه هایی که نیاز به هندسه پیچیده، کنترل هزینه و انطباق با مقررات ایمپلنت دارند برجسته شده است. مشاهده محصول → درباره Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. علاوه بر قطعات PEEK با ماشینکاری CNC، LINSTANT اکستروژن، قالبگیری، عملیات ثانویه و عملیات سطح را در زیر یک سقف ارائه میدهد. از ما دیدن کنید صفحه OEM/ODM تا ببینیم چگونه پروژه های سفارشی را از طراحی تا اعتبار سنجی مدیریت می کنیم. سوالات متداول در مورد ماشینکاری PEEK CNC آیا دستگاه CNC PEEK دشوار است؟ خیر. با ابزارهای تیز و حرارت کنترل شده، PEEK ماشین آلات را به طور قابل پیش بینی انجام می دهد و قطعات تمیز و با تحمل محکم تولید می کند. بهترین درجه PEEK برای ماشینکاری CNC چیست؟ ماشین PEEK طبیعی پر نشده ساده ترین است. PEEK پر از کربن سفتی را اضافه می کند اما سایش ابزار را تسریع می کند. با ماشینکاری PEEK چه تلورانس هایی می توانید بدست آورید؟ قطعات PEEK ماشینکاری شده کوچک معمولاً 0.05 ± میلی متر نگه می دارند. قطعات بزرگتر یا با دیواره نازک ممکن است 0.1± میلی متر نیاز داشته باشند. چگونه PEEK با PTFE یا PI مقایسه می شود؟ PEEK قویتر و سفتتر از PTFE و ماشینکاری آسانتر از PI است، در حالی که همچنان مقاومت حرارتی عالی را ارائه میدهد. آیا PEEK ماشینکاری شده برای دستگاه های پزشکی ایمن است؟ بله، وقتی از PEEK درجه پزشکی استفاده میکنید و در شرایط اتاق تمیز با کنترلهای فرآیند مناسب تولید میکنید. چرا PEEK در تولید پزشکی بسیار محبوب است؟ از عقیم سازی مکرر دوام می آورد، در برابر مواد شیمیایی مقاومت می کند و یکپارچگی مکانیکی را تحت بارگذاری طولانی مدت حفظ می کند. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026آشنایی با پوشش هیدروفیل: چگونه اصطکاک را در دستگاه های پزشکی کاهش می دهدیک متخصص اعصاب نود دقیقه در ترومبکتومی مکانیکی است. هر بار که میکروکاتتر یک خم را در شریان مغزی میانی میچرخاند، کشش سطحی به دیواره عروق باعث میشود که نوک آن از شفت عقب بماند. پزشک با نیروی رو به جلو بیشتر جبران می کند که استرس دیوار را افزایش می دهد. این مشکل دقیقاً - اصطکاک بین دستگاه و بافت زنده - همان چیزی است که پوششهای آبدوست برای حل آن ساخته شدهاند. کاهش به موارد ضروری: یک پوشش آبدوست یک سطح پلیمری خشک و با اصطکاک بالا را به یک مسیر مرطوب و تقریباً بدون اصطکاک تبدیل می کند. این تفاوت بین هل دادن کاتتر از طریق ماسه و سر خوردن آن روی یک لایه آب است. پوشش هیدروفیل چیست؟ پاسخ کوتاه: یک پوشش آبدوست یک لایه پلیمری نازک و متقاطع است که معمولاً 1 تا 10 میکرومتر ضخامت دارد و از نظر شیمیایی به سطح دستگاه پزشکی متصل است. هنگامی که در معرض آب یا خون قرار می گیرد، رطوبت را جذب می کند و به یک لایه مرزی ژل با برش کم متورم می شود. این لایه چیزی است که ضریب اصطکاک (CoF) را در رابط بین دستگاه و بافت کاهش می دهد. مکانیسم شیمی فیزیک است. پلیمرهای مورد استفاده - معمولاً پلی وینیل پیرولیدون (PVP)، پلی آکریل آمید، یا کوپلیمرهای پلی اتیلن اکسید- حامل گروه های عاملی هستند که پیوندهای هیدروژنی را با آب تشکیل می دهند. در عرض چند ثانیه پس از خیس شدن، یک غلاف هیدراته روی سطح پوشش داده شده تشکیل می شود. تحت بار، جابجایی برشی در داخل آن لایه آب محدود به جای سطح مشترک جامد رخ می دهد. بنابراین اصطکاک از محدوده 0.3-0.5 معمولی لوله های پلیمری بدون پوشش به زیر 0.05 کاهش می یابد، که در بیشتر مقایسه های منتشر شده، کاهش بیش از 90 درصد را نشان می دهد. سطح مقطع دیواره کاتتر - نمای ایزومتریک لایه های نشان داده شده برای وضوح از هم جدا شده اند آب دوست روپوش (1-10 میکرومتر) لایه کراوات / آغازگر بستر (دیواره لوله اکسترود شده) چرا روانکاری مهم است روانکاری یک موضوع درک سطحی نیست. این یک پارامتر ایمنی بیمار است. دستگاه هایی که از طریق رگ های خونی، حالب ها و مجاری صفراوی حرکت می کنند، همگی با بافت شکننده تعامل دارند. اصطکاک زیاد به اسپاسم عروق، آسیب انتیما، و نیاز به دستکاری تهاجمی تر کاتتر ترجمه می شود. ارزیابی های منتشر شده از عملکرد دستگاه مداخله ای به طور مداوم نشان می دهد که دستگاه های پوشش داده شده به نیروی وارد کردن قابل توجهی کمتری نسبت به نسخه های بدون پوشش مشابه نیاز دارند، و این نیرو زمانی که دستگاه به طور مکرر تغییر مکان می دهد، آهسته تر افزایش می یابد. مقادیر ضریب اصطکاک مرطوب نشان دهنده تفاوت است: ضریب اصطکاک مرطوب بر اساس نوع سطح 0.48 0.18 0.15 0.03 بدون پوشش سیلیکون PTFE آب دوست مقادیر نماینده از ادبیات پوشش دستگاه پزشکی منتشر شده؛ کمتر بهتر است تفاوت از نظر بالینی اهمیت دارد. دستگاهی که به آرامی حرکت میکند، خطر اسپاسم عروق، تشریح انتیما و نیاز به تغییر موقعیت مکرر را کاهش میدهد - پارامترهایی که مستقیماً بر زمان عمل و نتایج بیمار تأثیر میگذارند. پوشش های هیدروفیل در مقابل آبگریز پوششهای آبگریز - مانند PTFE، سیلیکون یا لایههای مبتنی بر پارافین - آب را دفع میکنند و با به حداقل رساندن چسبندگی سطح، اصطکاک را کاهش میدهند. آنها در شرایط خشک موثر هستند، اما CoF آنها در یک محیط خون مرطوب معمولاً بالای 0.1 باقی می ماند. پوششهای هیدروفیل برعکس عمل میکنند: آنها آب را جذب و نگه میدارند و لایهای مرزی ایجاد میکنند که پس از هیدراته شدن، از هر سطح آبگریز بهتر عمل میکند. انتخاب بستگی به زمینه استفاده دارد. برای سیم های راهنما، طرح های PTFE روی سیم استاندارد باقی می مانند زیرا سطح خشک و کم لغزش مطلوب است. برای کاتترها و غلافهایی که به ناوبری مرطوب نیاز دارند، سیستمهای هیدروفیل CoF پایینتر و سازگارتر ارائه میکنند. تفاوت های کلیدی بین رویکردهای پوشش آبدوست و آبگریز برای دستگاه های پزشکی اموال آب دوست coating پوشش هیدروفوبیک زاویه تماس آب > 90 درجه اصطکاک در هنگام خیس شدن CoF 0.02-0.05 CoF 0.1-0.25 مکانیزم روانکاری لایه مرزی ژل هیدراته انرژی سطح پایین مایع را دفع می کند استفاده معمولی کاتتر، غلاف، میکروکاتتر سیم های راهنما، اجزای سوپاپ دار شیمی پوشش هیدروفیل سه خانواده پلیمری بر بازار پوششهای درجه تجهیزات پزشکی تسلط دارند. سیستم های مبتنی بر PVP رایج ترین برای کاتترها هستند. آنها جذب آب بالا را با تشکیل فیلم عالی ترکیب می کنند و می توانند به صورت حرارتی یا UV به هم متصل شوند. پوششهای پلی آکریل آمید دوام بالایی را تحت آزمایشهای مکرر پاکسازی ارائه میدهند و آنها را به انتخابی مکرر برای غلافهای معرفیکننده و دستگاههای بزرگتر تبدیل میکنند. سیستمهای مبتنی بر PEO زمانی استفاده میشوند که دوچرخهسواری مرطوب و خشک طولانیمدت مورد نیاز باشد. سینتیک هیدراتاسیون آهستهتر آنها روانکاری پایدار را در فرآیندهای طولانیتر فراهم میکند. انرژی سطح زیرلایه نحوه چسباندن پوشش را تعیین می کند. ترموپلاستیک های پرانرژی مانند نایلون، پباکس و TPU پس از فعال شدن پلاسما به خوبی به هم متصل می شوند. فلوروپلیمرهایی مانند PTFE و FEP نیاز به اچینگ یا لایه اتصال پرایمر دارند. آماده سازی سطح پرش شایع ترین علت ریشه ای لایه لایه شدن پوشش در تولید است. نحوه اعمال پوشش های هیدروفیلیک سه فرآیند تقریباً تمام کاتترها و لوله ها را پوشش می دهند. پوشش غوطه ور - رایج ترین - پوشش یکنواختی را روی پروفیل های خارجی پیچیده ایجاد می کند. دستگاه در یک محلول پوشش غوطه ور شده و با سرعت کنترل شده خارج می شود. ضخامت لایه مرطوب به سرعت برداشت و ویسکوزیته محلول بستگی دارد، با ضخامت خشک معمولی 2-8 میکرومتر. پوشش اسپری زمانی مشخص می شود که پوشش انتخابی مورد نیاز باشد، به عنوان مثال برای پوشش دادن تنها بخش دیستال یک شفت. پوشش پر کردن و تخلیه، که لومن کاتتر را با محلول پوششی پر می کند و سپس آن را تخلیه می کند، روش ترجیحی برای درمان سطح داخلی است. کنترل فرآیند بیش از انتخاب شیمی اهمیت دارد. جابجایی ویسکوزیته، حبابهای حبابدار، رطوبت، و یکنواختی دمای پخت، همگی باعث تغییر CoF نهایی و عملکرد چسبندگی میشوند. LINSTANT خطوط اختصاصی درمان سطحی را در تاسیسات تحت کنترل GMP خود اجرا میکند و به پروژههای کاتتر اجازه میدهد از بستر اکسترود شده به محصول نهایی پوشش داده شده در زیر یک سقف حرکت کنند. زاویه تماس آب بر اساس وضعیت سطح 20 درجه 40 درجه 60 درجه 80 درجه 72 درجه بدون پوشش 35 درجه تحت درمان با پلاسما 12 درجه آب دوست مقادیر معمول برای بسترهای PET (پلی اتیلن ترفتالات). زاویه کمتر به معنای خیس شدن بهتر است. مزایای کلیدی عملکرد پوششهای هیدروفیلیک بهبود عملکرد قابل اندازهگیری را ارائه میکنند که در طول چرخه عمر کامل دستگاه ادامه مییابد. در مقایسههای نیمکتی، کاتترهای روکش دار به طور معمول به کاهش 90 درصدی یا بیشتر در CoF مرطوب و کاهش متناسبی در نیروی وارد کردن دست مییابند. علاوه بر این: ترومای عروق کاهش می یابد: کشش سطح پایین به معنای برهنه شدن اندوتلیال کمتر و وازواسپاسم کمتر است. کنترل دستگاه بهبود می یابد: پزشکان می توانند پاسخ نوک را احساس کنند زیرا فشار ستون توسط اصطکاک در امتداد شفت جذب نمی شود. تغییر موقعیت کمتر آسیب زا می شود: پیشروی و عقب نشینی مکرر دیستال باعث ایجاد اصطکاک کندتر در دستگاه های روکش شده نسبت به کنترل های بدون پوشش می شود. ویژگی های عملکرد - کاتتر هیدروفیل در مقابل بدون پوشش روانکاری ماندگاری Biocompat. چسبندگی ترومای بافتی کاهش آب دوست coated بدون پوشش برنامه های کاربردی در سراسر دستگاه های مداخله ای پوشش های هیدروفیل در هر جایی که دستگاه باید در یک لومن تحت شرایط مرطوب حرکت کند مشخص می شود. عمده ترین کاربردها عبارتند از: کاتترهای آنژیوگرافی برای تصویربرداری تشخیصی کاتترهای هدایت کننده که برای تحویل بالون و استنت استفاده می شود میکروکاتتر برای آمبولیزاسیون عصبی و عروقی و محیطی غلاف های دسترسی حالب و کاتترهای اتساع بالونی لوازم آندوسکوپی که از کانال های کاری عبور می کنند میکرو کاتتر با سفتی قابل تنظیم و نوک گرد این کاتتر تقویت شده کوچک برای هدایت رگ های پرپیچ و خم در روش های کم تهاجمی طراحی شده است. سختی قابل تنظیم و سر گرد آن برای کاربردهایی که اصطکاک کم در تمام طول مورد نیاز است استفاده می شود. مشاهده محصول → الزامات عملکرد بر اساس برنامه متفاوت است. به عنوان مثال، یک کاتتر هدایت کننده، به قابلیت فشار بالا در انتهای پروگزیمال، اما اصطکاک کم در شفت دیستال، جایی که روی یک سیم رد می شود، نیاز دارد. در مقابل، یک میکروکاتتر به اصطکاک کم یکنواخت در تمام طول خود نیاز دارد زیرا رویکرد نهایی به ضایعه تقریباً همیشه پرپیچوخمترین است. برای توضیح دقیق در مورد هدایت ساخت کاتتر، به مقاله فنی ما در مورد مراجعه کنید کاتترهای راهنما . کاتتر آنژیوگرافی برای تحویل کنتراست و مقاومت در برابر فشار این کاتتر کانالی را برای عوامل پرتوپاک در طول تشخیص اشعه ایکس فراهم می کند. دارای ساختار فولاد ضد زنگ بافته شده، نوک نرم و مقاومت فشاری تا 1200 PSI است که نیازهای عملکرد متفاوت را برآورده می کند. مشاهده محصول → نیروی اصطکاک در طول چرخه های مکرر درج نیروی اصطکاک نسبی 5 10 15 20 50 100 150 بدون پوشش آب دوست داده های گویا از آزمایش استفاده شبیه سازی شده با پیشروی مکرر دیستال. انتخاب شریک پوشش هیدروفیل هنگام ارزیابی یک شریک برون سپاری برای پوشش هیدروفیل، چهار نکته مهم است: بستر capability - آیا شریک لوله خود را اکسترود می کند یا بستر باید از جای دیگری تهیه شود؟ بلوغ فرآیند - اطلاعات CoF و چسبندگی را روی بستر واقعی بخواهید، نه فقط یک دیتاشیت. سازگاری درمان - تائید درمان پوشش در بودجه حرارتی دستگاه. اعتبار سنجی عقیم سازی - بررسی کنید که چرخه های EtO یا گاما عملکرد پوشش را کاهش نمی دهند. یک شریک با اکستروژن داخلی، پوشش دهی و پردازش ثانویه می تواند جدول زمانی توسعه را به میزان قابل توجهی فشرده کند. LINSTANT برنامه OEM/ODM یکپارچگی عمودی، از انتخاب پلیمر تا مونتاژ نهایی را فراهم می کند. در مورد الزامات زودتر بحث کنید، به خصوص اگر دستگاه دارای هندسه غیرعادی یا یک بستر فلوروپلیمر باشد. درباره Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. سوالات متداول پوشش هیدروفیل Q1. ماندگاری پوشش هیدروفیل روی کاتتر چقدر است؟ یک پوشش آبدوست به خوبی پخته شده معمولاً روانکاری را برای مدت یک روش حفظ می کند - معمولاً 20 دقیقه تا 4 ساعت تماس مرطوب مداوم. دوام به کیفیت پخت، چسبندگی بستر و استریل شدن بستگی دارد. پس از دوچرخهسواری مکرر، اصطکاک به تدریج افزایش مییابد اما معمولاً برای بسیاری از تنظیمات زیر 0.1 باقی میماند. Q2. ضریب اصطکاک یک پوشش آبدوست چقدر است؟ CoF مرطوب معمولاً 0.02-0.05 است، در مقایسه با 0.3-0.5 برای لوله های پلیمری بدون پوشش. مقدار دقیق به زیرلایه، ضخامت پوشش، شرایط پخت و روش آزمایش مورد استفاده بستگی دارد. Q3. آیا می توان پوشش هیدروفیل را روی لوله های PTFE یا PEEK اعمال کرد؟ بله، با آماده سازی سطح مناسب. PTFE قبل از پوشش نیاز به اچ شیمیایی یا درمان پلاسما دارد. PEEK را می توان پس از فعال سازی پلاسما یا با یک پرایمر سازگار پوشش داد. تایید رابط بستر-پوشش در مراحل اولیه پروژه، از خرابی اتصالات بعدی جلوگیری می کند. Q4. چسبندگی پوشش در ساخت تجهیزات پزشکی چگونه آزمایش می شود؟ روشهای استاندارد شامل تست پینچ (چشماندازی مکرر سطح پوششداده شده و بازرسی برای لایهبرداری)، تست چسبندگی با کشش نواری، و میکروسکوپ الکترونی روبشی مقطع بعد از آزمایش خیساندن است. Q5. آیا پوشش آبدوست بر زیست سازگاری تأثیر می گذارد؟ اجزای پوشش از نظر سازگاری سلولی با ISO 10993-5 غربالگری می شوند. اکثر سیستم های تجاری غیر سیتوتوکسیک هستند. با این حال، پیکربندی هر دستگاه باید با چرخه نهایی استریلیزاسیون آزمایش شود، زیرا تابش EtO یا گاما می تواند چگالی اتصال متقابل را تغییر دهد. Q6. چگونه پوشش هیدروفیل اصطکاک را در کاتتر کاهش می دهد؟ هنگامی که خیس می شود، ماتریس پلیمری پوشش، آب را جذب می کند و یک لایه ژل هیدراته لغزنده تشکیل می دهد. برش بین دستگاه و بافت در این لایه غنی از آب به جای سطح مشترک جامد و جامد رخ می دهد، به همین دلیل است که اصطکاک بیش از 90 درصد کاهش می یابد. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026راهنمای عملی برای تشکیل نوک: موارد استفاده، انتخاب و ملاحظات کلیدیشما در مرحله نهایی طراحی یک کاتتر هدایت کننده جدید هستید. شفت به خوبی فشار میآورد، شکل منحنی مسیر خود را حفظ میکند، اما نوک آن در اولین خم شدن به آناتومی شبیهسازیشده ادامه میدهد. در بیشتر موارد، مشکل طراحی شفت یا ترکیب پلیمری نیست، بلکه مرحله تشکیل نوک است. شکل دهی نوک یک عملیات تکمیل زیبایی نیست. این فرآیندی است که تعیین میکند آیا دستگاه میتواند به طور ایمن رگهای پرپیچوخم را هدایت کند، از یک ضایعه باریک عبور کند یا به شاخهای دیستال دسترسی پیدا کند، بدون ایجاد ضربه. برای مهندسان تجهیزات پزشکی، پیام ساده است: ابتدا نکته را درست دریافت کنید و بقیه دستگاه فرصتی برای کار کردن دارد. شکل گیری نوک کاتتر چیست؟ تشکیل نوک کاتتر یک عمل ثانویه مبتنی بر حرارت است. یک لوله از پیش اکسترود شده در یک ابزار شکلدهی قرار داده میشود، تا زمانی که پلیمر نرم شود حرارت داده میشود، به هندسه هدف تغییر شکل میدهد و سپس برای قفل شدن شکل سرد میشود. فرآیند توسط چهار متغیر مستقل کنترل می شود: دمای گرمایش و مشخصات سطح شیب دار شکاف قالب و زمان ماندن نیروی محوری، خلاء یا فشار هوای داخلی سرعت سرمایش و انحراف پس از سرمایش در سطح عملی، شکل دهی نوک انتهای دیستال کاتتر را می گیرد و آن را به شکل مخروطی، گنبدی، فلر یا منحنی تبدیل می کند. انتخاب هندسه از عملکرد بالینی مورد نظر پیروی می کند. یک مخروطی نرم به ردیابی سیم راهنما کمک می کند، یک نوک گنبدی از دیواره رگ محافظت می کند و یک نوک منحنی به تغییر مسیر دستگاه کمک می کند. جایی که نکته Forming در جریان تولید قرار می گیرد شکل دهی نوک معمولاً پس از اکستروژن و قیطاندن و قبل از مونتاژ توپی یا در نهایت اجزای پیوند شده انجام می شود. این بدان معناست که هر نقصی که در طول شکلگیری نوک پیدا شود، بر بازده بالادست نیز تأثیر میگذارد. طراحی منظم فرآیند از ایجاد حلقه های مجدد جلوگیری می کند. کاتتر Tip قالب بالایی قالب پایین بخاری تصویر ایزومتریک از قالب تشکیل نوک کاتتر، نشاندهنده لوله، هندسه نوک، ناحیه گرمایش و نیمههای قالب بالا/پایین. چرا کیفیت شکل دهی نکته را نمی توان نادیده گرفت؟ شکل گیری نوک کاتتر بیشتر از ظاهر دستگاه تاثیر می گذارد. این عواقب مستقیم دارد: ایمنی عروقی لبه تیز یا سوراخ روی نوک می تواند دیواره رگ را تشدید کند یا باعث آمبولیزاسیون شود. قابلیت ردیابی و قابلیت عبور. یک مخروطی که به خوبی شکل گرفته است، گشتاور و نیروی فشار را به طور موثرتری در یک مسیر پر پیچ و خم ترجمه می کند. سازگاری راهنما و دستگاه هندسه نوک نحوه عبور یک سیم یا دستگاه دیگر از لومن را کنترل می کند. عملکرد تصویربرداری یک نوک چشمک زن یا نامنظم می تواند مصنوعاتی را در فلوروسکوپی یا ارزیابی OCT ایجاد کند. استحکام مونتاژ انحراف در ابعاد نوک، اتصال یک نشانگر رادیو شفاف یا اتصال به بخش دیستال را دشوار می کند. به طور خلاصه، شکل دهی نوک آخرین خط دفاعی بین یک دستگاه خوب و یک طراحی خوب است. این درک باعث میشود که چرا تولیدکنندگان پیشرو در شناسایی فرآیند برای این مرحله سرمایهگذاری میکنند. انتخاب مواد برای شکل دهی نوک انتخاب مواد، پنجره فرآیند را بیش از هر متغیر دیگری هدایت می کند. هر خانواده پلیمری رفتار حرارتی، مقاومت مذاب و مشخصات انقباض خود را دارد. پلیمرهای اسب کار: پباکس، TPU و نایلون پباکس (پلی اتر بلوک آمید) رایج ترین ماده برای نوک کاتترهای نرم است. محدوده سختی ساحلی آن از 25 بعدی تا 72 بعدی به مهندسان اجازه می دهد انعطاف پذیری و انتقال گشتاور را متعادل کنند. یک پنجره شکلدهی معمولی بین 150 تا 210 درجه سانتیگراد قرار میگیرد، که به اندازهای کم است که آسیب حرارتی را کاهش دهد، اما به اندازهای بالاست که نوک را سریع شکل دهد. TPU (پلی اورتان ترموپلاستیک) مقاومت سایشی عالی را ارائه می دهد و می تواند با پرکننده های رادیوپاک فرموله شود. نوک های TPU معمولاً در محدوده 160-220 درجه سانتیگراد تشکیل می شوند. استحکام ذوب کمتر آن مستلزم شکاف قالب محکمتری برای جلوگیری از افتادگی است. نایلون (پلی آمید) استحکام ستون بالاتری را فراهم می کند و اغلب در نوک های ساختاری مورد استفاده قرار می گیرد. با این حال، حساسیت به رطوبت می تواند نقص های سطحی ایجاد کند، بنابراین تهویه هوای خشک قبل از شکل گیری ضروری است. گزینه های با کارایی بالا: PEEK و پلی آمید PEEK یک انتخاب عالی برای دستگاه هایی است که به استحکام خستگی بالا و مقاومت در برابر دما نیاز دارند. تشکیل نوک PEEK به دمای قالب در محدوده 340-400 درجه سانتیگراد نیاز دارد. از آنجایی که PEEK بیشتر از پلاستیکهای مهندسی استاندارد منبسط میشود، شکاف قالب باید شلتر باشد تا از چسبیدن یا گاز گرفتن جلوگیری شود. پلی آمید قابل ذوب نیست. ارزش آن در شفت های دیواره نازک و مقاوم در برابر حرارت است. برای شکلدهی نوک، سازندگان معمولاً به جای آن به تکنیکهای مبتنی بر چسب یا حلال تکیه میکنند. فلوروپلیمرها: اصطکاک کم، شکل پذیری محدود PTFE و FEP بهترین روانکاری و مقاومت شیمیایی را ارائه میدهند، اما در قالب استاندارد نوکساز جریان ندارند. PTFE به هیچ وجه قابل ذوب شدن نیست. در عمل، یک نوک فلوروپلیمر با اتصال یک بخش دیستال مجزا با اصطکاک کم یا با استفاده از فناوری انقباض حرارتی به دست می آید. جدول 1. مقایسه مواد رایج برای تشکیل نوک کاتتر. مواد سختی ساحل تشکیل دما ریسک کلیدی Pebax 25D–72D 150-210 درجه سانتیگراد تخریب حرارتی TPU 80A-95A 160-220 درجه سانتیگراد مذاب افتادگی نایلون 30D–65D 170-230 درجه سانتیگراد حساسیت به رطوبت PEEK 80D–90D 340-400 درجه سانتیگراد گرم شدن بیش از حد / چسبیدن Polyimide سفت و سخت شکل پذیر نیست مسائل چسبندگی PTFE / FEP 50D–55D قابل ذوب شدن نیست بدون پردازش مذاب لوله بالون دقیق برای کاتترهای پزشکی لوله بالون با تلورانس های محکم تا 0.01 ± میلی متر و گزینه های چند لایه تا فشار ترکیدگی 55 اتمسفر. مناسب برای کاتترهای اتساع بالونی در روش های قلبی عروقی و روش های کم تهاجمی، ارائه خواص مکانیکی ثابت. مشاهده محصول → دمای معمولی شروع برای تشکیل نوک کاتتر Pebax 150 درجه سانتی گراد TPU 160 درجه سانتی گراد نایلون 170 درجه سانتی گراد PEEK 340 درجه سانتی گراد PTFE N/A PI N/A محدوده دما مقادیر معمولی برای پلیمرهای درجه پزشکی است که از منابع مهندسی رایج و داده های مهندسی فرآیند LINSTANT خلاصه شده است. هنگامی که یک نوک باید با یک بالون کار کند، انتخاب درجه لوله بالون بر مجموعه کلی تأثیر می گذارد. بسیاری از مهندسان به دنبال شریکی می گردند که بتواند لوله های بالون را با پاسخ نوک دهی ثابت تامین کند. مجموعه لوله های بالون پزشکی LINSTANT شامل گزینه های تک لایه، دو لایه و سه لایه است، دقیقاً به این دلیل که نوک آن جایی است که ساختارهای مختلف دیوار به هم می رسند. نکات رایج در شکل گیری عیوب و نحوه جلوگیری از آنها در یک محیط تولید، عیوب شکل دهی نوک در چند خانواده تکرار شونده قرار می گیرند. شناخت زودهنگام آنها از ضایعات سیستماتیک جلوگیری می کند. جدول 2. عیوب شکل گیری نوک معمولی، علل ریشه ای و اقدامات متقابل. نقص علت ریشه ای اقدام متقابل Burr / فلاش شکاف قالب خیلی بزرگ یا دما خیلی بالاست فاصله را کاهش دهید، دما را پایین بیاورید، سرعت خنک کننده را تنظیم کنید ناهماهنگی ابعادی گرمایش ناهموار یا تغییرات دسته ای مواد مشخصات حرارتی را مجدداً ارزیابی کنید، مقدار مواد را تأیید کنید تغییر ضخامت دیوار قالب نامناسب یا لوله غیرعادی تراز کردن ابزار، تمرکز لوله را بررسی کنید سطح کدر یا موج دار سرعت سرد شدن اشتباه یا زمان ماندگاری بیش از حد سکون را کوتاه کنید، منحنی خنک کننده را بهینه کنید نوک بسته / جمع شده خلاء یا فشار بیش از حد فشار داخلی و تهویه را متعادل کنید خط جوش جریان برخورد از جلو در نوک چند لایه هندسه قالب یا ترکیب مواد را تنظیم کنید برای میکرو کاتترها، کنترل شکل دهی نوک حتی بیشتر مورد نیاز است زیرا ضخامت دیواره اغلب کمتر از 0.2 میلی متر است. تغییر دمای 5 درجه سانتی گراد می تواند یک مخروطی تمیز را به نوک نرم و غیر کاربردی تبدیل کند. شکلدهی مناسب نوک میکرو کاتتر معمولاً شامل گرمایش مادون قرمز یا RF با نظارت بر دمای حلقه بسته است. میکرو کاتتر تقویت شده برای جراحی کم تهاجمی میکرو کاتتر با قطر بیرونی زیر 1 میلی متر، سختی و تغییر قطر قابل تنظیم برای حرکت در رگ های پرپیچ و خم. نوک گرد تروما را کاهش می دهد و آن را برای مداخلات عصبی، قلب و عروق و درمان تومور ایده آل می کند. مشاهده محصول → هنگامی که با لوله PEEK کار می کنید، خطر داغ شدن بیش از حد واقعی است. برای تشکیل PEEK بدون ذغال شدن یا از دست دادن خواص مکانیکی آن، به ابزارهای پیشرفته نیاز است. برای جزئیات بیشتر در مورد این مواد خاص، به مقاله ما در مورد مراجعه کنید نوک لوله پزشکی PEEK را تشکیل می دهد . درباره LINSTANT: شریک سیستم کاتتر سفارشی Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. LINSTANT یک اتاق تمیز با مساحت 20000 متر مربع با 15 خط اکستروژن وارداتی، 8 خط اکستروژن اختصاصی PEEK، 2 خط قالب گیری تزریقی و نزدیک به 100 مجموعه تجهیزات قیطانی، فنر، پوشش و جوشکاری دارد. این ظرفیت هم از تولید آزمایشی در مقیاس کوچک و هم از تحویل حجم پایدار پشتیبانی می کند. کاتتر هدایت کننده با گشتاور بالا با ساختار بافته کاتتر هدایت کننده دارای سختی چند مرحله ای، نوک دیستال نرم و شفت بافته شده برای گشتاور و پایداری برتر. دیوار بسیار نازک و لایه داخلی PTFE، تحویل نرم دستگاه را تضمین می کند، که توسط تولید اتاق تمیز مطابق با GMP پشتیبانی می شود. مشاهده محصول → از طراحی تا تولید: چگونه یک طرح شکل دهی را مقیاس بندی کنیم آوردن مشخصات نوک شکل دهی به تولید بیش از یک قالب نیاز دارد. این نیاز به خصوصیات فرآیند، بازرسی اولین مقاله و پارامترهای تولید کنترل شده دارد. یک شریک خوب پنجره فرآیند را تعریف می کند، پارامترهای فرآیند حیاتی را مستند می کند و فعالیت های اعتبارسنجی را پشتیبانی می کند. LINSTANT خدمات OEM/ODM مسیر کامل از انتخاب مواد و ابزارسازی تا اجرای آزمایشی و تولید سریال را پوشش می دهد. برای تیمهای دستگاههای اروپایی و آمریکای شمالی، مزیت یک تامینکننده واحد با اکستروژن داخلی و پردازش ثانویه است که خطرات انتقال را کاهش میدهد و زمان تحویل را کوتاه میکند. سوالات متداول در مورد شکل گیری نوک کاتتر Q1. شکل گیری نوک کاتتر چیست؟ کاتتر tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. کدام مواد برای شکل دهی نوک بهتر عمل می کنند؟ معمولاً از Pebax، TPU، نایلون و PEEK استفاده می شود. پلیآمید و PTFE معمولاً به جای تشکیل گرما به چسباندن چسب یا روشهای مکانیکی نیاز دارند. Q3. چه چیزی باعث ایجاد نقص در نوک می شود؟ گرمایش نامناسب، تراز نامناسب قالب، فشار بیش از حد، و درجه مواد ناسازگار، شایعترین علل ریشهای فرز، فلاش یا مشکلات ابعادی هستند. Q4. کیفیت شکل دهی نوک چگونه بررسی می شود؟ بازرسی نوری، اندازهگیری ابعاد، آزمایش نشتی و آزمایش فشار ترکیدگی معمولاً برای تأیید نوک تشکیلشده ترکیب میشوند. Q5. آیا LINSTANT شکل دهی سفارشی نوک را ارائه می دهد؟ بله. برنامه OEM/ODM LINSTANT از شکل گیری نوک سفارشی از مرحله طراحی از طریق توسعه ابزار و تولید حجم پشتیبانی می کند. Q6. تفاوت بین تیپینگ و شکل دهی تیپ چیست؟ تیپینگ عموماً به شکلدهی اولیه انتهای لوله اشاره دارد، در حالی که شکلدهی نوک شامل تعریف کامل نمایه دیستال، از جمله گرم کردن، شکلدهی، خنککردن و تکمیل است. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
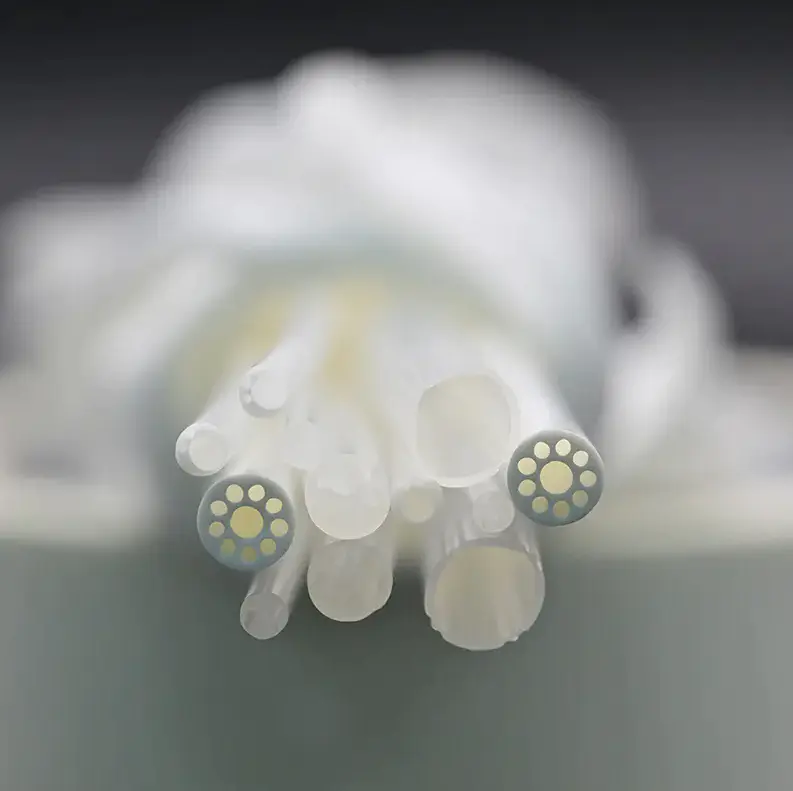
16Sep-2026پلی آمید در مقابل پلی آمید: تفاوت های کلیدی، مزایا و معایب در لوله های پزشکی و کاتترهاانتخاب بین پلی آمید و پلی آمید برای یک جزء کاتتر پزشکی تصمیمی است که بر عملکرد دستگاه، هزینه ساخت و ریسک نظارتی تأثیر می گذارد. پاسخ عملی ساده است: زمانی که انعطاف پذیری، مقاومت در برابر پیچ خوردگی و بودجه در اولویت هستند، پلی آمید انتخاب مناسبی است. هنگامی که استحکام دیواره نازک، پایداری حرارتی و دقت ابعادی بسیار مهم هستند، پلی آمید انتخاب مناسبی است. تفاوت مولکولی شکاف عملکرد را توضیح می دهد. پلی آمید از زنجیره های آمیدی انعطاف پذیر تشکیل شده است که مواد را سخت و انعطاف پذیر می کند اما مقاومت حرارتی آن را محدود می کند. پلی آمید حاوی حلقه های سفت و سخت ایمیدی است که در برابر دماهای بسیار بالاتر مقاومت می کند، اما در هنگام شکست، ازدیاد طول را کاهش می دهد. در این مقاله، ما هر دو پلیمر را در خواصی که در تولید لوله های پزشکی و کاتتر اهمیت دارند، مقایسه می کنیم. پلی آمید (PA) چیست؟ پلی آمید که معمولاً به عنوان نایلون شناخته می شود، یک ترموپلاستیک نیمه کریستالی با پیوندهای آمیدی تکراری است. رایج ترین درجه های پزشکی PA11 و PA12 هستند که تعادلی از چقرمگی، انعطاف پذیری و پردازش پذیری را ارائه می دهند. PA6 و PA66 همچنین در اجزای دستگاه غیرقابل کاشت در جایی که سفتی بالاتر مورد نیاز است استفاده می شود. خواص کلیدی پلی آمیدها عبارتند از: استحکام کششی بین 50 تا 90 مگاپاسکال، با میزان رطوبت و درجه متفاوت است. کشیدگی بالا در هنگام شکست، اغلب بیش از 200٪ برای PA12، که مقاومت بسیار خوبی در پیچ خوردگی در لوله های جدار نازک ایجاد می کند. دمای سرویس مداوم 100 تا 120 درجه سانتی گراد، با پیک کوتاه مدت در حدود 150 درجه سانتی گراد. جذب آب 1 تا 3 درصد که می تواند باعث تغییر ابعاد و کاهش جزئی سفتی شود. هزینه مواد کم و قابلیت اکسترودپذیری عالی، آن را به یک انتخاب پیش فرض برای قطعات حساس به هزینه تبدیل می کند. لوله چند لومن برای دسترسی همزمان در کاتترهای پزشکی لوله های چند لومن دارای کانال های متعدد در یک لوله هستند که امکان عبور همزمان سیم های راهنما، داروها و گازها را فراهم می کند. این لومن تنظیمات قابل تنظیم تا 10، خواص مکانیکی خوب و زیست سازگاری را ارائه می دهد که آن را برای روش های مداخله ای پیچیده مناسب می کند. مشاهده محصول → در تولید تجهیزات پزشکی، پلی آمید به طور گسترده ای برای شفت های کاتتر انعطاف پذیر، لوله های بالون و اکستروژن چند لومن استفاده می شود. لولههای PA اغلب با سایر پلیمرها اکسترود میشوند تا دستگاهی با بدنهای نرم و مقاوم در برابر پیچ خوردگی و بخش نزدیکی صلب ایجاد کنند. پلی آمید همچنین در کاربردهای انقباض حرارتی به خوبی عمل می کند، جایی که نقطه ذوب پایین و چسبندگی خوب آن باعث ایجاد اتصالات قابل اعتماد می شود. پلی آمید (PI) چیست؟ پلی آمید یک پلیمر با کارایی بالا با حلقه های ایمید در ستون فقرات آن است. این به دو شکل ترموست و ترموپلاستیک موجود است و در تجهیزات پزشکی عمدتاً به عنوان یک ماده لوله نازک برای شفت کاتترها، کاتترهای راهنما و میکرو کاتترها استفاده می شود. خواص کلیدی پلی آمیدها عبارتند از: استحکام کششی 120 تا 200 مگاپاسکال در گریدهای کششی یا تقویت شده. دمای سرویس مداوم 250 تا 300 درجه سانتی گراد، با پیک کوتاه مدت بالای 400 درجه سانتی گراد. ازدیاد طول کم در هنگام شکست (5 تا 15٪) که قابلیت فشار و انتقال گشتاور بالا را فراهم می کند. جذب رطوبت زیر 0.3 درصد، ثابت نگه داشتن ابعاد در محیط های مرطوب. مقاومت استثنایی در برابر هیدرولیز، حلال ها، تشعشعات گاما و عقیم سازی EtO. لوله پلی آمید پزشکی با دیواره های نازک و مدول بالا لوله پلی آمید پزشکی استحکام، مقاومت در برابر سایش و تحمل دمای فوق العاده بالا را ترکیب می کند. دیواره های نازک آن لومن داخلی را به حداکثر می رساند و در عین حال مدول بالا را حفظ می کند و از کمانش در آناتومی پرپیچ و خم جلوگیری می کند که برای کاتترهای عصبی و عروقی و کرونر ایده آل است. مشاهده محصول → ترکیب مدول بالا و دیواره نازک چیزی است که پلی آمید را برای کاتترهای عصبی عروقی، میکرو کاتترهای کرونر و کاتترهای راهنما بسیار جذاب می کند. یک دیوار نازکتر برای همان قطر بیرونی، لومن داخلی بزرگتری برای عبور سیم ایجاد میکند، در حالی که مدول بالا از کمانش در طول مسیریابی از طریق آناتومی پرپیچوخم جلوگیری میکند. پلی آمید در مقابل پلی آمید: مقایسه سر به سر هنگامی که این دو ماده در کنار هم قرار می گیرند، تفاوت در عملکرد و هزینه بلافاصله نمایان می شود. جدول زیر خصوصیات مهندسی کلیدی را که سازندگان دستگاه باید در طول انتخاب مواد ارزیابی کنند، خلاصه می کند. جدول 1: مقایسه خواص پلی آمید (PA) و پلی آمید (PI) اموال پلی آمید (PA) پلی آمید (PI) ساختار شیمیایی اوراق قرضه آمید حلقه های ایمید دمای سرویس مداوم 100-120 درجه سانتیگراد 250-300 درجه سانتیگراد استحکام کششی 50-90 مگاپاسکال 120-200 مگاپاسکال ازدیاد طول در هنگام شکست 100-300٪ 5-15٪ جذب آب 1-3٪ مقاومت در برابر تشعشع متوسط عالی مقاومت شیمیایی برای حلال های رایج خوب است عالی to most chemicals هزینه مواد نسبی 1x 5-10 برابر روش پردازش اکستروژن، قالب گیری تزریقی ریخته گری محلول، اکستروژن تخصصی شکاف حرارتی بارزترین وجه تمایز است. بر اساس برگههای اطلاعات منتشر شده، پلی آمید در حدود 120 درجه سانتیگراد سرویس مداوم بالا می رود، در حالی که پلی آمید می تواند تا 300 درجه سانتیگراد کار کند. برای دستگاه های پزشکی که تحت حرارت آب بندی، جوشکاری لیزری یا شکل دهی نوک در دمای بالا قرار می گیرند، این تفاوت تعیین کننده است. 0 درجه سانتی گراد 100 درجه سانتیگراد 200 درجه سانتی گراد 300 درجه سانتی گراد 400 درجه سانتی گراد PA (نایلون): 120 درجه سانتی گراد PI: 300 درجه سانتیگراد خواص مکانیکی و حرارتی در عمل در طراحی کاتتر در دنیای واقعی، رفتار مکانیکی یک لوله پلیمری با استحکام کششی، ازدیاد طول در هنگام شکست و مدول خمشی تعریف میشود. ازدیاد طول پلی آمید باعث می شود که یک لوله دیواری 0.15 میلی متری در هنگام خم شدن در اطراف شعاع 8 تا 10 میلی متر در برابر پیچ خوردگی بسیار مقاوم باشد. استحکام کششی بالا و کشیدگی کم پلیآمید به یک لوله دیواری 0.05 میلیمتری اجازه میدهد تا گشتاور و نیروی فشار لازم برای رسیدن به آناتومی دیستال را حمل کند، اما در صورت خم شدن شدید میتواند پیچ خورده باشد. حرارتی مکانیک فلکس شیمی الکتریک هزینه پلی آمید پلی آمید به همین دلیل است که بسیاری از طراحان دستگاه از رویکرد ترکیبی استفاده می کنند. شفت پلی آمید قابلیت فشار و پاسخ گشتاور را فراهم می کند، در حالی که یک پلیمر نرم تر - اغلب پلی آمید یا Pebax - به بخش دیستال متصل می شود تا انعطاف پذیری و قابلیت ردیابی را بهبود بخشد. یک لوله تقویت شده با PI با یک لایه بیرونی پلی آمید، مزایای هر دو ماده را ترکیب می کند: سختی دیواره نازک برای هدایت آناتومی پر پیچ و خم و یک نوک انعطاف پذیر و مقاوم در برابر پیچ خوردگی برای عبور ایمن. برای نگاهی عمیق تر به اینکه PI در طراحی کاتتر برنده می شود، مقاله ما را بخوانید ویژگی های کلیدی عملکرد لوله پلی آمید پزشکی . لایه PI دیوار 0.03-0.10 میلی متر لومن مسیر راهنما ملاحظات هزینه و تدارکات هزینه اغلب عامل تعیین کننده برای برنامه های غیر بحرانی است. قیمت رزین پلی آمید معمولاً حدود یک پنجم تا یک دهم مواد پلی آمیدی با همان حجم است. با این حال، هزینه کل اجزا به صورت خطی مقیاس نمی شود. لوله های پلی آمید را می توان به دیواره های بسیار نازک اکسترود کرد که مصرف مواد را در واحد طول کاهش می دهد. برای دستگاهی که پروفیل کاتتر باید کوچکتر از یک سایز فرانسوی باشد، مزایای عملکرد پلی آمید بسیار بیشتر از حق بیمه قیمت است. از منظر خرید، مهم است که در مورد قابلیت ردیابی و تحمل بپرسید. لوله پلی آمید پزشکی با تحمل ID/OD تا 0.01 ± میلی متر در دسترس است، در حالی که لوله پلی آمید معمولاً دارای تحمل 0.02 ± تا 0.05 ± میلی متر است. این تلورانس ها مستقیماً بر عملکرد دستگاه نهایی تأثیر می گذارد و باید بخشی از بررسی مشخصات در طول صلاحیت تأمین کننده باشد. عامل دیگر تدارکات، بازده است. پلیآمید بهصورت جداره نازک سفتتر و شکنندهتر است، بنابراین معمولاً در مقادیر دستهای استفاده میشود و ممکن است نرخ ضایعات بیشتری در طول سیمپیچ یا پردازش لیزری داشته باشد. در مقابل، پلی آمید با گذشت بیشتری پردازش می شود و اغلب در سیم پیچ های پیوسته عرضه می شود که می تواند زمان کار را در تولید با حجم بالا کاهش دهد. انتخاب ماده مناسب برای لوله کاتتر هنگام انتخاب بین پلی آمید و پلی آمید، از این راهنمای تصمیم گیری سریع استفاده کنید: زمانی که پلی آمید (PA) را انتخاب کنید: دستگاه به یک بخش دیستال نرم، انعطاف پذیر و مقاوم در برابر پیچ خوردگی نیاز دارد. فرآیند تولید لوله را در معرض دمای بالاتر از 120 درجه سانتیگراد قرار نمی دهد. هزینه مواد محدودیت غالب تدارکات است. این جزء بخشی از یک اکستروژن چند لایه است که در آن به استحکام باند و قابلیت اتصال نیاز است. زمانی که پلی آمید (PI) را انتخاب کنید: کاتتر باید به آناتومی عروق عمیق با گشتاور و قابلیت فشار بالا برسد. دیواره لوله باید تا حد امکان نازک باشد تا لومن داخلی به حداکثر برسد. دستگاه تحت فرآیندهای مبتنی بر حرارت مانند شکل دهی نوک، جوشکاری یا آب بندی حرارتی قرار می گیرد. عقیم سازی شامل تابش گاما است، جایی که PI پایداری استثنایی را نشان می دهد. برای زمینه بیشتر، به بحث ما در مورد مراجعه کنید آیا لوله پلی آمید انعطاف کافی برای کاربردهای کاتتر دارد یا خیر؟ . لوله تقویت شده PI با لایه بافته شده برای فشار پذیری پیشرفته لوله های تقویت شده PI یک لایه بافته یا سیم پیچی را در دیواره پلی آمید ادغام می کند و کنترل پیچشی، انعطاف پذیری و قابلیت فشار را بهبود می بخشد. این ساختار کامپوزیتی سفتی و نرمی متعادلی را ارائه میکند، مناسب برای کاتترهایی که به ناوبری دقیق و مقاومت فشاری نیاز دارند. مشاهده محصول → LINSTANT هم لوله پلیآمید پزشکی و هم لولههای تقویتشده PI را عرضه میکند و به سازندگان دستگاه اجازه میدهد تا سفتی PI را با انعطافپذیری سایر پلیمرها در یک سیستم کاتتر سفارشیسازی شده ترکیب کنند. درباره Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. سوالات متداول درباره پلی آمید در مقابل پلی آمید در دستگاه های پزشکی 1. آیا پلی آمید همان پلی آمید است؟ نه، پلی آمید (نایلون) از پیوندهای آمیدی استفاده می کند، در حالی که پلی آمید از حلقه های ایمیدی استفاده می کند. آنها به طور قابل توجهی در پایداری حرارتی، مقاومت مکانیکی و هزینه متفاوت هستند. 2. کدام ماده برای شفت کاتتر بهتر است؟ پلی آمید is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. عیب اصلی پلی آمید چیست؟ هزینه and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. آیا پلی آمید می تواند در برابر استریلیزاسیون اتوکلاو مقاومت کند؟ نمرات استاندارد PA در رطوبت بالا و دمای بالای 150 درجه سانتیگراد تخریب می شوند. PA12 تثبیت شده با حرارت می تواند چرخه های مکرر در حدود 120-130 درجه سانتی گراد را تحمل کند. 5. چگونه آنها را برای عایق الکتریکی مقایسه می کنند؟ پلی آمید is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. آیا لوله های پلی آمید در درجه پزشکی موجود است؟ بله. پلی آمید درجه پزشکی به طور گسترده در کاتترها و سیم های راهنما استفاده می شود، با مقاومت ثابت شده در برابر استریلیزاسیون گاما و EtO. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026راهنمای طراحی کاتتر: مواد، لایه ها، تحمل ها و ساختطراحی کاتتر یک بازی مبادله ای است. قابلیت فشار، کنترل گشتاور، مقاومت در برابر پیچ خوردگی، روانکاری، قابلیت ردیابی و دید اشعه ایکس همگی برای ضخامت دیواره و فضای لومن یکسان با یکدیگر رقابت می کنند. سریعترین راه برای یک طراحی مؤثر، تعقیب یک عدد عملکرد واحد نیست، بلکه ابتدا باید کار بالینی و مسیر تشریحی را اصلاح کرد، سپس لایه لایه، مواد و تقویتکنندهای را انتخاب کرد که در خدمت آن کار هستند. به همین دلیل است که تیمهای مجرب دستگاه طراحی کاتتر را بهعنوان یک تمرین سیستمی به جای انتخاب لولهها در نظر میگیرند. دو مثال بزنید. یک کاتتر هدایت کننده کرونر نیاز به انتقال گشتاور قوی و یک نوک نرم و آتروماتیک دارد. در مقابل، یک میکرو کاتتر عصبی عروقی به انعطاف پذیری شدید و مشخصات کم نیاز دارد، حتی زمانی که برخی از قابلیت فشار را قربانی می کند. مواد خام یکسان را می توان به روش های کاملاً متفاوتی برای ارضای این اولویت های متضاد ترتیب داد. اهداف کلیدی عملکرد در طراحی کاتتر ورودیهای طراحی از آناتومی مورد نظر، طول کار دستگاه، تکنیک تحویل و مشخصات سختی مورد نیاز برای رسیدن به هدف میآیند. این ورودی ها، نه کاتالوگ مواد موجود، باید مشخصات را هدایت کنند. جدول زیر مناطق بالینی رایج را با نگرانی های طراحی اولیه و انتخاب مواد معمولی ترسیم می کند. جدول 1: تمرکز بالینی و اولویت های طراحی کاتتر مربوطه تمرکز بالینی الزامات عملکرد اولیه انتخاب مصالح/ساختار معمولی دسترسی کرونر / محیطی انتقال گشتاور، مقاومت در برابر پیچ خوردگی، سازگاری با سیم راهنما، مشخصات کم لوله تقویت شده با آستر PTFE و بیرونی Pebax میکرو کاتتر عصبی عروقی انعطاف پذیری، قابلیت ردیابی، نوک نرم، اصطکاک کم شفت پلی آمید یا پباکس با تقویت کویل و روکش روان کننده اتساع بالون فشار ترکیدگی، انطباق، استحکام باند نوک لوله بالون چند لایه در PET یا Pebax آنژیوگرافی تشخیصی رادیواسپسیتی، سرعت جریان، لومن صاف آستر FEP یا PTFE با تقویت قیطان و پرکننده های رادیواپاک معماری لایه به لایه: ستون فقرات عملکرد کاتترهای مداخله ای مدرن بر اساس اصل سه لایه ساخته می شوند. لاینر داخلی یک لومن صاف و کم اصطکاک برای سیم های راهنما و سیالات ایجاد می کند. تقویت کننده مرکزی گشتاور، مقاومت در برابر خرد شدن و مقاومت در برابر پیچ خوردگی را کنترل می کند. ژاکت بیرونی انعطاف پذیری، روانکاری سطح و زیست سازگاری را تعیین می کند. درست کردن توالی مهمتر از انتخاب گرانترین پلیمر است. لاینر تقویت ژاکت انتخاب تقویت کننده اغلب نقطه عطف در طراحی کاتتر است. ساختارهای بافته شده انتقال گشتاور عالی را ارائه می دهند، در حالی که سازه های سیم پیچ انعطاف پذیری را در آناتومی پرپیچ و خم ارائه می دهند. بسیاری از طرح های هیبریدی هر دو را برای تنظیم شفت با کشتی مورد نظر ترکیب می کنند. لوله تقویت شده با بافتن برای افزایش گشتاور و مقاومت در برابر ترکیدگی این لوله نوارهای فلزی یا الیافی را بین لایهها تعبیه میکند و فشار ترکیدگی، قدرت ستون و انتقال گشتاور را افزایش میدهد. ایده آل برای کاتترهایی که نیاز به کنترل پیچشی دقیق دارند، مانند میکرو کاتترها و غلاف های قابل هدایت. مشاهده محصول → انتخاب مواد: مبادلاتی که مهم هستند هیچ بهترین ماده کاتتر وجود ندارد. PTFE روانکاری و مقاومت شیمیایی بینظیری را ارائه میکند، اما اتصال آن دشوار است و مقاومت در برابر پیچ خوردگی محدودی ارائه میدهد. PEEK دارای سفتی و زیست سازگاری عالی است و می تواند جداره نازک باشد، اما روانکاری کمتری دارد. پلی آمید در کاربردهای با استحکام بالا و دیواره بسیار نازک برتر است. Pebax نرم و منعطف است و پردازش آن آسان است، در حالی که TPU انعطاف پذیری و محدوده طول سنج گسترده ای را ارائه می دهد. روانکاری سفتی دیوار نازک دما مقاومت مقاومت پیچ خوردگی PTFE PEEK پلی آمید به دلیل دیواره نازک و استحکام بالا اغلب در میکرو کاتترها استفاده می شود. نمودار رادار بالا یک مرجع کیفی برای دو ماده رایج است. از آن به عنوان نقطه شروع برای مقایسه ساختاریافته استفاده کنید، نه به عنوان جایگزینی برای تست نیمکت. میکرو کاتتر برای ناوبری کم تهاجمی در عروق کوچک این کاتتر با قطر خارجی کمتر از 1 میلی متر، انعطاف پذیری و زیست سازگاری را برای دسترسی دقیق به عروق کوچک ارائه می دهد. تغییر سفتی و قطر قابل تنظیم امکان عبور ایمن در آناتومی پرپیچ و خم را فراهم می کند. مشاهده محصول → تحمل تولید و فرآیندهای ثانویه هدف طراحی فقط به اندازه توانایی تولید است که می تواند آن را نگه دارد. شفت کاتتر با اندازه بیش از حد 0.02 میلی متر می تواند باعث اصطکاک سیم راهنما شود، در حالی که یک لایه تقویت کننده 0.02 میلی متری می تواند بر انتقال گشتاور تأثیر بگذارد. مدیریت تحمل به فرآیند اکستروژن، قوام مواد و ابزار بستگی دارد. از اکستروژن چند لایه برای دستیابی به کنترل دقیق دیوار در سراسر سطح مقطع استفاده می شود، به خصوص در مواردی که مواد مختلف باید بدون نقاط ضعف به یکدیگر متصل شوند. این تکنیک یکی از دلایل آن است فناوری اکستروژن چند لایه در صنعت مواد مصرفی پزشکی مورد توجه قرار گرفته است. فرآیندهای ثانویه عملکردی را اضافه می کنند: شعله ور شدن برای شکل دادن به نوک، جوش برای بالن، پوشش برای روانکاری، و انقباض حرارتی برای محافظت از مفصل. هنگامی که این مراحل در اتاق تمیز مشابه اکستروژن انجام می شود، خطر آلودگی و رانش ابعادی کاهش می یابد و کاتتر نهایی به مدل طراحی خود نزدیکتر عمل می کند. کاتتر هدایت کننده با طراحی چند مرحله ای و لاینر با اصطکاک کم دارای ساختار بافته شده برای گشتاور و پایداری بالا، به علاوه یک نوک نرم برای کاهش آسیب کشتی. دیوار فوق العاده نازک با حفره داخلی بزرگ و آستر PTFE تحویل نرم ابزار را تضمین می کند. مشاهده محصول → همکاری با یک سازنده قطعات کاتتر Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد است که از نقش یک تامین کننده قطعات سنتی فراتر رفته و به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. اتاق تمیز 20000 متر مربعی سازگار با GMP برای اکستروژن، پوشش و پردازش ثانویه 15 خط اکستروژن وارداتی برای لوله های چند لایه و چند لومن، به علاوه 8 خط اکستروژن اختصاصی PEEK نزدیک به 100 دستگاه بافندگی، فنری کویلینگ و پوشش دهی و 40 ایستگاه جوشکاری و شکل دهی سیستم مدیریت کیفیت دارای گواهی ISO 13485:2016 برای تیم هایی که به یک شریک تولیدی نیاز دارند تا مفهوم کاتتر را به یک دستگاه تکرارپذیر ترجمه کند، همکاری OEM/ODM گام بعدی طبیعی است LINSTANT میتواند از بررسیهای طراحی برای ساخت، انتخاب مواد و اعتبارسنجی فرآیند قبل از تولید حجم پشتیبانی کند. سوالات متداول در مورد طراحی کاتتر طراحی کاتتر چیست؟ طراحی کاتتر فرآیند متعادل کردن اندازه لومن، ضخامت دیواره، انعطاف پذیری، انتقال گشتاور و عملکرد نوک برای یک کاربرد بالینی خاص است. این معمولا شامل انتخاب پوشش مناسب، مواد تقویت کننده و پوشش بیرونی است. چه موادی برای کاتترهای پزشکی استفاده می شود؟ مواد متداول کاتتر پزشکی عبارتند از PTFE، FEP، PEEK، پلیآمید، Pebax، TPU و پلی کربنات. هر کدام ترکیب متفاوتی از روانکاری، سفتی، شفافیت رادیویی و رفتار پردازشی را ارائه می دهند. تفاوت بین کاتترهای بافته شده و تقویت شده با سیم پیچ چیست؟ بافندگی پاسخ گشتاور و مقاومت در برابر پیچ خوردگی را بهبود می بخشد، در حالی که سیم پیچی انعطاف پذیری و مقاومت در برابر له شدن را بهتر می کند. بافندگی مناسب دستگاه های با گشتاور بالا. سیم پیچی مناسب شفت های بسیار انعطاف پذیر است. تحمل معمول برای لوله کاتتر پزشکی چیست؟ تحمل معمولی OD و ID برای لوله های پزشکی بسته به جنس، ضخامت دیواره و ابعاد در محدوده 0.02± میلی متر تا 0.05± میلی متر است. تلرانس های تنگ برای سازگاری سیم راهنما و فشار ترکیدگی بسیار مهم هستند. تفاوت بین کاتتر هدایت کننده و میکرو کاتتر چیست؟ یک کاتتر هدایت کننده یک کانال پایدار و با گشتاور بالا برای تحویل دستگاه ها فراهم می کند. یک میکرو کاتتر برای دسترسی عمیق دیستال در آناتومی پرپیچ و خم، با مشخصات کوچکتر و انعطاف پذیری بالاتر طراحی شده است. آیا LINSTANT طراحی و ساخت کاتتر سفارشی را ارائه می دهد؟ بله. LINSTANT خدمات OEM/ODM را برای شرکتهای تجهیزات پزشکی ارائه میکند، پوشش لولههای اکسترود شده، لولههای تقویتشده، لولههای بالون، محصولات انقباض حرارتی و عملیات ثانویه مانند پوشش و جوشکاری. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
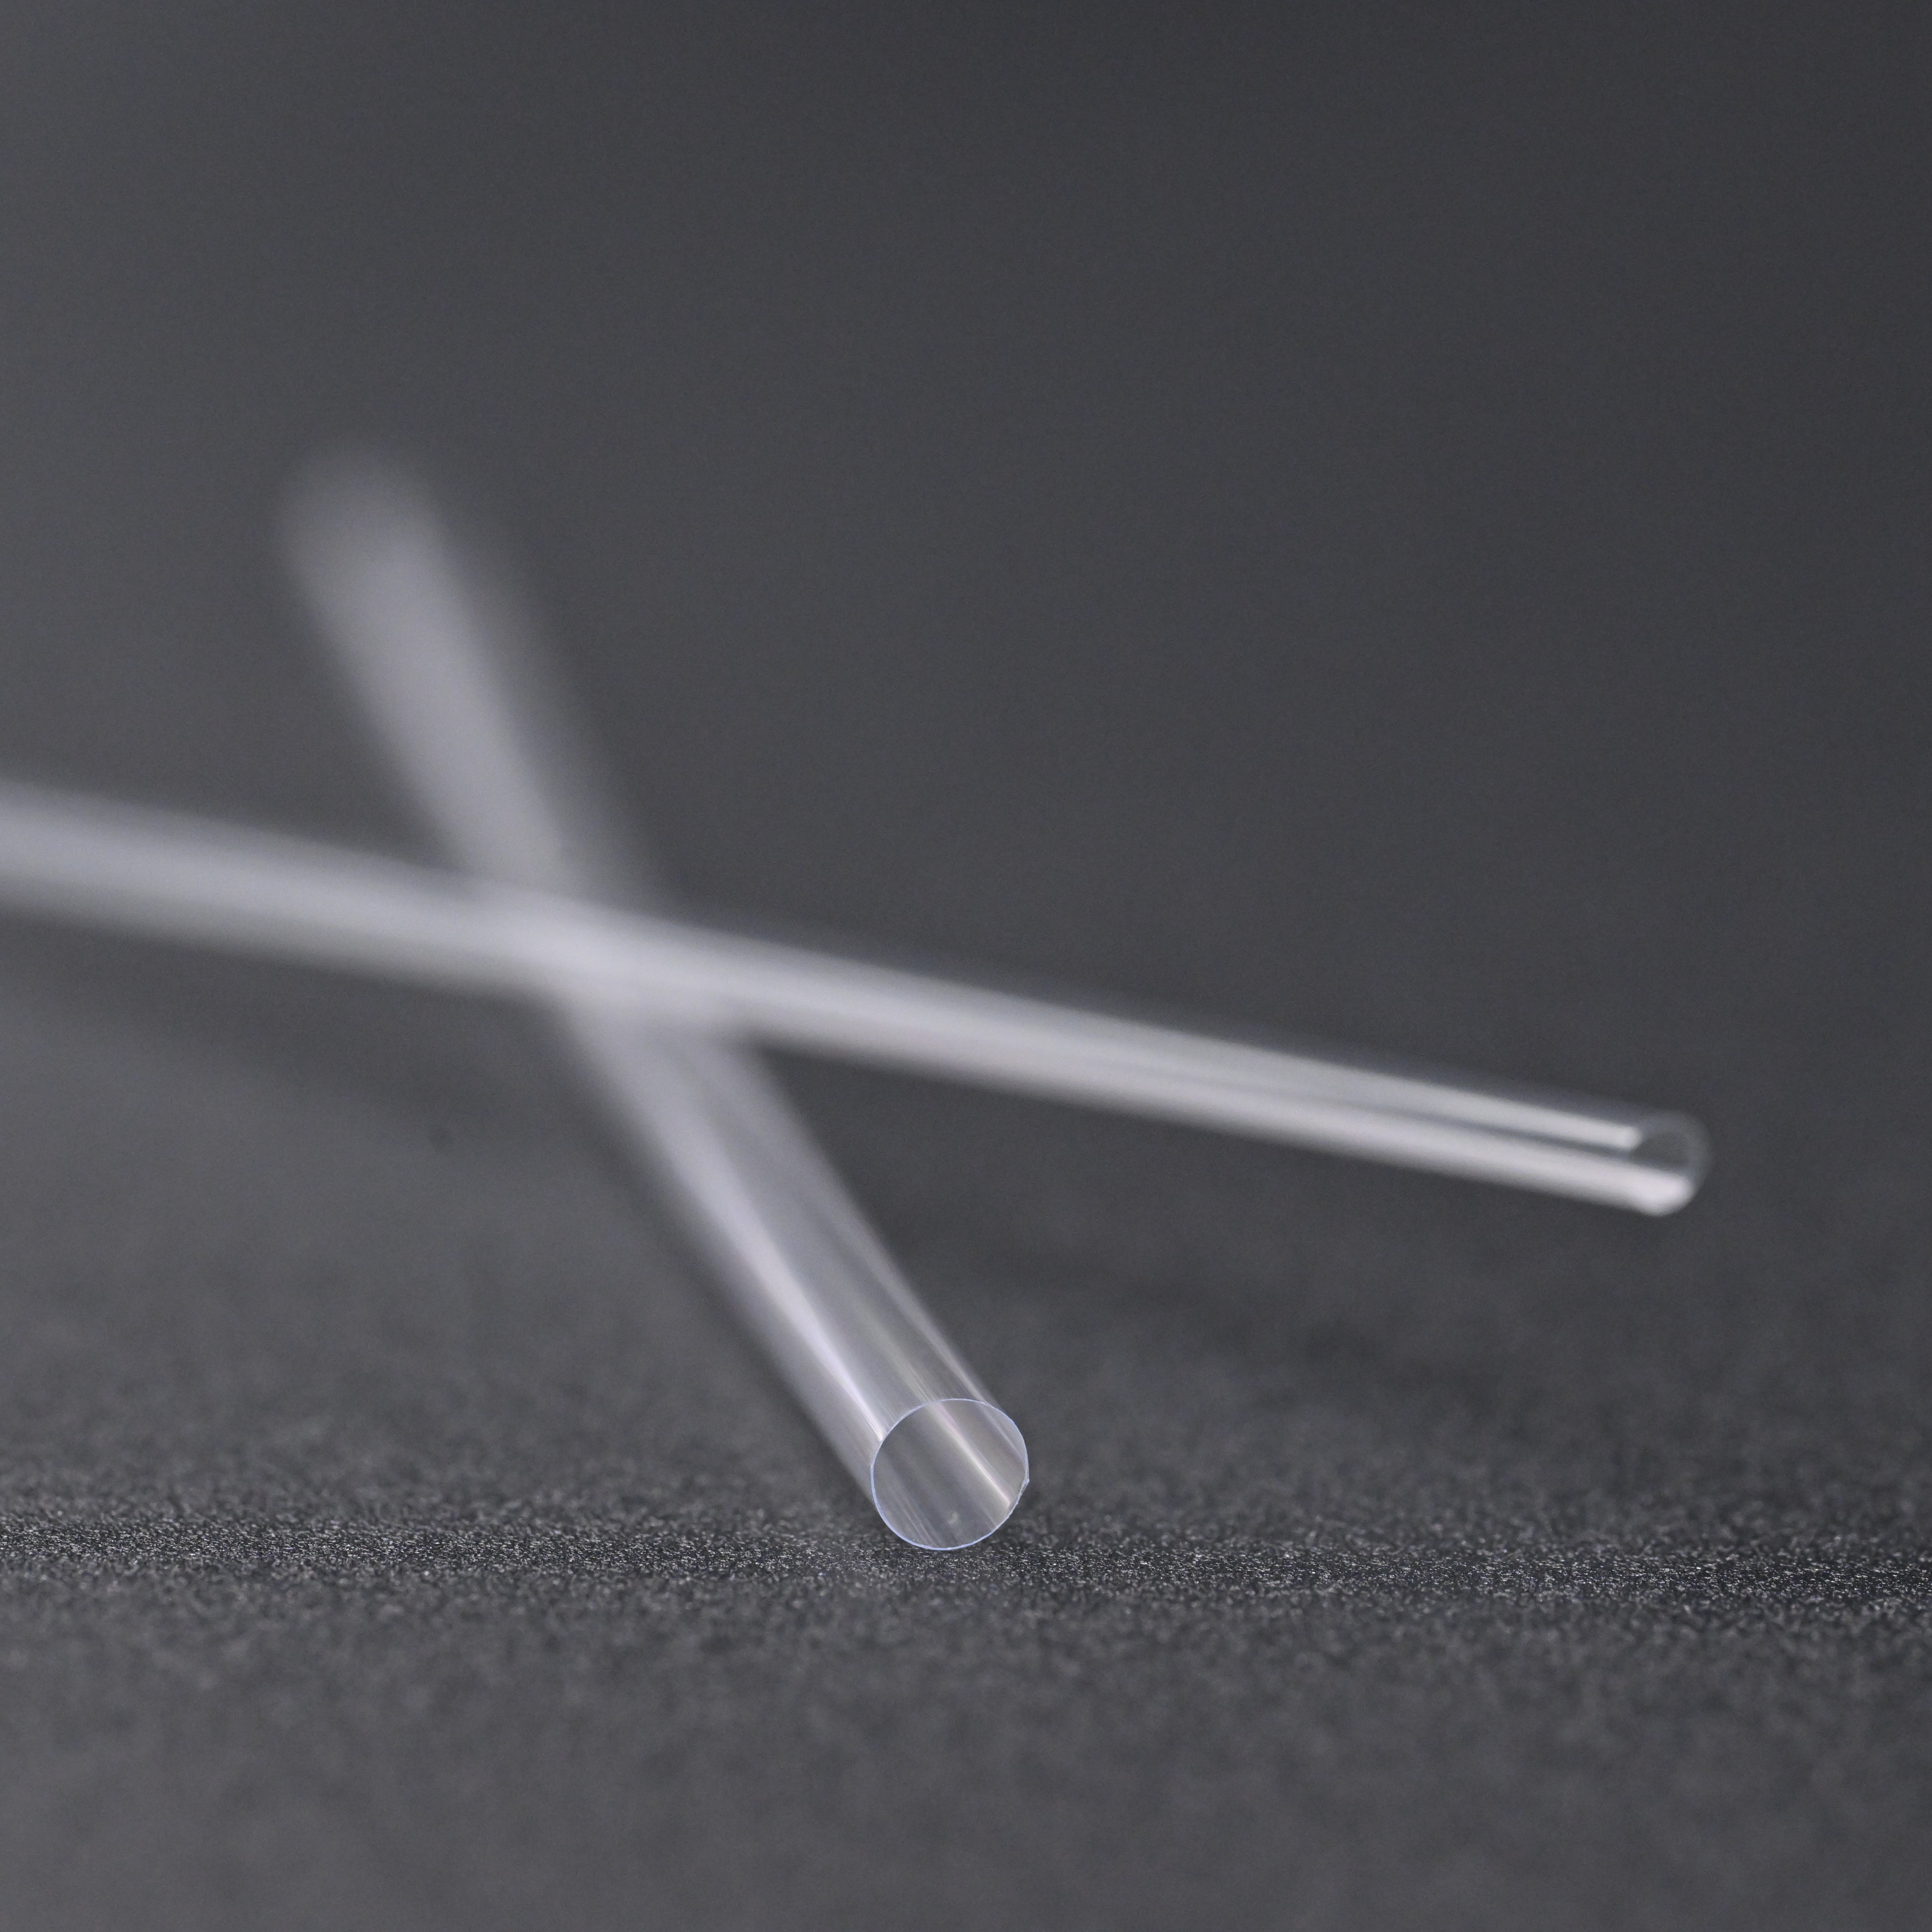
 با ما تماس بگیرید
اگر به محصولات ما علاقه مند هستید، لطفا با ما تماس بگیرید
- اطلاعات تماس
- Address : 5 اوک پارک دکتر، بدفورد، MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- محصولات
- لوله اکسترود پزشکی
- لوله های تقویت شده پزشکی
- پلی آمید
- PEEK
- لوله بالون
- میکرو کاتتر
- فرآیندهای ثانویه
- لوله انقباض حرارتی
- لوله پزشکی فلوروپلیمر
- آندوسکوپ
- غلاف دسترسی با فشار منفی
- کاتتر هدایت کننده
- کاتتر آنژیوگرافی
- لوله بافته شده با فشار بالا
- فرآیند درمان سطح لوله های پزشکی
- مرکز خبر
- اخبار صنعت
- اخبار شرکت
- ترمینال موبایل

