

شما در مرحله نهایی طراحی یک کاتتر هدایت کننده جدید هستید. شفت به خوبی فشار میآورد، شکل منحنی مسیر خود را حفظ میکند، اما نوک آن در اولین خم شدن به آناتومی شبیهسازیشده ادامه میدهد. در بیشتر موارد، مشکل طراحی شفت یا ترکیب پلیمری نیست، بلکه مرحله تشکیل نوک است.
شکل دهی نوک یک عملیات تکمیل زیبایی نیست. این فرآیندی است که تعیین میکند آیا دستگاه میتواند به طور ایمن رگهای پرپیچوخم را هدایت کند، از یک ضایعه باریک عبور کند یا به شاخهای دیستال دسترسی پیدا کند، بدون ایجاد ضربه. برای مهندسان تجهیزات پزشکی، پیام ساده است: ابتدا نکته را درست دریافت کنید و بقیه دستگاه فرصتی برای کار کردن دارد.
شکل گیری نوک کاتتر چیست؟
تشکیل نوک کاتتر یک عمل ثانویه مبتنی بر حرارت است. یک لوله از پیش اکسترود شده در یک ابزار شکلدهی قرار داده میشود، تا زمانی که پلیمر نرم شود حرارت داده میشود، به هندسه هدف تغییر شکل میدهد و سپس برای قفل شدن شکل سرد میشود. فرآیند توسط چهار متغیر مستقل کنترل می شود:
- دمای گرمایش و مشخصات سطح شیب دار
- شکاف قالب و زمان ماندن
- نیروی محوری، خلاء یا فشار هوای داخلی
- سرعت سرمایش و انحراف پس از سرمایش
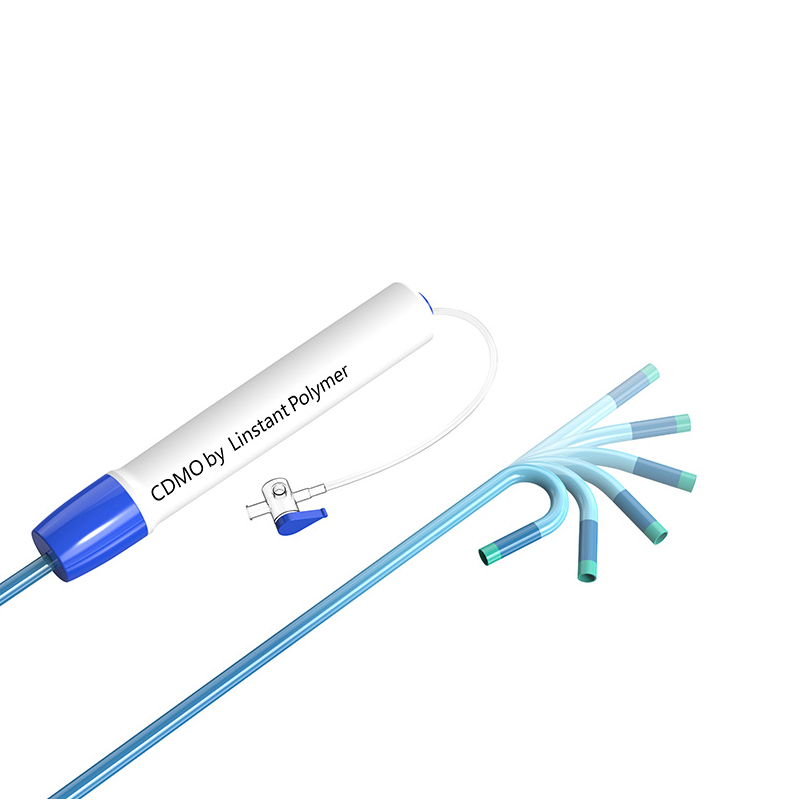
در سطح عملی، شکل دهی نوک انتهای دیستال کاتتر را می گیرد و آن را به شکل مخروطی، گنبدی، فلر یا منحنی تبدیل می کند. انتخاب هندسه از عملکرد بالینی مورد نظر پیروی می کند. یک مخروطی نرم به ردیابی سیم راهنما کمک می کند، یک نوک گنبدی از دیواره رگ محافظت می کند و یک نوک منحنی به تغییر مسیر دستگاه کمک می کند.
جایی که نکته Forming در جریان تولید قرار می گیرد
شکل دهی نوک معمولاً پس از اکستروژن و قیطاندن و قبل از مونتاژ توپی یا در نهایت اجزای پیوند شده انجام می شود. این بدان معناست که هر نقصی که در طول شکلگیری نوک پیدا شود، بر بازده بالادست نیز تأثیر میگذارد. طراحی منظم فرآیند از ایجاد حلقه های مجدد جلوگیری می کند.
تصویر ایزومتریک از قالب تشکیل نوک کاتتر، نشاندهنده لوله، هندسه نوک، ناحیه گرمایش و نیمههای قالب بالا/پایین.
چرا کیفیت شکل دهی نکته را نمی توان نادیده گرفت؟
شکل گیری نوک کاتتر بیشتر از ظاهر دستگاه تاثیر می گذارد. این عواقب مستقیم دارد:
- ایمنی عروقی لبه تیز یا سوراخ روی نوک می تواند دیواره رگ را تشدید کند یا باعث آمبولیزاسیون شود.
- قابلیت ردیابی و قابلیت عبور. یک مخروطی که به خوبی شکل گرفته است، گشتاور و نیروی فشار را به طور موثرتری در یک مسیر پر پیچ و خم ترجمه می کند.
- سازگاری راهنما و دستگاه هندسه نوک نحوه عبور یک سیم یا دستگاه دیگر از لومن را کنترل می کند.
- عملکرد تصویربرداری یک نوک چشمک زن یا نامنظم می تواند مصنوعاتی را در فلوروسکوپی یا ارزیابی OCT ایجاد کند.
- استحکام مونتاژ انحراف در ابعاد نوک، اتصال یک نشانگر رادیو شفاف یا اتصال به بخش دیستال را دشوار می کند.
به طور خلاصه، شکل دهی نوک آخرین خط دفاعی بین یک دستگاه خوب و یک طراحی خوب است. این درک باعث میشود که چرا تولیدکنندگان پیشرو در شناسایی فرآیند برای این مرحله سرمایهگذاری میکنند.
انتخاب مواد برای شکل دهی نوک
انتخاب مواد، پنجره فرآیند را بیش از هر متغیر دیگری هدایت می کند. هر خانواده پلیمری رفتار حرارتی، مقاومت مذاب و مشخصات انقباض خود را دارد.
پلیمرهای اسب کار: پباکس، TPU و نایلون
پباکس (پلی اتر بلوک آمید) رایج ترین ماده برای نوک کاتترهای نرم است. محدوده سختی ساحلی آن از 25 بعدی تا 72 بعدی به مهندسان اجازه می دهد انعطاف پذیری و انتقال گشتاور را متعادل کنند. یک پنجره شکلدهی معمولی بین 150 تا 210 درجه سانتیگراد قرار میگیرد، که به اندازهای کم است که آسیب حرارتی را کاهش دهد، اما به اندازهای بالاست که نوک را سریع شکل دهد.
TPU (پلی اورتان ترموپلاستیک) مقاومت سایشی عالی را ارائه می دهد و می تواند با پرکننده های رادیوپاک فرموله شود. نوک های TPU معمولاً در محدوده 160-220 درجه سانتیگراد تشکیل می شوند. استحکام ذوب کمتر آن مستلزم شکاف قالب محکمتری برای جلوگیری از افتادگی است.
نایلون (پلی آمید) استحکام ستون بالاتری را فراهم می کند و اغلب در نوک های ساختاری مورد استفاده قرار می گیرد. با این حال، حساسیت به رطوبت می تواند نقص های سطحی ایجاد کند، بنابراین تهویه هوای خشک قبل از شکل گیری ضروری است.
گزینه های با کارایی بالا: PEEK و پلی آمید
PEEK یک انتخاب عالی برای دستگاه هایی است که به استحکام خستگی بالا و مقاومت در برابر دما نیاز دارند. تشکیل نوک PEEK به دمای قالب در محدوده 340-400 درجه سانتیگراد نیاز دارد. از آنجایی که PEEK بیشتر از پلاستیکهای مهندسی استاندارد منبسط میشود، شکاف قالب باید شلتر باشد تا از چسبیدن یا گاز گرفتن جلوگیری شود.
پلی آمید قابل ذوب نیست. ارزش آن در شفت های دیواره نازک و مقاوم در برابر حرارت است. برای شکلدهی نوک، سازندگان معمولاً به جای آن به تکنیکهای مبتنی بر چسب یا حلال تکیه میکنند.
فلوروپلیمرها: اصطکاک کم، شکل پذیری محدود
PTFE و FEP بهترین روانکاری و مقاومت شیمیایی را ارائه میدهند، اما در قالب استاندارد نوکساز جریان ندارند. PTFE به هیچ وجه قابل ذوب شدن نیست. در عمل، یک نوک فلوروپلیمر با اتصال یک بخش دیستال مجزا با اصطکاک کم یا با استفاده از فناوری انقباض حرارتی به دست می آید.
| مواد | سختی ساحل | تشکیل دما | ریسک کلیدی |
|---|---|---|---|
| Pebax | 25D–72D | 150-210 درجه سانتیگراد | تخریب حرارتی |
| TPU | 80A-95A | 160-220 درجه سانتیگراد | مذاب افتادگی |
| نایلون | 30D–65D | 170-230 درجه سانتیگراد | حساسیت به رطوبت |
| PEEK | 80D–90D | 340-400 درجه سانتیگراد | گرم شدن بیش از حد / چسبیدن |
| Polyimide | سفت و سخت | شکل پذیر نیست | مسائل چسبندگی |
| PTFE / FEP | 50D–55D | قابل ذوب شدن نیست | بدون پردازش مذاب |
 لوله بالون دقیق برای کاتترهای پزشکی لوله بالون با تلورانس های محکم تا 0.01 ± میلی متر و گزینه های چند لایه تا فشار ترکیدگی 55 اتمسفر. مناسب برای کاتترهای اتساع بالونی در روش های قلبی عروقی و روش های کم تهاجمی، ارائه خواص مکانیکی ثابت. مشاهده محصول →
محدوده دما مقادیر معمولی برای پلیمرهای درجه پزشکی است که از منابع مهندسی رایج و داده های مهندسی فرآیند LINSTANT خلاصه شده است.
هنگامی که یک نوک باید با یک بالون کار کند، انتخاب درجه لوله بالون بر مجموعه کلی تأثیر می گذارد. بسیاری از مهندسان به دنبال شریکی می گردند که بتواند لوله های بالون را با پاسخ نوک دهی ثابت تامین کند. مجموعه لوله های بالون پزشکی LINSTANT شامل گزینه های تک لایه، دو لایه و سه لایه است، دقیقاً به این دلیل که نوک آن جایی است که ساختارهای مختلف دیوار به هم می رسند.
نکات رایج در شکل گیری عیوب و نحوه جلوگیری از آنها
در یک محیط تولید، عیوب شکل دهی نوک در چند خانواده تکرار شونده قرار می گیرند. شناخت زودهنگام آنها از ضایعات سیستماتیک جلوگیری می کند.
| نقص | علت ریشه ای | اقدام متقابل |
|---|---|---|
| Burr / فلاش | شکاف قالب خیلی بزرگ یا دما خیلی بالاست | فاصله را کاهش دهید، دما را پایین بیاورید، سرعت خنک کننده را تنظیم کنید |
| ناهماهنگی ابعادی | گرمایش ناهموار یا تغییرات دسته ای مواد | مشخصات حرارتی را مجدداً ارزیابی کنید، مقدار مواد را تأیید کنید |
| تغییر ضخامت دیوار | قالب نامناسب یا لوله غیرعادی | تراز کردن ابزار، تمرکز لوله را بررسی کنید |
| سطح کدر یا موج دار | سرعت سرد شدن اشتباه یا زمان ماندگاری بیش از حد | سکون را کوتاه کنید، منحنی خنک کننده را بهینه کنید |
| نوک بسته / جمع شده | خلاء یا فشار بیش از حد | فشار داخلی و تهویه را متعادل کنید |
| خط جوش | جریان برخورد از جلو در نوک چند لایه | هندسه قالب یا ترکیب مواد را تنظیم کنید |
برای میکرو کاتترها، کنترل شکل دهی نوک حتی بیشتر مورد نیاز است زیرا ضخامت دیواره اغلب کمتر از 0.2 میلی متر است. تغییر دمای 5 درجه سانتی گراد می تواند یک مخروطی تمیز را به نوک نرم و غیر کاربردی تبدیل کند. شکلدهی مناسب نوک میکرو کاتتر معمولاً شامل گرمایش مادون قرمز یا RF با نظارت بر دمای حلقه بسته است.
 میکرو کاتتر تقویت شده برای جراحی کم تهاجمی میکرو کاتتر با قطر بیرونی زیر 1 میلی متر، سختی و تغییر قطر قابل تنظیم برای حرکت در رگ های پرپیچ و خم. نوک گرد تروما را کاهش می دهد و آن را برای مداخلات عصبی، قلب و عروق و درمان تومور ایده آل می کند. مشاهده محصول →
هنگامی که با لوله PEEK کار می کنید، خطر داغ شدن بیش از حد واقعی است. برای تشکیل PEEK بدون ذغال شدن یا از دست دادن خواص مکانیکی آن، به ابزارهای پیشرفته نیاز است. برای جزئیات بیشتر در مورد این مواد خاص، به مقاله ما در مورد مراجعه کنید نوک لوله پزشکی PEEK را تشکیل می دهد .
درباره LINSTANT: شریک سیستم کاتتر سفارشی
Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند.
از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم.
LINSTANT یک اتاق تمیز با مساحت 20000 متر مربع با 15 خط اکستروژن وارداتی، 8 خط اکستروژن اختصاصی PEEK، 2 خط قالب گیری تزریقی و نزدیک به 100 مجموعه تجهیزات قیطانی، فنر، پوشش و جوشکاری دارد. این ظرفیت هم از تولید آزمایشی در مقیاس کوچک و هم از تحویل حجم پایدار پشتیبانی می کند.
 کاتتر هدایت کننده با گشتاور بالا با ساختار بافته کاتتر هدایت کننده دارای سختی چند مرحله ای، نوک دیستال نرم و شفت بافته شده برای گشتاور و پایداری برتر. دیوار بسیار نازک و لایه داخلی PTFE، تحویل نرم دستگاه را تضمین می کند، که توسط تولید اتاق تمیز مطابق با GMP پشتیبانی می شود. مشاهده محصول →
از طراحی تا تولید: چگونه یک طرح شکل دهی را مقیاس بندی کنیم
آوردن مشخصات نوک شکل دهی به تولید بیش از یک قالب نیاز دارد. این نیاز به خصوصیات فرآیند، بازرسی اولین مقاله و پارامترهای تولید کنترل شده دارد. یک شریک خوب پنجره فرآیند را تعریف می کند، پارامترهای فرآیند حیاتی را مستند می کند و فعالیت های اعتبارسنجی را پشتیبانی می کند.
LINSTANT خدمات OEM/ODM مسیر کامل از انتخاب مواد و ابزارسازی تا اجرای آزمایشی و تولید سریال را پوشش می دهد. برای تیمهای دستگاههای اروپایی و آمریکای شمالی، مزیت یک تامینکننده واحد با اکستروژن داخلی و پردازش ثانویه است که خطرات انتقال را کاهش میدهد و زمان تحویل را کوتاه میکند.
سوالات متداول در مورد شکل گیری نوک کاتتر
Q1. شکل گیری نوک کاتتر چیست؟
کاتتر tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. کدام مواد برای شکل دهی نوک بهتر عمل می کنند؟
معمولاً از Pebax، TPU، نایلون و PEEK استفاده می شود. پلیآمید و PTFE معمولاً به جای تشکیل گرما به چسباندن چسب یا روشهای مکانیکی نیاز دارند.
Q3. چه چیزی باعث ایجاد نقص در نوک می شود؟
گرمایش نامناسب، تراز نامناسب قالب، فشار بیش از حد، و درجه مواد ناسازگار، شایعترین علل ریشهای فرز، فلاش یا مشکلات ابعادی هستند.
Q4. کیفیت شکل دهی نوک چگونه بررسی می شود؟
بازرسی نوری، اندازهگیری ابعاد، آزمایش نشتی و آزمایش فشار ترکیدگی معمولاً برای تأیید نوک تشکیلشده ترکیب میشوند.
Q5. آیا LINSTANT شکل دهی سفارشی نوک را ارائه می دهد؟
بله. برنامه OEM/ODM LINSTANT از شکل گیری نوک سفارشی از مرحله طراحی از طریق توسعه ابزار و تولید حجم پشتیبانی می کند.
Q6. تفاوت بین تیپینگ و شکل دهی تیپ چیست؟
تیپینگ عموماً به شکلدهی اولیه انتهای لوله اشاره دارد، در حالی که شکلدهی نوک شامل تعریف کامل نمایه دیستال، از جمله گرم کردن، شکلدهی، خنککردن و تکمیل است.