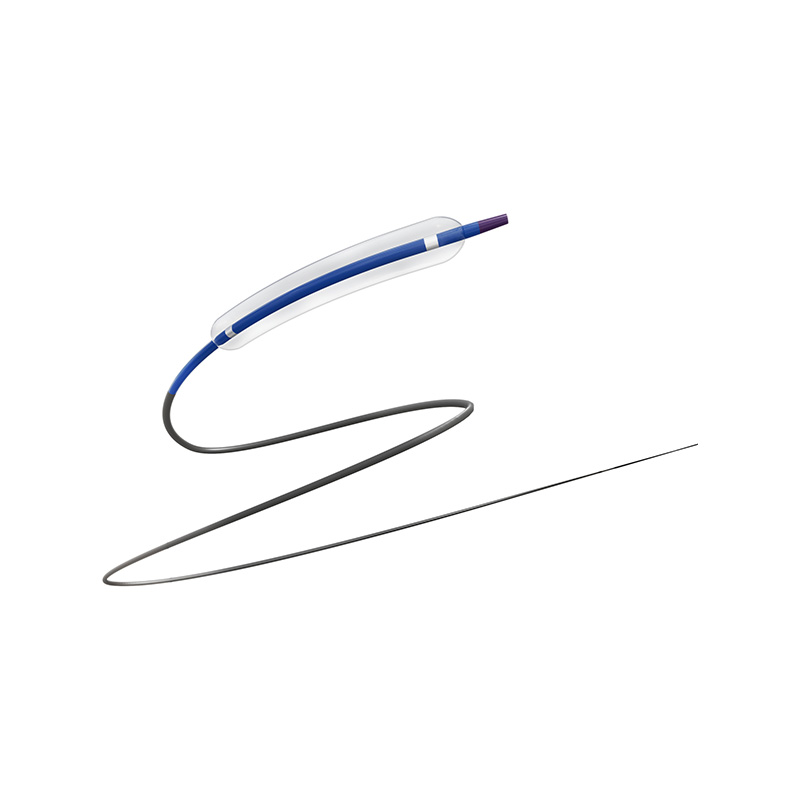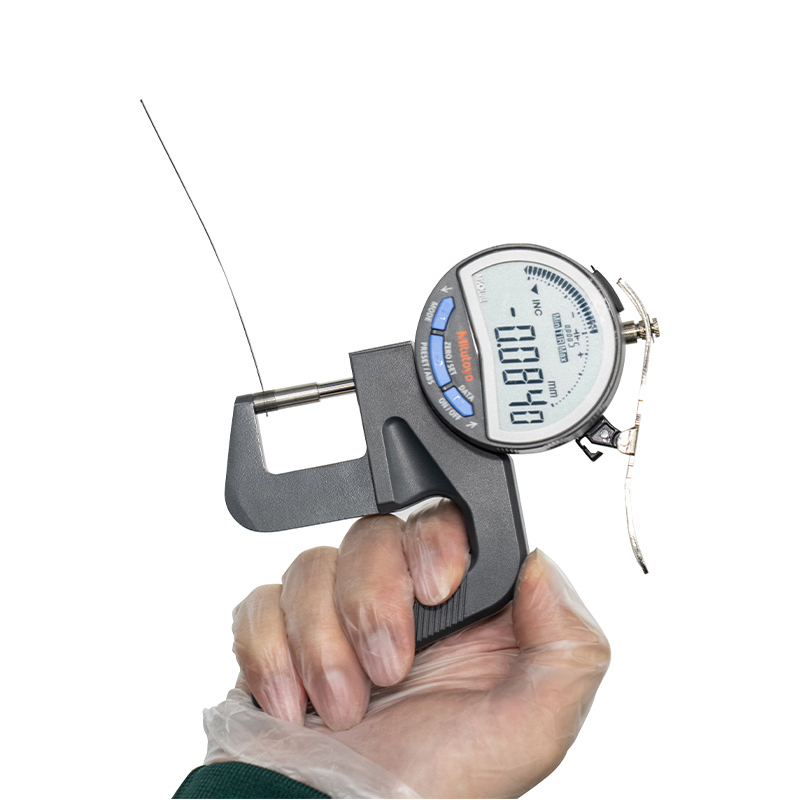


یک نوسان 0.03 میلی متری در ضخامت دیوار در نقاشی بی ضرر به نظر می رسد. روی نیمکت به یک پیچ خوردگی در قوس آئورت، بالونی که ردیابی نمیکند، یا دریچه هموستاز که چکه میکند، تبدیل میشود. در تجربه ما، بیشتر شکایات مربوط به عملکرد کاتتر به جای طراحی کاتتر، به خط اکستروژن باز می گردد.
پاسخ کوتاه: اکستروژن کاتتر نوار تحملی را که می توانید نگه دارید، استحکام باند موجود در پایین دست، و میزان تکرارپذیری دستگاه تمام شده در مقیاس را مشخص می کند. پنجره اکستروژن را درست بگیرید و هر مرحله بعدی آسان تر می شود. اشتباه متوجه شوید و هیچ مقداری از واژگونی، اتصال یا مونتاژ دستگاه را نجات نمی دهد.
این راهنما در مورد آنچه که اکستروژن واقعاً کنترل میکند، متغیرهای فرآیندی که اهمیت دارند، پلیمرهایی که رفتار متفاوتی روی یک پیچ دارند، عیوبی که در ابتدا نمایان میشوند و بررسیهای کیفیتی که فرآیند تایید شده را از جابجایی جلوگیری میکند، توضیح میدهد.
آنچه که اکستروژن کاتتر قبل از هر چیز دیگری کنترل می کند
اکستروژن مرحله ای است که هر فرآیند دیگری فرض می کند هندسه را اصلاح می کند. اگر یک شفت با 12 درصد تغییرات دیواره از خط خارج شود، مراحل بافته کردن، جریان مجدد و شکلدهی نوک آن تغییر را به ارث میبرند و آن را تقویت میکنند. به همین دلیل است که تیم های مجرب پنجره اکستروژن را قبل از نهایی کردن طراحی کاتتر قفل می کنند نه بعد از آن.
پنج خروجی در یک شفت مداخله ای معمولی بیشترین اهمیت را دارند: قطر بیرونی، ضخامت دیواره و متمرکز بودن، بیضی بودن، پرداخت سطح داخلی لومن، و ثبات ابعادی در کل قرقره.
| پارامتر | هدف معمولی | چرا پایین دست اهمیت دارد |
|---|---|---|
| قطر بیرونی | /-0.02 تا /-0.05 میلی متر در لوله 1-3 میلی متر | اندازه فرانسوی، تناسب غلاف، تعویض کاتتر |
| ضخامت / تمرکز دیوار | در 10٪ از دیوار اسمی | مقاومت در برابر پیچ خوردگی، فشار ترکیدگی، قوام جریان مجدد |
| بیضی | درصد تک رقمی پایین | آب بندی شیر، شکل دهی نوک، اتصالات بدون نشتی |
| زبری سطح داخلی | زیر میکرون Ra در لومن | قابلیت ردیابی، حجم شستشو، چسبندگی پوشش |
| پایداری قرقره به قرقره | همان باند در تمام طول | عملکرد مونتاژ و تغذیه خودکار |
شفت های دیوار نازک جایی هستند که این اعداد سخت می شوند. هنگامی که دیوار به 0.05 میلی متر کاهش می یابد، مذاب فضای کمتری برای استراحت دارد و پنجره بازشو به شدت باریک می شود.
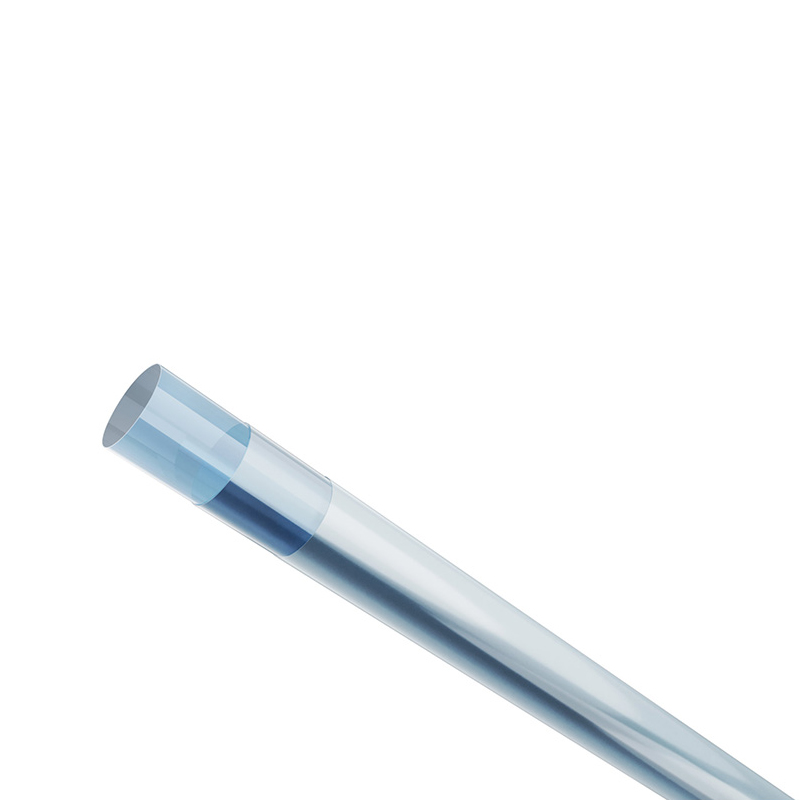
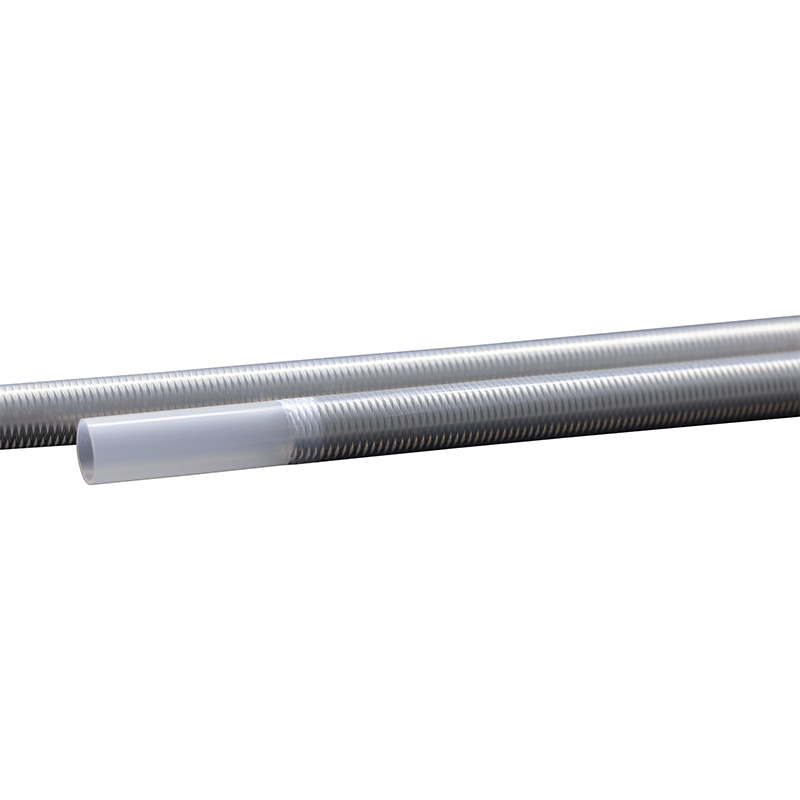
 لوله پزشکی دیواره فوق العاده نازک برای حمل و نقل دقیق مایعات لوله های پزشکی اکسترود شده بسیار نازک از قطرهای داخلی دقیق و گزینه های مواد مانند TPU، پباکس و PEEK برای استفاده های کم تهاجمی و کانال سیال پشتیبانی می کند. مشاهده محصول →
خط اکستروژن، گام به گام
اکثر لوله های کاتتر بر روی خطوط تک پیچ یا دو پیچی با قالب متقاطع و اندازه خلاء تولید می شوند. دنباله زیر استاندارد است، اما هر مرحله دارای یک نقطه کنترل است که تحمل نهایی را تعیین می کند.
- خشک کردن و جابجایی مواد. رزین های هیدروسکوپی مانند کوپلیمرهای بلوک مبتنی بر پلی آمید و TPU رطوبت را جذب می کنند. گلوله های خشک نشده حباب، ژل و رگه های سطحی تولید می کنند که تنها چند ساعت پس از تولید ظاهر می شوند.
- تغذیه و ذوب شدن. هندسه پیچ و نسبت تراکم تعیین می کند که پلیمر چگونه به آرامی ذوب می شود. رزین های حساس به برش برای جلوگیری از تخریب نیاز به یک ناحیه فشرده سازی تدریجی دارند.
- اندازه گیری و پایداری فشار. تغییر فشار مذاب تقریباً مستقیماً به تغییر قطر ترجمه می شود. یک پمپ دنده ای یا یک منطقه اندازه گیری به خوبی تنظیم شده آن منحنی را صاف می کند.
- کراس هد می میرند و می کشند. قالب شکل را تعیین می کند. نسبت کاهش بین خروجی قالب و اندازه لوله نهایی دیوار را تنظیم می کند. تغییرات کوچک در اینجا ضخامت دیوار را به سرعت تغییر می دهد.
- خنک کننده و اندازه. مخازن اندازه گیری خلاء و کنترل دمای آب گردی و کیفیت سطح را تعیین می کند. خنک شدن بیش از حد سریع، استرس را به دیوار منجمد می کند.
- برخاستن، اندازه گیری و پیچیدن. تنش مداوم از علائم کشش و بیضی جلوگیری می کند. اندازه گیری درون خطی قبل از هدر رفتن یک قرقره کامل، حرکت می کند.
نمای ایزومتریک از یک خط لوله: پلیمر وارد اکسترودر می شود، مذاب به شکل یک قالب متقاطع شکل می گیرد، اندازه آن تحت خلاء قرار می گیرد، توسط یک گیج لیزری اندازه گیری می شود و با کشش ثابت خارج می شود. هر بلوک یک نقطه کنترل است، نه فقط یک ماشین.
Material Choice پنجره دما را بازنویسی می کند
همان پیچ و قالب با یک رزین جدید کاملاً متفاوت عمل می کنند. کوپلیمرهای بلوک پلی آمید مانند Pebax و TPU در یک محدوده بشکه متوسط، در حالی که PEEK و فلوروپلیمرها به خطوط اختصاصی، ابزار مقاوم در برابر خوردگی و چرخه های پاکسازی طولانی تر نیاز دارند. تغییر خط از PEEK به یک الاستومر با دمای پایین به ندرت اقتصادی است، به همین دلیل است که متخصصان ظرفیت اکستروژن جداگانه ای را برای پلیمرهای با دمای بالا نگه می دارند.
فراتر از دما، مشخصات ویژگی هر پلیمر تعیین می کند که کدام معماری شفت منطقی است. یک ماده سفت و مقاوم در برابر حرارت به طور خودکار بهترین انتخاب برای شفت قابل ردیابی نیست.
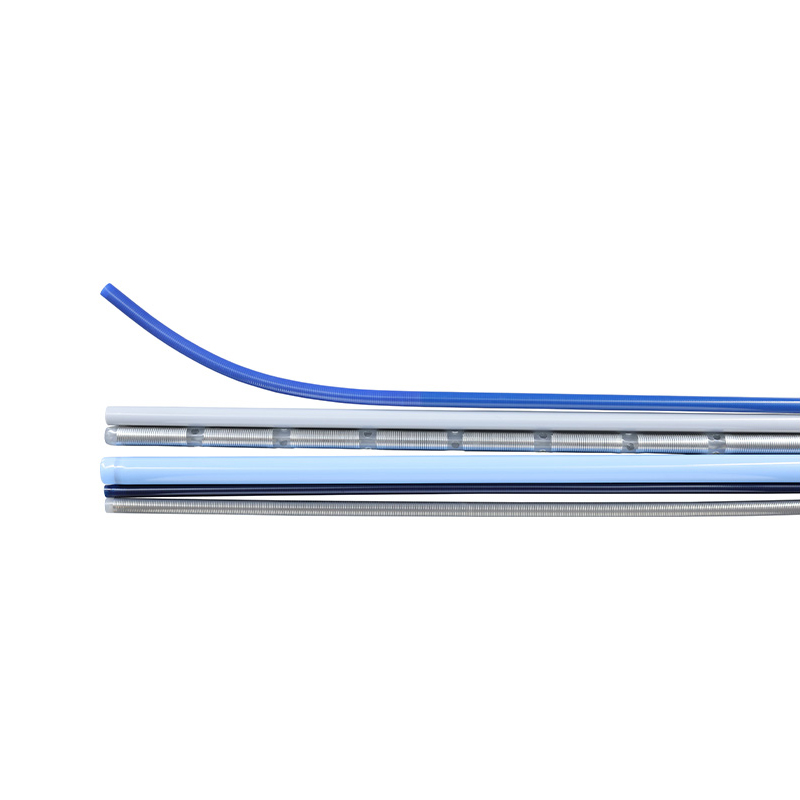
PEEK و پلی آمید امتیاز بالایی در سفتی و مقاومت حرارتی دارند. Pebax و TPU امتیاز بالایی در انعطاف پذیری دارند. بیشتر شفتهای مدرن هر دو جهان را از طریق کواکستروژن چند لایه مخلوط میکنند، جایی که یک لایه بیرونی نرم پوشش آبدوست را حمل میکند و یک لایه داخلی سفت و سخت لومن را حمل میکند. برای نگاهی دقیق تر به نحوه استفاده از آن فناوری در عمل، به این نمای کلی نگاه کنید کواکستروژن کاتتر چند لایه .
 لوله چند لایه پزشکی برای کاتترها و تحویل دارو لوله های اکسترود شده چند لایه، زیست سازگاری داخلی را با استحکام یا محافظت بیرونی ترکیب می کند، از کاتترها، تزریق، زهکشی و سیستم های دارورسانی با تحمل های سخت پشتیبانی می کند. مشاهده محصول →
عیوب اکستروژن در واقع از کجا می آیند
نقص ها به ندرت به طور تصادفی ظاهر می شوند. در عیبیابی تولید، همان پنج علت اصلی بیشتر قرقرههای رد شده را تشکیل میدهند.
توزیع گویا بر اساس الگوهای عیب یابی معمولی در تولید لوله های پزشکی، نه یک آمار صنعت اندازه گیری شده.
- دریفت قطر معمولاً به ناپایداری فشار مذاب یا عدم تطابق سرعت برخاستن اشاره می کند.
- ژل و لکه های سیاه پاکسازی ناقص، رزین تجزیه شده در مناطق مرده یا رطوبت را نشان می دهد.
- خروج از مرکز دیوار اغلب از مرکز قالب یا خلاء نامتعادل در آستین اندازه می آید.
- شکستگی و زبری مذاب زمانی ظاهر می شود که نرخ خروجی از آنچه هندسه قالب در آن دما می تواند تحمل کند بیشتر شود.
- بیضی روی قرقره یک مشکل کشش و سیم پیچی است تا یک مشکل اکستروژن.
تلورانس ها، سنجش درون خطی و کنترل کیفیت
یک فرآیند تایید شده یک فرآیند پایدار برای همیشه نیست. تنظیمات خلاء خزش می کند، سایش قالب ها، و یک مقدار رزین جدید می تواند ویسکوزیته مذاب را تغییر دهد. اندازه گیری مداوم تنها دفاع عملی است.
اقدامات کنترل عملی در خط اکستروژن کاتتر عبارتند از:
- سنجش لیزری یا اولتراسونیک در فواصل ثابت، در مقابل موقعیت قرقره ثبت شده است.
- کنترل فرآیند آماری روی OD، دیوار و بیضی، با قوانین واکنش به جای بازرسی پس از واقعیت.
- صلاحیت نصب، عملیات و عملکرد در هر ترکیب قالب و رزین جدید.
- قابلیت ردیابی کامل از دسته گلوله تا قرقره نهایی، تحت سیستم کیفیتی مانند ISO 13485.
- کنترل تغییر مستند برای هر تنظیمی که پنجره تأیید شده را لمس می کند.
از لوله اکسترود شده تا کاتتر تمام شده
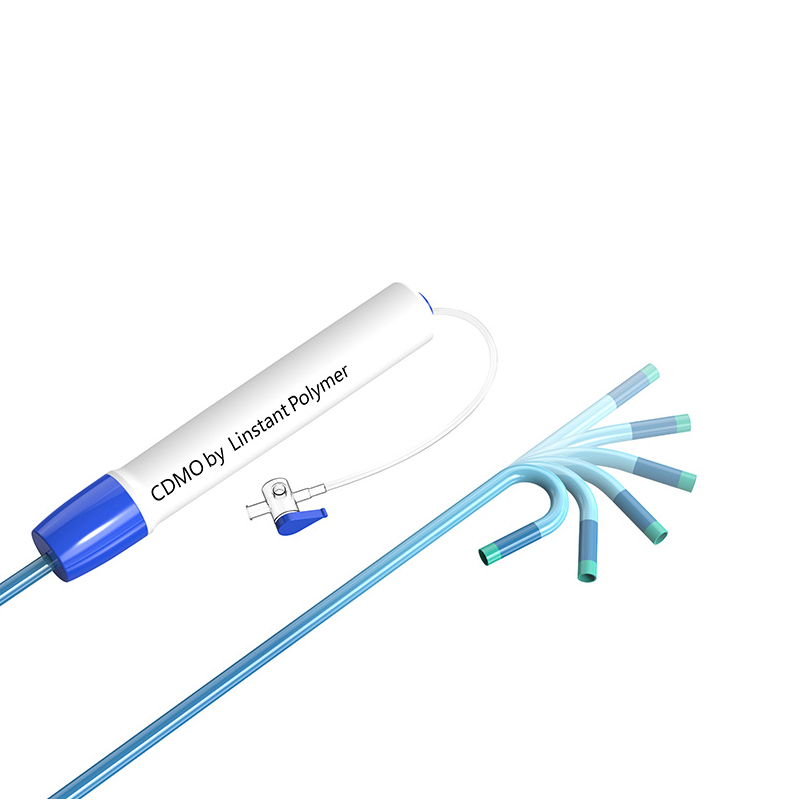
اکستروژن معمولا اولین عملیات از چندین عملیات است. فرآیندهای ثانویه مانند واژگونی، شعله ور شدن، سوراخ کردن، پیوند مجدد جریان، قیطاندن و لمینیت حرارتی چیزی هستند که یک قرقره لوله را به یک محور کار تبدیل می کنند. این مراحل به شدت به آنچه در بالادست اتفاق افتاده است بستگی دارد: لومنی که کمی دور است به طور قابل اعتمادی در برابر دریچه هموستاز مهر و موم نمی شود، و دیواری با تنش یخ زده در طول جریان مجدد منحرف می شود.
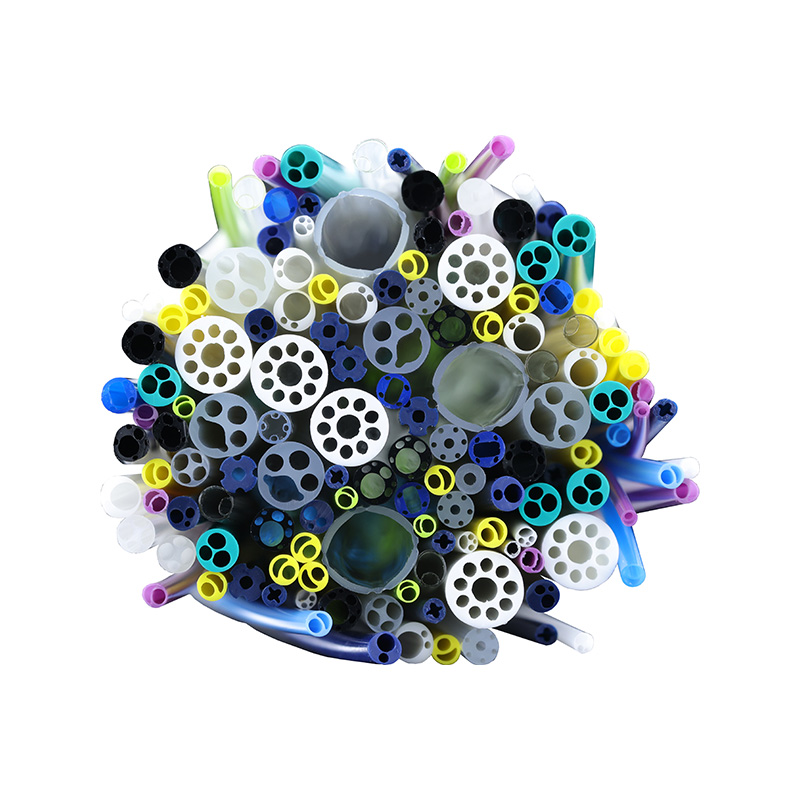
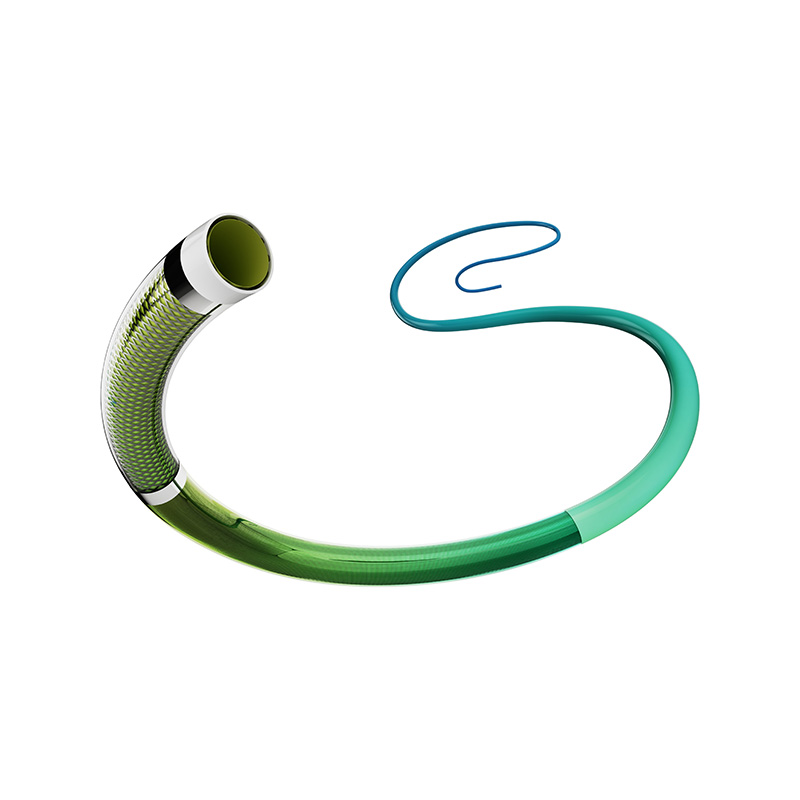
طرحبندیهای لومن پیچیده بیشترین تقاضا را در مرحله اکستروژن ایجاد میکنند. پروفیل های چند لومن با دو، سه یا چند کانال نیاز به جریان متعادل از طریق قالب دارند به طوری که هر لومن شکل و مقطع خود را در طول کامل حفظ می کند.
 لوله های پزشکی چند لومن برای طرح های کاتتر پیچیده لوله اکسترود شده با چندین کانال قابل تنظیم، دسترسی همزمان به سیمهای راهنما، داروها و گازها را در کاربردهای کرونر، دیالیز، آندوسکوپی و کاتتر عصبی عروقی امکانپذیر میسازد. مشاهده محصول →
انتخاب شریک اکستروژن
برای سازندگان دستگاه، تامین کننده اکستروژن عملاً بخشی از تیم طراحی است. تفاوت بین یک فروشنده کامپوننت و یک شریک توسعه نشان می دهد که آنها چقدر زود درگیر هستند و چه مقدار از پنجره فرآیند را می توانند برای شما مستند کنند.
Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند.
از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم.
پایگاه تولید نزدیک به 20000 متر مربع فضای اتاق تمیز مطابق با GMP را پوشش می دهد، با 15 خط اکستروژن وارداتی که از کواکستروژن تک لایه، دو لایه و سه لایه پشتیبانی می کنند، هشت خط اختصاصی PEEK، دو خط قالب گیری تزریقی و حدود 100 واحد قیطان، کویلینگ و پوشش. پوشش مواد شامل PEEK، پلیآمید، PTFE، ePTFE، FEP، PFA، ETFE، TPU، Pebax، PET و PVDF میشود و محدوده محصول از لولههای پایه تا شفتهای تقویتشده و لولههای بالون تا میکرو کاتترها و کاتترهای راهنما را شامل میشود. مدیریت کیفیت دارای گواهینامه ISO 13485:2016 می باشد.
برای تیم هایی که به جای لوله های خارج از قفسه به پشتیبانی طراحی نیاز دارند، سرویس OEM و ODM توسعه مشترک، ابزارسازی، اعتبار سنجی فرآیند و تولید سریال را پوشش می دهد.
سوالات متداول
Q1. اکستروژن کاتتر چیست؟
این فرآیند مذاب است که گلوله های پلیمری را به لوله های کاتتر پیوسته با قطر داخلی، قطر خارجی و دیواره مشخص تبدیل می کند. هندسه ای را تنظیم می کند که تمام مراحل مونتاژ بعدی بر آن تکیه می کنند.
Q2. اکستروژن کاتتر چه تحملی می تواند داشته باشد؟
خطوط به خوبی کنترل شده معمولاً قطر بیرونی را بین 0.02- تا 0.05- میلی متر و دیواره را در حدود 10 درصد اسمی، بسته به رزین، ضخامت دیواره و اندازه لوله نگه می دارند.
Q3. از کدام پلیمرها برای اکستروژن لوله کاتتر استفاده می شود؟
Pebax، TPU، PVDF، PET، پلی آمید، PEEK، PTFE، FEP، PFA و ETFE رایج هستند. انتخاب مواد پنجره دما، سفتی شفت و استراتژی پوشش را هدایت می کند.
Q4. تفاوت بین اکستروژن تک لومن و چند لومن چیست؟
لوله تک لومن دارای یک کانال است. لوله چند لومن دو یا چند کانال را در یک پروفیل بسته بندی می کند که به جریان دای متعادل نیاز دارد بنابراین هر لومن سطح مقطع خود را در طول طول حفظ می کند.
Q5. چگونه از پیچ خوردگی در لوله کاتتر اکسترود شده جلوگیری می کنید؟
دیوارهای متحدالمرکز، ضخامت دیواره ثابت، طول سنج مناسب یا یک لایه تقویتی بافته شده، و فرآیند جریان مجدد کنترل شده، همگی مقاومت در برابر پیچ خوردگی را افزایش می دهند.
Q6. آیا می توان لوله اکسترود شده را به عنوان بخشی از مجموعه کاتتر OEM کامل عرضه کرد؟
بله. تامین کنندگان اکستروژن با قابلیت پردازش ثانویه می توانند شفت های با نوک، چسبانده شده، بافته یا پوشش داده شده را تحویل دهند یا از توسعه کامل کاتتر سفارشی از مرحله طراحی تا تولید سریال پشتیبانی کنند.