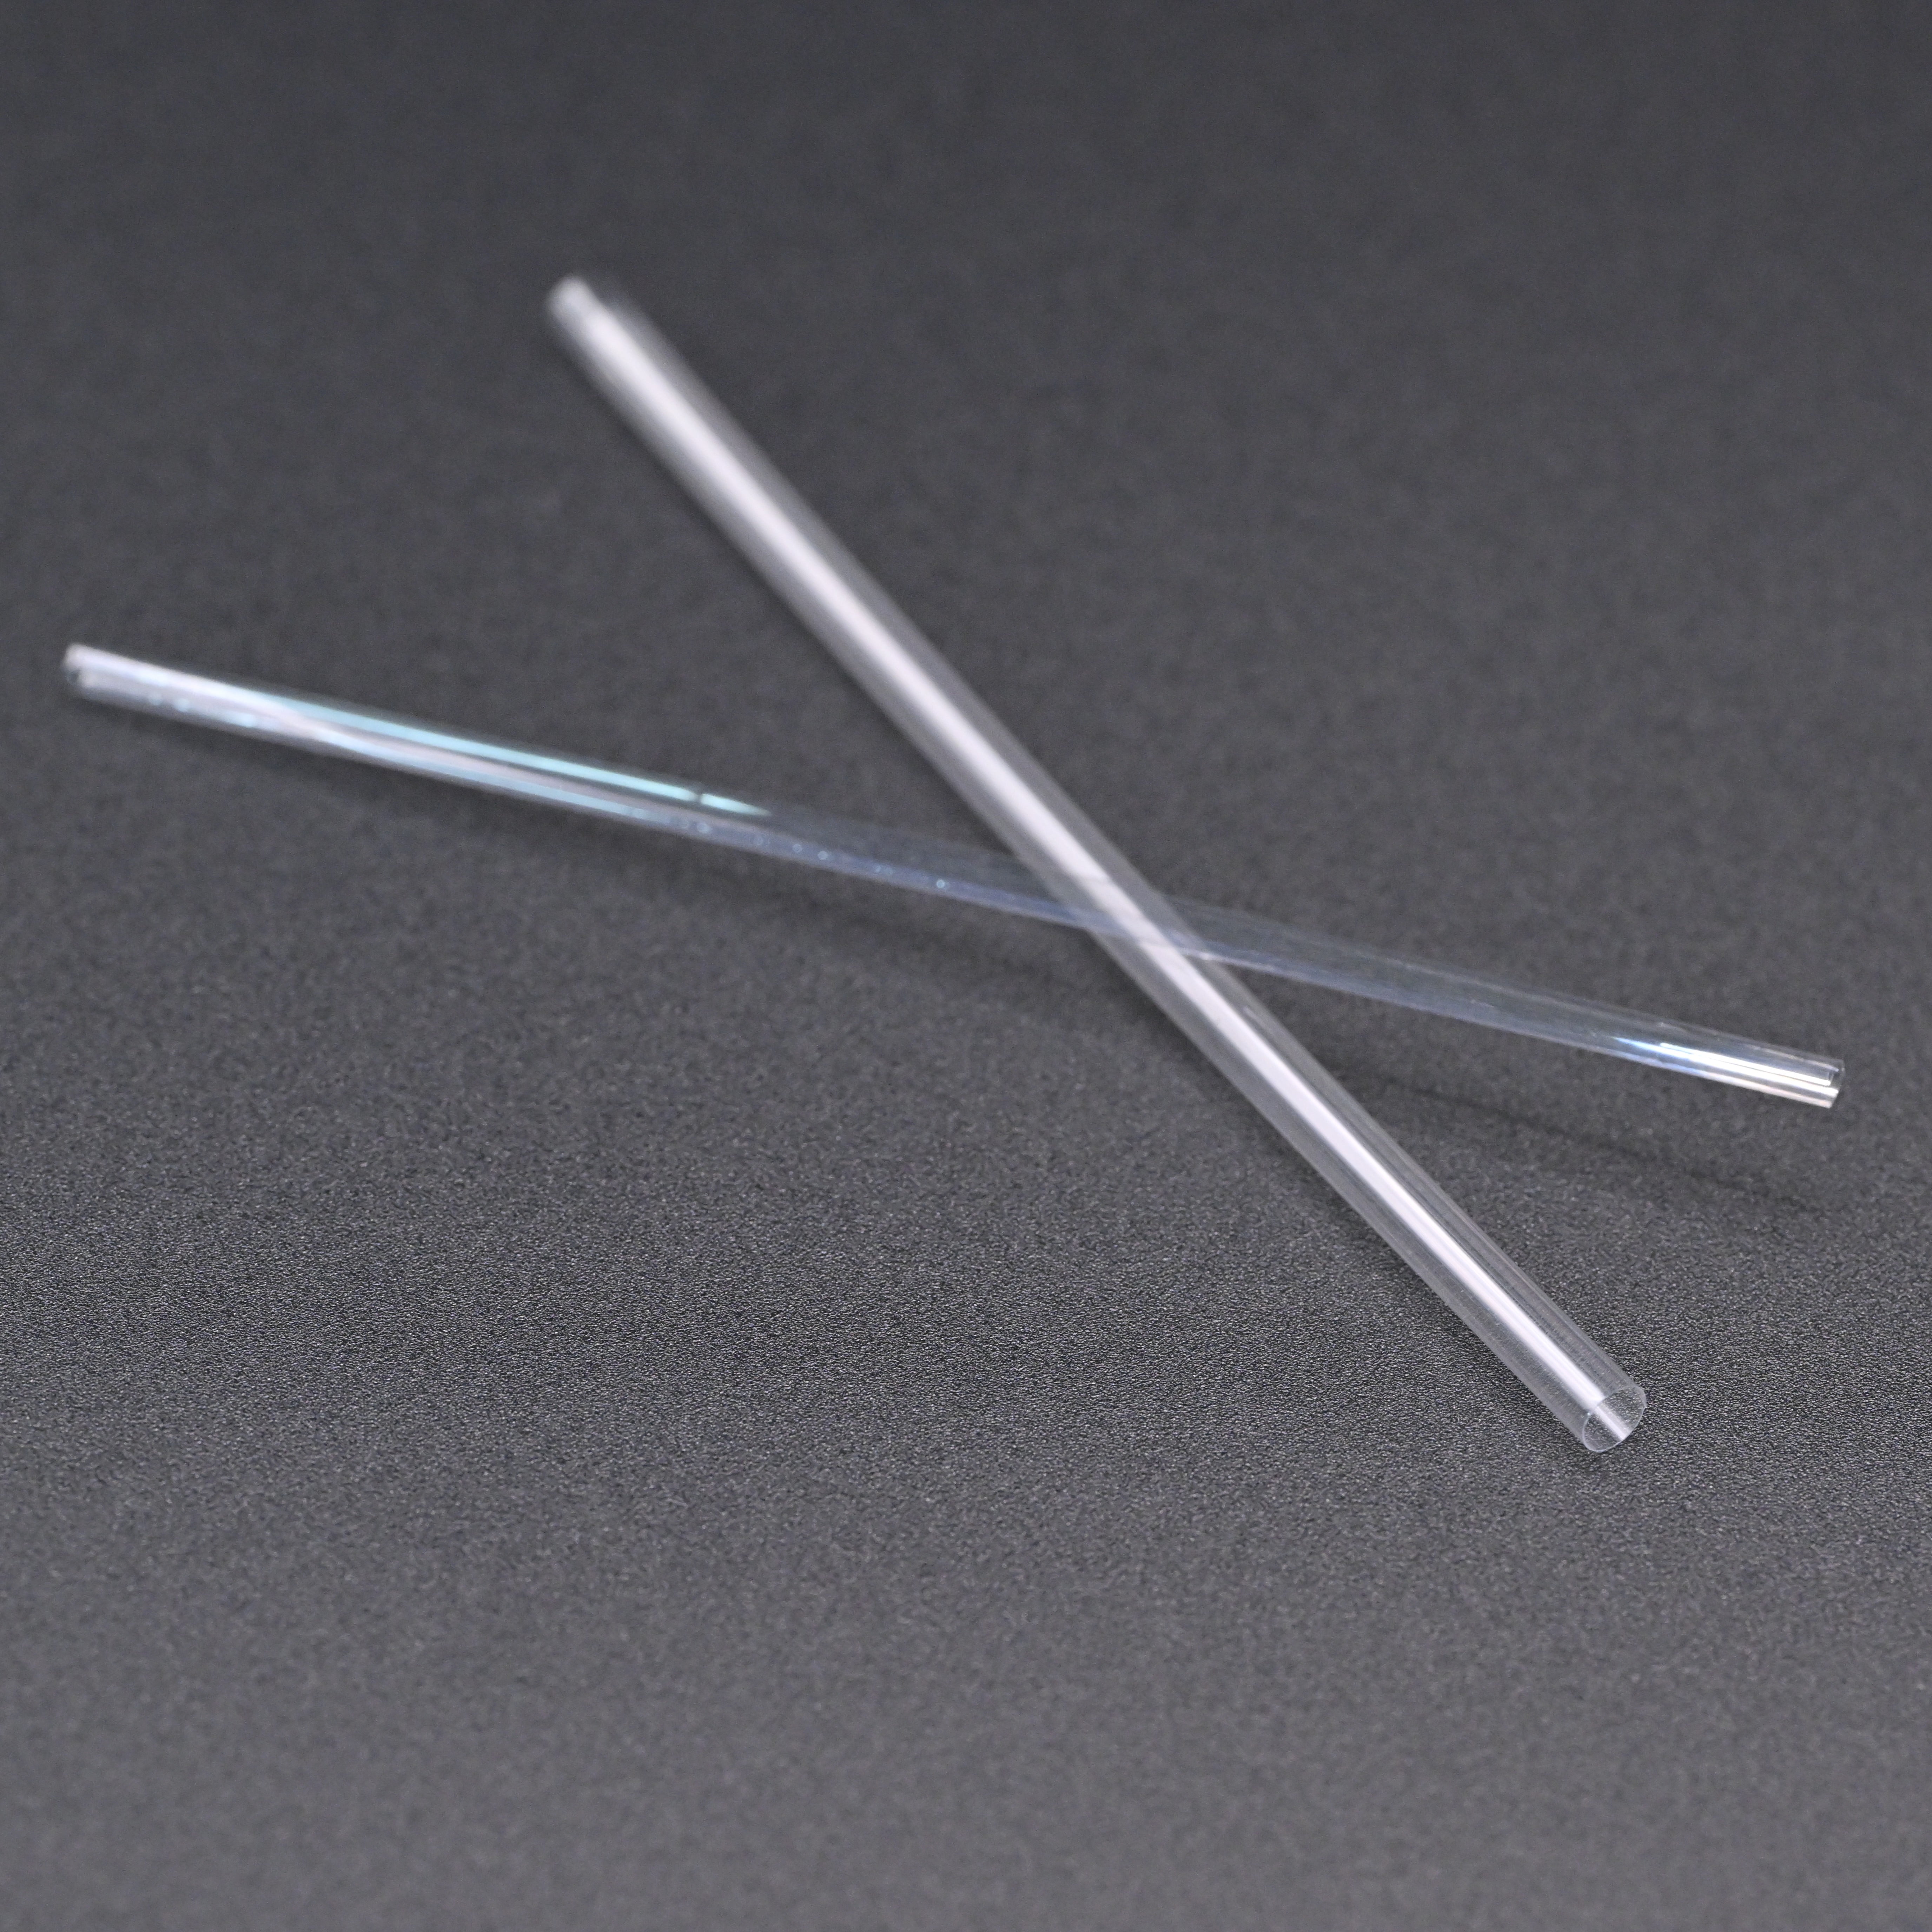
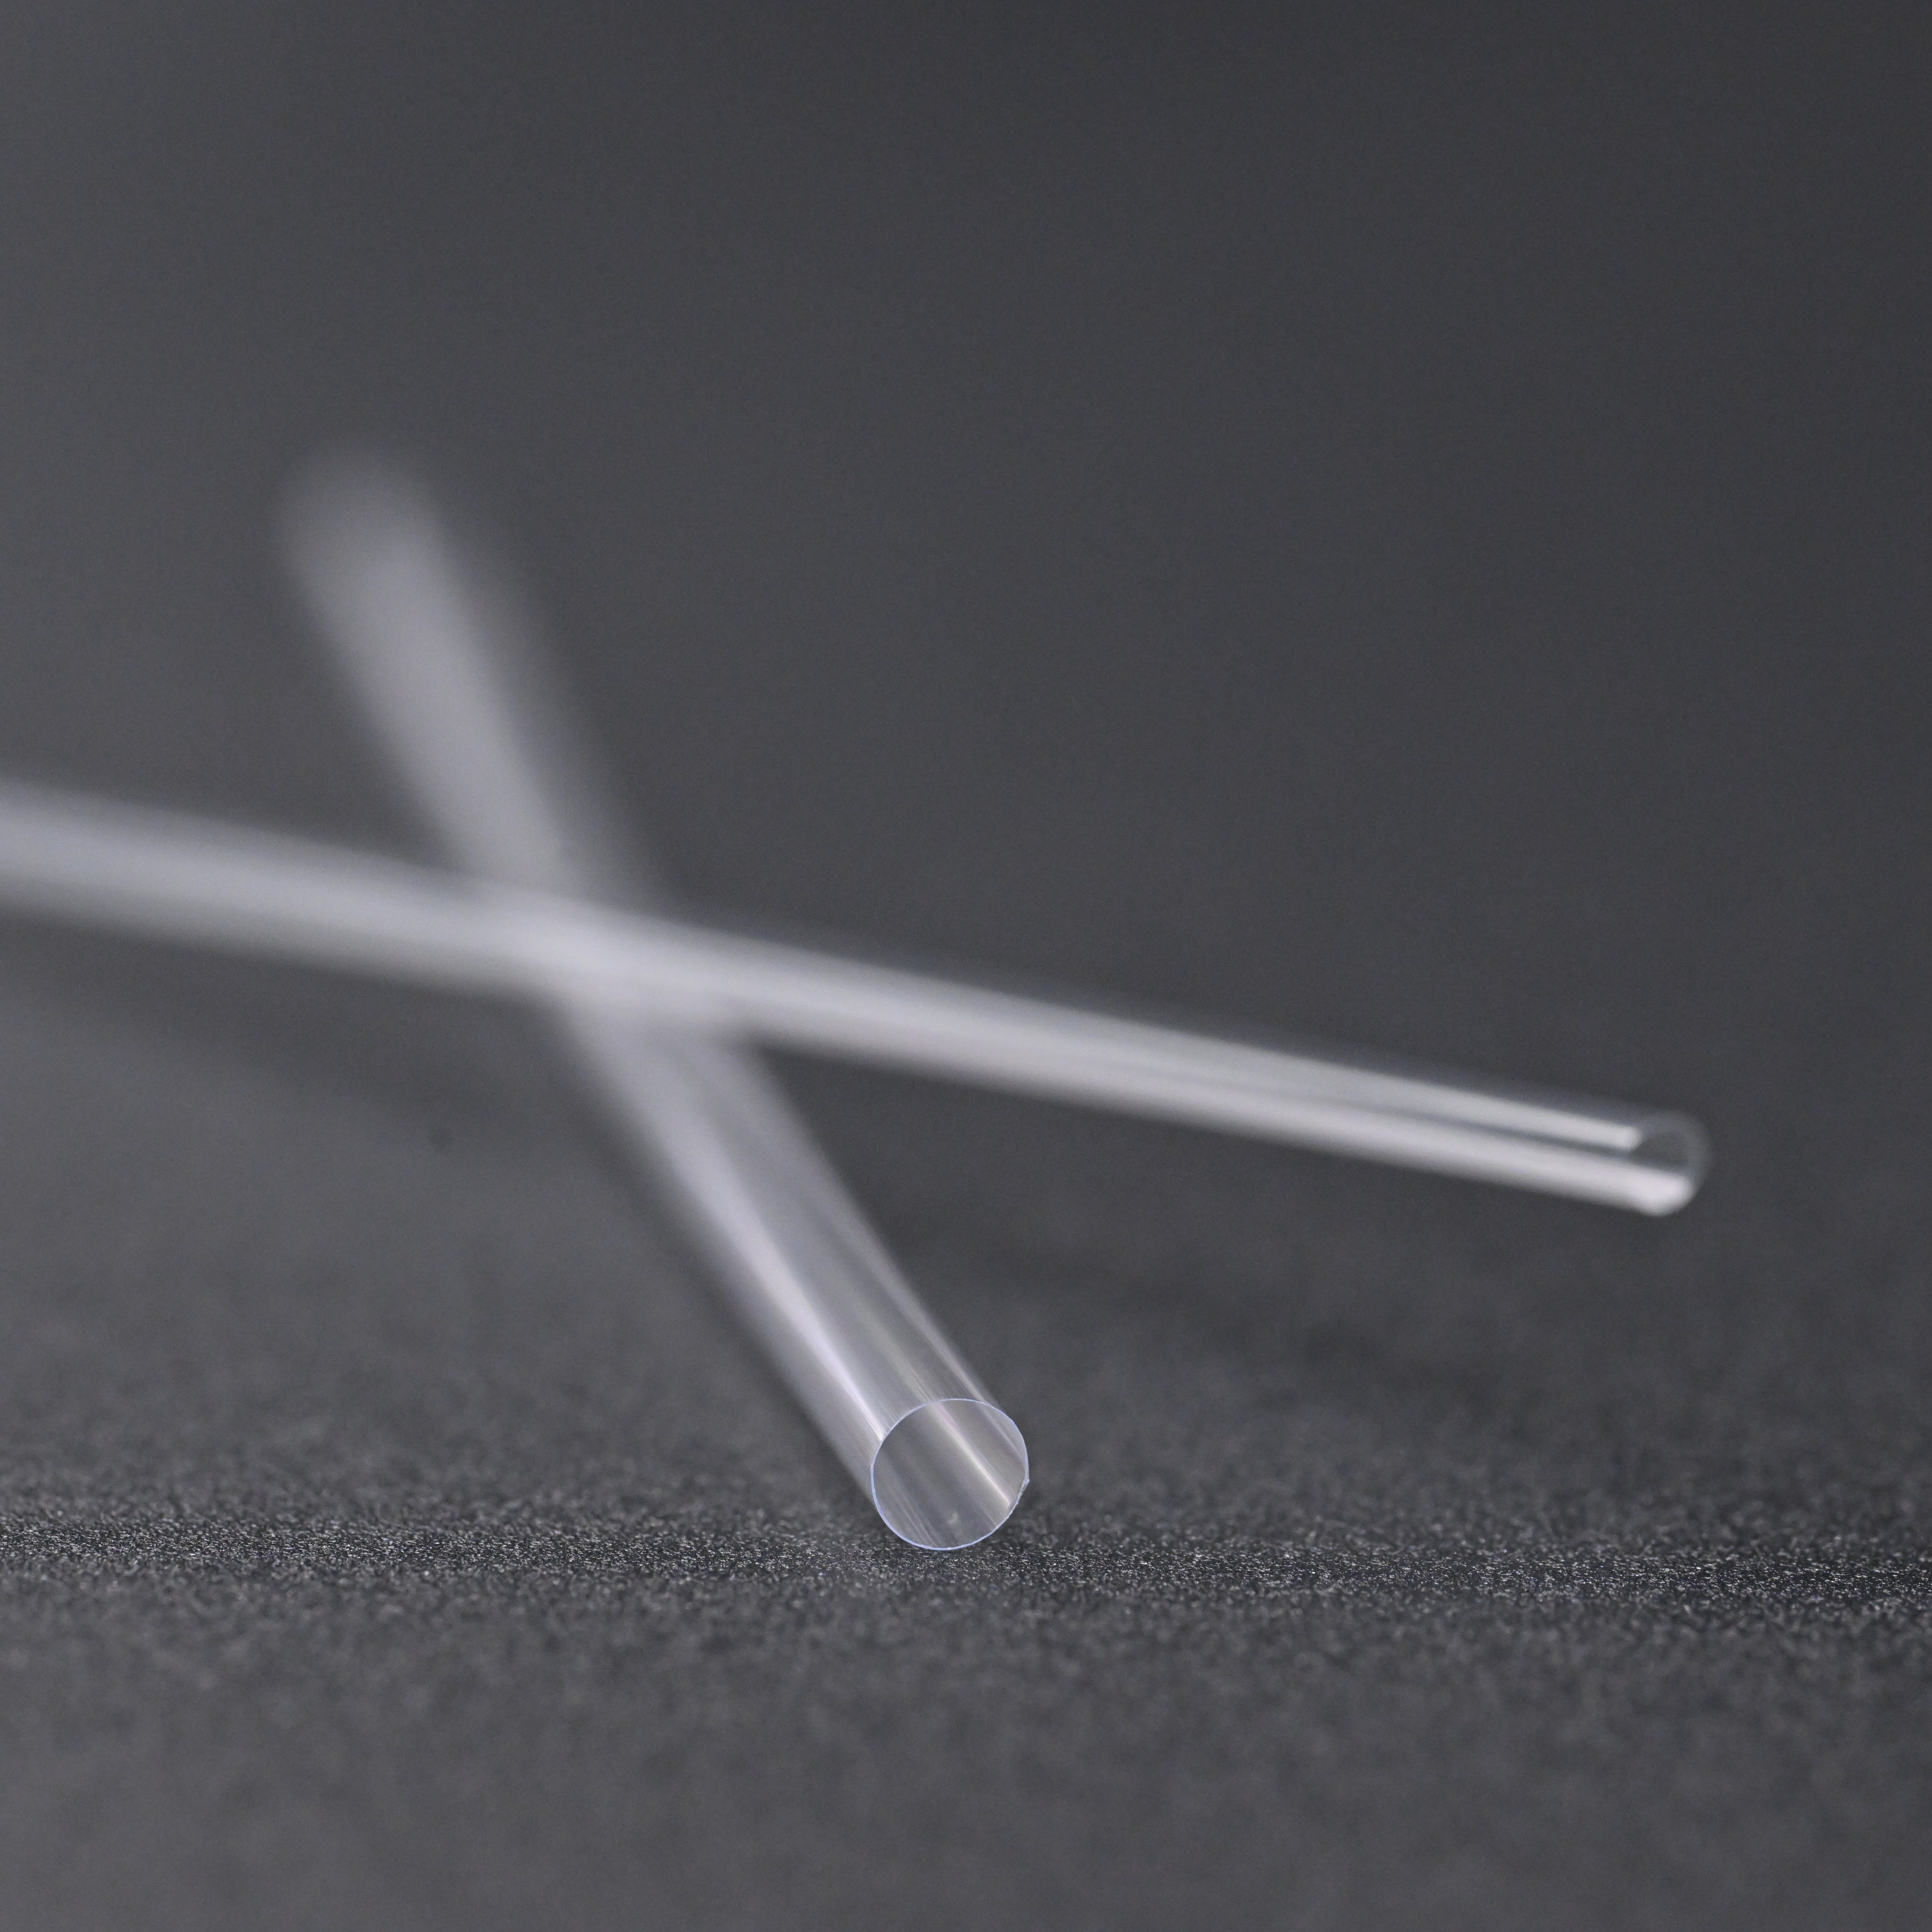
یک قفس فیوژن ستون فقرات، یک لاینر میکروکاتتر، یک یاتاقان پمپ و یک حلقه گیره نیمه هادی همگی می توانند از یک پلیمر بژ بریده شوند. این پلیمر PEEK است و پاسخ کوتاه به «PEEK چیست» این است: این یک ترموپلاست مهندسی نیمه بلوری از خانواده پلیآر کتون است که استحکام مکانیکی مفیدی را تا حدود 250 درجه سانتیگراد حفظ میکند، بیشتر مواد شیمیایی را دور میزند و میتواند اکسترود، قالبگیری یا ماشینکاری شود. پاسخ طولانیتر این است که پروژهها کجا موفق میشوند یا شکست میخورند، زیرا انتخاب درجه، تبلور و پنجره پردازش تصمیم میگیرد که آیا ویژگیهای صفحه داده در قسمت نهایی باقی میمانند یا خیر. PEEK Chemistry به زبان ساده کتون پلی اتر اتر نام خود را از ستون فقرات خود گرفته است: حلقه های بنزن معطر که توسط دو پیوند اتری و یک پیوند کتونی به هم متصل می شوند و در یک الگوی منظم تکرار می شوند. این نظم به زنجیرهها اجازه میدهد تا در نواحی کریستالی بسته شوند، معمولاً 25 تا 35 درصد حجم بسته به نحوه خنک شدن و بازپخت شدن قطعه. فاز کریستالی سختی، مقاومت در برابر خستگی و مقاومت در برابر حلال را تامین می کند. فاز آمورف چقرمگی را تامین می کند. دو عدد هر چیز دیگری را قاب می کنند. دمای انتقال شیشه ای در حدود 143 درجه سانتیگراد است، جایی که فاز آمورف شروع به نرم شدن می کند. نقطه ذوب حدود 343 درجه سانتیگراد است، به همین دلیل است که تجهیزات پردازش PEEK باید نزدیک به 380 درجه سانتیگراد کار کنند. بین این دو عدد، PEEK به جای یک پلاستیک لاستیکی مانند یک جامد سفت و مقاوم در برابر خزش رفتار می کند، دقیقاً به همین دلیل است که فلز را در قطعات سایش و اجزای کاشت جابجا می کند. یکی از جزئیات نظارتی ارزش دارد که زودتر بیان شود: PEEK حاوی فلوئور نیست. این یک فلوروپلیمر و یک PFAS نیست. در زمانی که مواد per- و polyfluoroalkyl با فشار تنظیمی سنگینی روبرو هستند، این واقعیت واحد بیش از یک تیم طراحی را از PTFE دور کرده و به سمت PEEK حرکت داده است. مشخصات ملک پشت شهرت اعداد و ارقام منتشر شده برای خوشه PEEK پر نشده در بین تامین کنندگان، که نوشتن مشخصات را آسان تر از پلاستیک های کالایی می کند. مقادیر معمولی برای PEEK پر نشده در دمای اتاق. درجه های پر شده، بلبرینگ و ایمپلنت متفاوت است. اموال ارزش معمولی در طراحی به چه معناست تراکم 1.30-1.32 g/cm³ حدود یک ششم وزن فولاد برای همان حجم انتقال شیشه ای (Tg) ≈143 درجه سانتیگراد سفتی از این نقطه شروع به کاهش می کند نقطه ذوب (Tm) ≈343 درجه سانتی گراد پنجره پردازش مذاب را نزدیک به 350-400 درجه سانتیگراد تنظیم می کند دمای سرویس مداوم ≈250 درجه سانتیگراد در هوا محدودیت تحمل بار بلند مدت، وابسته به درجه استحکام کششی 90-100 مگاپاسکال قابل مقایسه با برخی از آلیاژهای آلومینیوم در واحد وزن مدول خمشی 3.6-4.1 گیگا پاسکال از تیتانیوم به استخوان قشر نزدیکتر است جذب آب ≈0.15٪ (24 ساعت)، ≈0.5٪ اشباع شده ابعاد در داخل بدن کمی تغییر می کند. اجازه دادن به آن اشتعال پذیری UL 94 V-0 در 1.5 میلی متر، دود کم مفید در داخل هواپیما و ریل مقاومت شیمیایی نامحلول در حلال های رایج فقط توسط اسید سولفوریک غلیظ مورد حمله قرار می گیرد حداکثر دمای سرویس مداوم معمولی (°C) پلی آمید (PI) 300 PTFE 260 PEEK 250 PPS 220 PCTFE 120 مقادیر تقریبی از داده های پلیمری منتشر شده؛ محدودیت های واقعی به بار، متوسط و ضخامت دیوار بستگی دارد. این ارقام را به عنوان یک طبقه به جای سقف بخوانید. درجه 30 درصد پر از شیشه مدول را افزایش می دهد و انبساط حرارتی را کاهش می دهد. درجه پر از کربن مقاومت در برابر سایش و هدایت الکتریکی را اضافه می کند. افزودن سولفات باریم زمانی که پزشک نیاز به مشاهده آن تحت فلوروسکوپی داشته باشد، PEEK را شفاف می کند. PEEK در مقابل PTFE، پلی آمید و PPS مقایسه گسترده نمرات تکمیل نشده؛ هر خانواده انواع مختلفی دارد. اموال PEEK PTFE Polyimide PPS استفاده مداوم (درجه سانتیگراد) ≈250 ≈260 ≈300 ≈220 استحکام کششی (MPa) 90-100 20-30 90-110 75-85 مقاومت در برابر سایش عالی بیچاره خوب خوب ذوب قابل پردازش بله دشوار است خیر بله حاوی فلوئور خیر بله خیر خیر هزینه مواد نسبی بالا متوسط بالا متوسط هنگامی که اصطکاک و بی اثری غالب است و بار مکانیکی سبک است، PTFE را انتخاب کنید. جریان سرد آن تحت فشار حالت شکست معمول است. زمانی که دما از حدی که PEEK می تواند نگه دارد و قطعه نازک است، مانند لایه تقویت کننده کاتتر، پلی آمید را انتخاب کنید، اما به یاد داشته باشید که قابل پردازش نیست. زمانی که هزینه تصمیم گیری می شود و قرار گرفتن در معرض مواد شیمیایی در حد متوسط باقی می ماند، PPS را انتخاب کنید. زمانی که یک جزء باید بار ساختاری را تحمل کند، از استریل مکرر جان سالم به در ببرد و همزمان رادیولوسنت باقی بماند، PEEK را انتخاب کنید. از رزین تا قطعه تمام شده PEEK رطوبت کافی را جذب می کند که باید قبل از ذوب شدن خشک شود، معمولاً در دمای 150 درجه سانتیگراد به مدت سه ساعت یا بیشتر در خشک کن خشک کن. سپس پردازش مذاب بین 350 تا 400 درجه سانتیگراد با دمای قالب یا قالب در حدود 170 تا 200 درجه سانتیگراد انجام میشود، و بازپخت بالای انتقال شیشهای، بلورینگی را ایجاد میکند که خواصی را که شما مشخص کردهاید ارائه میدهد. از آنیل بگذرید و قسمتی به نظر می رسد که درست به نظر می رسد و عملکردی کمتر از حد انتظار دارد. چهار مسیر بیشتر تولید را پوشش می دهند: اکستروژن در میله، فیلم و لوله. قالب گیری تزریقی هندسه های پیچیده؛ قالب گیری فشاری اسلب های بزرگ؛ و ماشینکاری از اشکال استوک. لولههای پزشکی معمولاً از اکستروژن یا ماشینکاری به دست میآیند و مکالمه تحمل زودهنگام مهم است - نقشههای پزشکی معمولاً تلورانسهای قطر داخلی را در محدوده ۰.۰۲ ± تا ۰.۰۵ ± میلیمتر نشان میدهند، که قابل دستیابی است اما باید با روش مناسب بررسی شود. بالا-Precision PEEK Tubing for Medical Applications لوله PEEK دقیق با قطر داخلی 0.10 تا 23.00 میلی متر و تحمل OD محکم برای اندازه های کوچک، مناسب برای کاتتر و اجزای آندوسکوپی. مشاهده محصول → لوله انقباض حرارتی یک ابزار جداگانه اما مرتبط است: یک غلاف PEEK یا FEP در طول جریان مجدد روی شفت کاتتر منقبض می شود و لایه ها را بدون افزودن دیواره خارجی دائمی به هم فشرده می کند. PEEK Heat Shrink Tubing برای قطعات حساس غلاف PEEK انقباض حرارتی با نسبت 1.3/1.4 و دمای بازیابی 170-190 درجه سانتی گراد، مناسب برای محافظت از اجزای حساس و اتصالات حیاتی در مجموعه های پزشکی. مشاهده محصول → جایی که PEEK قیمت خود را در دستگاه های پزشکی به دست می آورد سه ویژگی اکثر موارد پزشکی را حمل می کنند. اول، رادیولوسنسی: یک جزء PEEK پر نشده در اشعه ایکس نامرئی است و مصنوعات MRI بسیار کمتری نسبت به تیتانیوم تولید می کند، بنابراین تصویربرداری از اطراف آن تمیز باقی می ماند. دوم، مدول: در تقریباً 3.6 گیگا پاسکال، PEEK بسیار نزدیکتر از آلیاژهای فلزی به استخوان قشر مغز است، که محافظ استرس در دستگاههای ستون فقرات و تروما را کاهش میدهد. سوم، پایداری استریلسازی: PEEK چرخههای گاما، اتیلن اکسید و بخار را بدون زردی یا شکنندگی که بر پلیمرهای ارزانتر تأثیر میگذارد، تحمل میکند. در کار کاتتر، PEEK به عنوان بخش های شفت با سفتی بالا، آسترهای بافته شده و جایگزین های هیپوتیوب که در آن عایق الکتریکی یا حرارتی مورد نیاز است ظاهر می شود. اگر می خواهید نگاه عمیق تری به نحوه رفتار مواد به شکل لوله داشته باشید، این مرور کلی از لوله PEEK ضخامت دیوار، صافی و عمل تحمل را پوشش می دهد. ماشینآلات PEEK همچنین در توسعه دستگاهها خدمت میکند: ایمپلنتهای آزمایشی، وسایل استریلسازی، دستههای ابزار و دکلهای آزمایشی که نباید چیزی را که نگه میدارند خراشیده یا آلوده کنند. قطعات PEEK با ماشینکاری دقیق برای دستگاه های پزشکی قطعات PEEK ماشینکاری شده دقیق برای ایمپلنت های آزمایشی، وسایل استریلیزاسیون، دسته ابزار و اجزای دستگاه پزشکی، با سختی بالا، مقاومت در برابر خوردگی و زیست سازگاری. مشاهده محصول → هزینه، زمان تحویل و ریسک جایگزینی ترکیب PEEK معمولاً به ازای هر کیلوگرم یک مرتبه بیشتر از POM، PBT یا نایلون هزینه دارد، و قطعات با درجه ایمپلنت با قابلیت ردیابی کامل دوباره بالاتر از آن قرار می گیرند. قیمت به ندرت عامل تعیین کننده برای یک جزء کوچک است، اما در یک مسکن بزرگ غالب است. دو پیامد عملی به دنبال دارد. ضخامت دیوار مورد نیاز خود را به جای ضخامتی که از یک قطعه فلزی به ارث برده اید طراحی کنید. و اطمینان حاصل کنید که درجه به شکلی که شما نیاز دارید قبل از انجماد طراحی موجود است، زیرا نمرات تخصصی معمولاً زمان تحویل طولانیتر و حداقل مقادیر بالاتری نسبت به ذخایر طبیعی پر نشده دارند. خطر بی سر و صدا جایگزینی است. PEEK شبیه به چندین پلیمر بژ ارزانتر است و عرضهکنندهها در هنگام افزایش تقاضا، درجهای تایید نشده ارسال میکنند. ردیابی پذیری لات، گواهی آنالیز در برابر درجه دقیق و تایید منبع رزین را بخواهید. پنج بررسی قبل از اینکه PEEK بر روی یک نقشه بکشد دمای سرویس واقعی، از جمله سفرهای کوتاه را به جای نقل قول از رقم 250 درجه سانتی گراد، تأیید کنید. تصمیم بگیرید که آیا قطعه نیاز به بازپخت دارد و چه کسی مسئول آن است. لیست هر ماده شیمیایی که قطعه با آن تماس خواهد گرفت. PEEK مقاوم در برابر طیف گسترده است اما جهانی نیست. روش بازرسی را در کنار تلورانس، به خصوص برای قطر داخلی لوله بیان کنید. درجه را با برنامه مطابقت دهید: درجه های صنعتی، پزشکی و ایمپلنت قابل تعویض نیستند. درباره Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. ظرفیت اکستروژن، قالب گیری تزریقی و ماشینکاری PEEK ما در کنار هم قرار دارد خدمات OEM و ODM برای سازندگان دستگاه که به جای کاتالوگ به شریک تولیدی نیاز دارند. PEEK: سوالات متداول Q1. پلاستیک PEEK برای چه مواردی استفاده می شود؟ مهر و موم ها، یاتاقان ها، اجزای پمپ و شیر، براکت های هوافضا، قطعات نیمه هادی، قفس های ستون فقرات، چارچوب های دندانی و لوله های کاتتر - هر جایی که گرما، سایش یا قرار گرفتن در معرض مواد شیمیایی، پلاستیک های مهندسی معمولی را رد کند. Q2. PEEK چه دمایی را می تواند تحمل کند؟ حدود 250 درجه سانتیگراد به طور مداوم در هوا برای گریدهای پر نشده، با نقطه ذوب نزدیک به 343 درجه سانتیگراد. گشت و گذارهای کوتاه بالاتر از حد پیوسته امکان پذیر است، اما نیاز به اعتبارسنجی ویژه برنامه دارد. Q3. آیا PEEK از فلز قوی تر است؟ نه به صورت مطلق - استحکام کششی 100 مگاپاسکال بسیار کمتر از فولاد ضد زنگ است. اما در هر واحد وزن PEEK با آلومینیوم رقابت می کند و هرگز خورده نمی شود یا جوش نمی خورد. Q4. آیا PEEK یک PFAS است یا یک فلوروپلیمر؟ خیر. PEEK حاوی فلوئور نیست، بنابراین خارج از بحث محدودیت فلوئوروپلیمر و PFAS است. این دلیل اصلی تغییر برخی تیم ها از PTFE است. Q5. آیا PEEK زیست سازگار و درجه پزشکی است؟ گریدهای پزشکی و ایمپلنتی PEEK در دسترس هستند و معمولاً طبق ISO 10993 و USP کلاس VI آزمایش می شوند. نمرات صنعتی هرگز نباید جایگزین آنها شود. Q6. هزینه PEEK چقدر است؟ قیمتهای مرکب معمولاً مرتبهای بالاتر از پلاستیکهای مهندسی کالا هستند و گریدهای ایمپلنت دوباره هزینه بیشتری دارند. تلورانس های محدود و حجم های کوچک قیمت قطعه را بیشتر افزایش می دهد. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
04Nov-2026PEEK چیست؟ ویژگی های کلیدی، نمرات، و کاربردهای پزشکی توضیح داده شده است
-
20Oct-2026CDMO ساخت کاتتر قابل هدایت: کنترل شفت، نوک و مونتاژیک کاتتر قابل هدایت می تواند آزمایش انحراف نیمکت را پشت سر بگذارد و همچنان در یک رگ پر پیچ و خم احساس مبهم داشته باشد. علت معمول تنها دسته نیست. این تغییرات انباشته در سراسر شفت، تقویت، اتصال نوک، مسیر سیم کشش و روش بازرسی است. نتیجه عملی: یک CDMO تولید کننده کاتتر هدایت پذیر را انتخاب کنید که دارای آن واسط ها تحت یک سیستم کیفیت باشد، به جای اینکه چهار تامین کننده را هماهنگ کند و امیدوار باشد که انباشته در محدوده تحمل باقی بماند. آنچه که CDMO تولید کاتتر قابل هدایت واقعاً کنترل می کند در برنامه های کاتتر قابل هدایت، CDMO فروشنده لوله با نیمکت مونتاژ نیست. باید انتقال طراحی، اکستروژن، تقویت، جریان مجدد، شکل دهی نوک، ادغام دسته، توسعه روش تست، اعتبارسنجی فرآیند و تولید سریال را داشته باشد. این محدوده اهمیت دارد زیرا انحراف یک خروجی در سطح سیستم است. تغییر در روانکاری آستر، کشش قیطان یا چسبندگی میتواند منحنی حرکت نیرو را به اندازهای حرکت دهد که دسته دیگر با انتظارات پزشک مطابقت نداشته باشد. جدول زیر یک چک لیست مفید در طول صلاحیت تامین کننده است. از هر کاندیدا بخواهید مشخص کند که کدام مراحل داخلی هستند، کدام یک قرارداد فرعی هستند و چگونه پارامترهای فرآیند حیاتی در انتقال کنترل می شوند. جدول 1. رابط های فرآیندی که در آن عملکرد کاتتر قابل هدایت برنده یا از دست می رود. مرحله فرآیند حالت شکست رایج آنچه CDMO باید کنترل کند اکستروژن رانش ID/OD، بیضی شکل، باند لاینر ضعیف دمای ذوب، سرعت کشش، سنجش لیزری، SPC و قابلیت ردیابی مقدار زیادی تقویت تنوع گام قیطان، شکاف سیم پیچ، ختم شل کشش سیم، پوشش، زمین، لنگر انتهایی و بازرسی در حین فرآیند جریان مجدد و پیوند نازک شدن ژاکت، فتیله چسب، باند ضعیف نوک مشخصات حرارتی، پشتیبانی سنبه، کنترل درمان و تست لایه برداری سیم را دسته و بکشید برگشت، اصطکاک بالا، پیچ خوردگی سیم شعاع مسیریابی، پیش تنیدگی، روانکاری، توقف سفر و تست مونتاژ کامل بازرسی آزاد بررسی بصری را پشت سر می گذارد اما در استفاده ضعیف احساس می شود زاویه انحراف، پسماند حرکتی نیرو، پاسخ گشتاور، نشت و تست ذرات یک سوال قوی تر این نیست که "آیا می توانید این کاتتر را بسازید؟" اما "نقشه فرآیند، ویژگی های حیاتی به کیفیت و روش آزمایشی را که برای اثبات تکرارپذیری انحراف استفاده خواهید کرد، به من نشان دهید." CDMO که میتواند با دادهها، وسایل و قابلیت ردیابی پاسخ دهد، معمولاً برای انتقال طراحی آمادهتر از CDMO است که با کاتالوگ پاسخ میدهد. طراحی برای قابلیت ساخت با شفت شروع می شود، نه با دسته کاتتر قابل هدایت یک مسیر نیرو است: دسته، سیم کششی، حلقه لنگر، سیم پیچ یا قیطان فشاری، آستر، ژاکت و نوک. سیم کشش به تنهایی عمل نمی کند. ساختار دیستال را منقبض می کند و شفت را فشرده می کند. اگر آستر دارای اصطکاک ناسازگار باشد یا ژاکت خزش کند، دسته می تواند در حالی که نوک آن عقب می افتد احساس سفت شدن داشته باشد. این حرکت از دست رفته اغلب به گردن دسته متهم می شود، اما علت اصلی در بالادست است. طراحی شفت باید قبل از برش ابزار بررسی شود. CDMO باید ضخامت دیوار، زاویه قیطان، شکاف سیم پیچ، جفت جریان مجدد، طول زمین پیوند و شعاع مسیریابی سیم کشی را به عنوان یک پنجره کنترل شده، نه یک اسمی واحد، تعریف کند. در اینجا نیز انتخاب مواد عملی می شود. روکشهای پلیآمید و PTFE، ژاکتهای PEEK، PEBA، TPU و فلوروپلیمر، هر کدام تعادل متفاوتی از سفتی، روانکاری، چسبندگی و سازگاری با استریلسازی را به ارمغان میآورند. ساخت محور فرمان پذیر (شماتیک) ژاکت بیرونی قیطان یا کلاف آستر کم اصطکاک لومن سیم کشی ناحیه باند نوک نه به مقیاس؛ فقط برای بحث طراحی و بررسی یک بررسی مفید DFM طراحی را در برابر فرآیند آزمایش می کند. آیا می توان قیطان را بدون توده خاتمه داد؟ آیا می توان اتصال نوک را بدون برش قطعه بررسی کرد؟ آیا می توان لومن pull-wire را شستشو داد و نشت آن را آزمایش کرد؟ اگر پاسخ منفی است، طراحی برای انتقال تولید آماده نیست، صرف نظر از اینکه نمونه اولیه چقدر خوب منحرف می شود. اکستروژن و تقویت پنجره انحراف را تنظیم کنید اکستروژن قطر داخلی و خارجی، متمرکز بودن دیوار و پیوند آستری را که بقیه سازه به ارث می برند، ایجاد می کند. سپس تقویت کننده تصمیم می گیرد که شفت چگونه گشتاور و فشرده سازی را حمل کند. زاویه قیطان، تعداد سیم، شکاف سیم پیچ و پوشش جزییات آرایشی نیستند. یک نوار سفت تر ممکن است پاسخ گشتاور را بهبود بخشد اما دامنه نوک را کاهش دهد. یک سیم پیچ نرم تر ممکن است صاف به نظر برسد اما قابلیت فشار را از دست بدهد. پاسخ درست به آناتومی، مسیر دسترسی و مکانیسم دسته بستگی دارد. مشخصات شرکت LINSTANT 15 خط اکستروژن وارداتی، 8 خط اکستروژن PEEK و نزدیک به 100 دستگاه بافندگی، فنر و پوشش را فهرست می کند. این دارایی ها زمانی اهمیت دارند که یک برنامه به کواکستروژن، شفت های چند لومنی، تقویت بافته یا سیم پیچی و عملیات سطح در یک زنجیره تامین نیاز دارد. آنها همچنین زمانبندی تکرارهای مهندسی اولیه را آسانتر میکنند، زیرا شفت، تقویتکننده و مراحل پوشش لازم نیست برای هر ساختمان بین فروشندگان جداگانه حرکت کنند. لوله تقویت شده با بافته برای شفت کاتتر نوار فلزی یا الیافی تعبیه شده بین لایهها از فشار ترکیدگی، قدرت ستون و انتقال گشتاور پشتیبانی میکند و آن را برای شفتهای کاتتر تقویتشده و سازههای غلاف قابل هدایت مناسب میسازد. مشاهده محصول → غلاف هدایت پذیر برای انحراف دیستال قابل تنظیم تقویت شفت بافته شده را با نوک دیستال قابل تنظیم، نوک گرد و آستر PTFE جفت می کند. مناسب برای دسترسی الکتروفیزیولوژی، عروقی و اورولوژی که انحراف دقیق اهمیت دارد. مشاهده محصول → برای غلاف های قابل هدایت و کاتترهای قابل انحراف، شفت تقویت شده و نوک قابل انعطاف باید با هم توسعه داده شوند. عرضهکنندهای که میتواند بافته، سیم پیچ و جریان مجدد را در یک پنجره فرآیند تنظیم کند، برای ثابت نگه داشتن نیروی انحراف از لات به لات، بهتر است. پیوند نکته، جریان مجدد و یکپارچه سازی دسته: جایی که حرکت گم شده ظاهر می شود نوک دیستال بیشترین بازرسی کاتتر قابل هدایت است و اغلب کمترین بخشش را دارد. Reflow می تواند ژاکت را در یک زمین باند نازک کند. چسب می تواند در لومن نفوذ کند. یک حلقه کششی می تواند تحت بار چرخه ای حرکت کند. هر شماره ممکن است یک بررسی بصری داشته باشد و در عین حال منحنی حرکت نیرو را تغییر دهد. CDMO باید پروفیل های حرارتی، پشتیبانی سنبه، پخت چسب و بازرسی خط پیوند را به عنوان فرآیندهای معتبر کنترل کند. یکپارچه سازی دسته، مجموعه دیگری از متغیرها را معرفی می کند: کشش سیم، شعاع مسیریابی، روغن کاری، توقف سفر و کاهش فشار. دستهای که روی نیمکت صاف به نظر میرسد میتواند پس از استریلسازی یا حمل، در صورتی که مسیر سیم محدود نباشد، دچار واکنش شدید شود. بنابراین تیم سازنده باید مونتاژ کامل را آزمایش کند، نه فقط شفت را. زاویه انحراف در مقابل حرکت دسته، هیسترزیس، استحکام پوسته شدن باند نوک، نشتی، ترکیدگی و تمیزی ذرات متعلق به همان طرح رهاسازی هستند. میکرو کاتتر برای دسترسی عروق کوچک و عصبی کاتتر تقویت شده کوچک با تغییر سختی و قطر قابل تنظیم و نوک گرد. مربوط به سیستم عامل های عصبی و عروقی و عروق کرونر که در آن احساس و دقت دیستال اهمیت دارد. مشاهده محصول → برای پلتفرم های مبتنی بر میکروکاتتر، پشته تحمل حتی کمتر بخشنده می شود. تغییرات کوچک در اصطکاک لاینر یا ضخامت باند نوک می تواند بر احساس در انتهای دیستال غالب باشد. به همین دلیل است که CDMO با تجربه میکروکاتتر داخلی در طول بررسی طراحی مفید است، نه تنها در تولید سریال. کنترلهای کیفیت ویژه دستگاههای قابل هدایت گواهی عمومی ISO 13485:2016 لازم است اما کافی نیست. مسیر حسابرسی باید ورودی های طراحی را به کنترل های فرآیند و آزمایش های آزادسازی متصل کند. برای کاتترهای قابل هدایت، این به معنای اندازهگیری ویژگیهایی است که بر کنترل تأثیر میگذارند: محدوده انحراف، هیسترزیس حرکت نیرو، پاسخ گشتاور، شعاع پیچ خوردگی، استحکام باند نوک، نشت و تمیزی ذرات. شواهد مفید عبارتند از: گیج R&R برای وسایل انحراف، نه فقط گواهی کالیبراسیون. IQ/OQ/PQ برای جریان مجدد، اتصال، پوشش و مونتاژ دسته. قابلیت ردیابی لات از قطعه پلیمری تا مونتاژ فرعی نهایی. کنترل تغییری که وقتی آستر، قیطان یا چسب تغییر میکند، باعث اعتبار مجدد میشود. سوابق انحراف و CAPA که نشان می دهد چگونه رانش مهار شده است. بازرسی نهایی را که فقط ظاهر و یک زاویه انحراف را بررسی می کند، قبول نکنید. یک کاتتر قابل هدایت می تواند آن آزمایش را پشت سر بگذارد و بازخورد لمسی ضعیفی داشته باشد. روش رهاسازی باید مسیر نیرو را ثبت کند، زیرا این همان چیزی است که پزشک احساس می کند. مقیاس بندی از ساختمان های بالینی به حجم تجاری افزایش مقیاس وابستگی پنهان به اپراتورها، وسایل و تنظیمات غیررسمی را آشکار می کند. فرآیندی که به احساس تکنسین برای پخت چسب یا کشش قیطان متکی است، برای حجم تجاری آماده نیست. CDMO باید پنجره فرآیند را منجمد کند، وسایل را واجد شرایط کند، محدودیتهای SPC را تعیین کند و نحوه رسیدگی به انحرافات را قبل از اولین لات تجاری تعریف کند. ادعای ظرفیت تنها زمانی مفید است که به محصول متصل شود. LINSTANT یک اتاق تمیز GMP به مساحت نزدیک به 20000 متر مربع، 15 خط اکستروژن وارداتی، 8 خط اکستروژن PEEK، 2 خط قالب گیری تزریقی، نزدیک به 100 دستگاه قیطان، فنر و پوشش و 40 مجموعه جوشکاری و شکل دهی را گزارش می دهد. نمودار زیر آن منابع تجهیزات گزارش شده را خلاصه می کند. منابع پردازش LINSTANT (داده های شرکت) تعداد تجهیزات در مشخصات شرکت گزارش شده است خطوط اکستروژن وارداتی 15 خطوط اکستروژن PEEK 8 بافندگی / فنر / پوشش ≈100 مجموعه های جوشکاری / شکل دهی 40 شکل بافت / فنر / پوشش تقریبی است. سایر شمارش ها همانطور که گزارش شده است. سوال عملی این است که چگونه آن دارایی ها برای یک کاتتر قابل هدایت خاص واجد شرایط هستند. مطالعه قابلیت فرآیند، لیست وسایل، طرح سازگاری استریلیزاسیون و طرح احتمالی برای یک شکست تک نقطه ای را بخواهید. این پیش بینی بهتری برای عملکرد پرتاب نسبت به عدد ظرفیت سرفصل است. جایی که LINSTANT در برنامه کاتتر قابل هدایت قرار می گیرد Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. این موقعیت برای ساخت کاتتر قابل هدایت مرتبط است زیرا کار بین تامین قطعات و مونتاژ دستگاه نهایی قرار می گیرد. مدل OEM/ODM LINSTANT اکستروژن، تقویت، پردازش ثانویه و زیرمجموعه کاتتر را با کنترلهای اتاق تمیز ISO 13485:2016 و GMP پوشش میدهد. تیم هایی که برای شرکت در انتقال طراحی به CDMO نیاز دارند، می توانند آن را بررسی کنند صفحه توسعه کاتتر OEM/ODM قبل از اولین بررسی فنی سوالات متداول: ساخت کاتتر قابل هدایت و انتخاب CDMO Q1. CDMO تولید کاتتر هدایت پذیر چه کار می کند؟ انتقال طراحی، اکستروژن، تقویت، اتصال نوک، یکپارچه سازی دسته، اعتبارسنجی و تولید سریال را تحت یک سیستم کیفیت مدیریت می کند، نه اینکه فقط لوله را تامین کند. Q2. کاتتر هدایت پذیر چه تفاوتی با کاتتر هدایت کننده دارد؟ یک کاتتر هدایت کننده یک مجرای پایدار فراهم می کند. یک کاتتر قابل هدایت یک سیم کششی یا نوک قابل انعطاف اضافه می کند تا پزشک بتواند به طور فعال انتهای دیستال را شکل دهد. برخی از پلتفرم ها هر دو عملکرد را ترکیب می کنند. Q3. چه موادی در محورهای کاتتر قابل انحراف استفاده می شود؟ انتخاب های متداول شامل آسترهای پلی آمید یا PTFE، تقویت بافته یا سیم پیچ از جنس استنلس استیل و ژاکت های PEEK، PEBA، TPU یا فلوروپلیمر است. انتخاب بستگی به سفتی، روانی، چسبندگی و استریل شدن دارد. Q4. چگونه انحراف نوک و خستگی سیم کشی را تأیید می کنید؟ وسایلی بسازید که زاویه انحراف را در مقابل حرکت دسته، هیسترزیس و بار سیم کشی چرخه ای اندازه گیری می کند. روش را با ورودیهای طراحی، با گیج R&R و اعتبارسنجی فرآیند تحت ISO 13485 گره بزنید. Q5. آیا یک CDMO می تواند از ساخت های بالینی کم حجم و افزایش مقیاس پشتیبانی کند؟ بله، اگر همان پنجره فرآیند از لات های آزمایشی تا تجاری استفاده شود. بپرسید که چگونه فیکسچرها، اپراتورها، SPC و کنترل تغییر بین فازها مدیریت می شوند. Q6. قبل از انتقال طرح کاتتر قابل هدایت چه باید بپرسم؟ نقشه فرآیند، ویژگیهای حیاتی به کیفیت، اعتبار باند و جریان مجدد، مالکیت روش آزمایش، قابلیت ردیابی و طرح کنترل تغییر برای آسترها، قیطانها و چسبها را بخواهید. اگر یک کاتتر قابل هدایت تولید کننده CDMO را با یک غلاف قابل انعطاف، میکروکاتتر یا پلت فرم هدایت مقایسه می کنید، به جای بروشور، از نقشه فرآیند شروع کنید. تیم مهندسی LINSTANT می تواند ساختار شفت، تقویت، اتصال نوک و طرح بازرسی را در برابر ورودی های طراحی شما بررسی کند. برای بحث در مورد برنامه کاتتر قابل هدایت با LINSTANT تماس بگیرید. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026راهنمای لوله های HPLC: نحوه انتخاب قطر داخلی، مواد، اتصالات و کیفیت برشیک روش معمول دقایقی پس از اینکه یک مهندس سرویس یک خط انتقال 0.005 را با طول 0.017 لوله ای که اتفاقاً در کیف خود داشت، شروع به تقسیم اوج کرد. ستون، فاز متحرک و گرادیان دست نخورده بودند. تقریباً 40 میکرولیتر حجم اضافی بین انژکتور و سر ستون برای از بین بردن جداسازی کافی بود. این نسخه کوتاه چیزی است که برای لوله های HPLC اهمیت دارد: قطر داخلی، کیفیت برش و آرایش مناسب نتیجه را بسیار بیشتر از نام روی سیم پیچ تعیین می کند. ماده تصمیم میگیرد که آیا آنالیتهای شما اصلاً در تماس با مسیر جریان زنده میمانند یا خیر. بخشهای زیر نحوه انتخاب هر متغیر، حالتهای رایج خرابی و نحوه تعیین لوله پلیمری برای مجموعههای سیال و دستگاههای پزشکی را پوشش میدهد. کاری که لوله HPLC در داخل مسیر جریان انجام می دهد لوله گذاری در کروماتوگرافی مایع سه کار را همزمان انجام می دهد. این شامل فشار سیستم است، حجم اضافی ستون را کم نگه می دارد و نباید جذب، کاتالیز یا شسته شدن به جریان عبوری از آن شود. اتصالی که از نظر شیمیایی کامل باشد اما از نظر فیزیکی بسیار گسترده باشد، قله ها را گسترش می دهد. اتصالی که باریک و بی اثر است اما به شدت قطع شده است در فشار نشت می کند. راهنماهای انتخاب فروشنده اعداد را در مورد دو الزام اول قرار می دهند. برای ستونهای باریک با راندمان بالا، لوله ID 0.12 میلیمتری (حدود 0.005 اینچ) توصیه استاندارد است، در حالی که ستونهای 4.6 میلیمتری معمولی 0.17 میلیمتر (0.007 اینچ) ID را تحمل میکنند. هر چیزی گسترده تر، حجم مخلوط را اضافه می کند که ستون نمی تواند آن را بازگرداند. پمپ انژکتور ستون آشکارساز دویدن های کوتاهتر با شناسه کوچکتر، اوج را واضح نگه می دارد هر بخش مویرگی بین انژکتور و ستون قبل از رسیدن نمونه به فاز ثابت، حجم میافزاید. محاسبات نابخشودنی است. خط ID 0.020 حدود 203 میکرولیتر در متر را در خود جای می دهد، در حالی که 0.005 در ID دارای 12.7 میکرولیتر در متر است. بنابراین، ده سانتیمتر خط پهن، تقریباً 20 میکرولیتر اضافه میکند، که حدود 1.2 درصد از حجم خالی 1.6 میلیلیتری یک ستون 150×4.6 میلیمتری پر از ذرات 5 میکرومتری است. همان 20 میکرولیتر را روی یک ستون 150×2.1 میلیمتری قرار دهید و به 6 درصد حجم خالی میرسد، که برای کاهش وضوح وضوح در قلههای زود شستشو کافی است. قطر داخلی: متغیری که قله های شما را جابجا می کند ID کوچکتر به معنای پراکندگی کمتر اما فشار برگشتی بیشتر است و مجازات شدید است زیرا افت فشار با قدرت چهارم شعاع داخلی مقیاس می شود. نصف کردن ID افت فشار را برای جریان و طول یکسان در شانزده ضرب می کند. دو نمودار زیر هر دو طرف این مبادله را برای اندازه های اتصال معمولی نشان می دهد. افت فشار در هر متر لوله (آب، 1 میلی لیتر در دقیقه، 25 درجه سانتیگراد) 0.005 اینچ (127 میکرومتر) 337 psi 0.007 اینچ (178 میکرومتر) 88 psi 0.010 اینچ (254 میکرومتر) 21 psi 0.020 اینچ (508 میکرومتر) 1.3 psi 0.030 اینچ (762 میکرومتر) 0.26 psi میله ها از مقیاس لگاریتمی استفاده می کنند زیرا مقادیر بیش از سه مرتبه بزرگی را در بر می گیرند. ارقام از رابطه Hagen-Poiseuille برای آب در دمای 25 درجه سانتیگراد محاسبه می شوند. فازهای متحرک واقعی با ویسکوزیته بالاتر هر مقدار را به طور متناسب افزایش می دهند. حجم داخلی یک لوله، بر اساس قطر داخلی حجم (µL) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 طول لوله (متر) حجم به صورت خطی با طول اما با مربع قطر داخلی رشد می کند. 0.005 در ID: 12.7 µL/m 0.010 در ID: 50.7 µL/m 0.020 در ID: 202.7 µL/m مطابقت شناسه با قالب ستون: 0.005 تا 0.007 اینچ برای ستونهای 4.6 میلیمتری و 0.005 در یا باریکتر برای قالبهای 2.1 میلیمتری و کوچکتر. هر اجرا را تا جایی که چیدمان ابزار اجازه می دهد کوتاه نگه دارید، زیرا حجم و فشار هر دو مقیاس را با طول کاهش می دهند. در صورت امکان از یک شناسه از انتها به انتها استفاده کنید. یک بخش گسترده در کنار یک باریک به عنوان یک اتاق اختلاط عمل می کند. به یاد داشته باشید که افت فشار با ویسکوزیته فاز متحرک افزایش مییابد، بنابراین ستونهای سرد یا اصلاحکنندههای ویسکوز زودتر به حد پمپ میرسند. مواد: هر گزینه چه چیزی را رها می کند هیچ ماده لوله ای در هر محوری برنده نمی شود. فولاد ضد زنگ پیش فرض است زیرا فشار را نگه می دارد و تقریباً هر حلالی را تحمل می کند، اما می تواند آنالیت های حساس به فلز را جذب یا کاتالیز کند. لوله پلیمری این مشکل را حل می کند اما مقداری فضای فشار را از بین می برد و فلوروپلیمرها چالش های خزشی و آب بندی را ایجاد می کنند که کاربران فولاد هرگز به آن فکر نمی کنند. محدوده کاری مقادیر معمولی هستند. برای شناسه دقیق، ضخامت دیواره و دما، سازگاری فشار و حلال را با تامین کننده لوله تایید کنید. مواد لوله نقش معمولی فشار کاری هشدارهای عملی فولاد ضد زنگ 316 اتصالات تحلیلی استاندارد و UHPLC به طور معمول در صدها تا هزاران نوار بالا با فرول های همسان استفاده می شود آنالیت های حساس به فلز ممکن است جذب یا واکنش دهند. یک فرول ناهماهنگ باعث نشتی یا حجم مرده می شود PEEK مسیرهای جریان زیست سازگار بدون فلز به طور معمول چند صد بار، با افزایش دما و ID کاهش می یابد محدودیت های سازگاری حلال با برخی از حلال های کلردار و DMSO. سقف پایین تر از فولاد PTFE و FEP انتقال فشار کم و سرویس خورنده فقط فشار کم، بسیار زیر 30 بار در اکثر تنظیمات خزش تحت بار پایدار؛ انتهای آن باید به صورت مربع بریده شود تا مهر و موم شود سیلیس ذوب شده با پوشش پلی آمید اتصالات با راندمان بالا و پراکندگی کم فشار بالا زمانی که انتهای آن به درستی آماده شود شکننده؛ پوشش آسیب دیده یا بریده شدن انتهای آن باعث شکستگی می شود رتبه بندی فشار بی اثری شیمیایی انعطاف پذیری برش و فلنج زدن شفافیت استحکام نسبی سه ماده رایج مسیر جریان، بر اساس معیارهایی که استحکام روش روزمره را تعیین میکنند. فولاد ضد زنگ 316 PEEK PTFE / FEP انتخاب بین دو اسب کاری پلیمری آنقدر رایج است که سزاوار مقایسه خودش باشد. ما یک تفکیک به زبان ساده نگه می داریم PTFE در مقابل لوله PEEK برای تیم هایی که هنوز در حال تصمیم گیری هستند. پاسخ کوتاه این است که PEEK هر جا که فشار و پایداری ابعاد مهم باشد برنده است و PTFE هر جا که مقاومت شیمیایی و هزینه کم در هر متر اهمیت بیشتری داشته باشد برنده است. اتصالات، فرول ها و کیفیت برش سازندگان اتصالات اکثر شکایات لوله های HPLC را به دو دلیل اصلی کاهش می دهند: نشتی و حجم مرده. هر دو معمولاً به یک مکان بازمیگردند، یک فرول که در نوک لوله مهر و موم نمیشود یا انتهایی که نسبت به محور مربع نیست. به جای تیغه یا برش های جانبی، برش را با یک لوله برش هدفمند انجام دهید. انتهای زاویه دار یا سوراخ شده آب بندی نمی شود و هیچ مقدار گشتاوری آن را ثابت نمی کند. فرول را روی اولین اتصال قرار دهید و جفت مهره و پیچ را کنار هم نگه دارید. یک فرول که مجدداً در یک پورت دیگر استفاده می شود، منبع قابل اعتمادی برای نشت گریه است. روال سفت کردن کارخانه سازنده را دنبال کنید. مهره های پلیمری در صورت سفت شدن بیش از حد به طور دائم تغییر شکل می دهند و فرول های فولادی که فقط با دست محکم می شوند تحت فشار می لغزند. به نشیمنگاه فرول برای حجم مرده دقت کنید: اگر لوله قبل از درگیر شدن فرول پایین بیاید، شکاف باقیمانده به محفظه اختلاط درست در جلوی ستون تبدیل میشود. قبل از اینکه یک روش واقعی را برای اتصال جدید متعهد کنید، فشار را با یک مویرگی محدود در محل ستون آزمایش کنید. تعیین لوله پلیمری برای مجموعه های سیال و پزشکی مواد مورد استفاده در مسیرهای جریان HPLC، PEEK، PTFE، FEP، PFA و پلیآمید، همان خانوادههای پلیمری هستند که سازندگان تجهیزات پزشکی برای شفتهای کاتتر، لاینرها و غلافهای تقویتشده مشخص میکنند. این همپوشانی تصادفی نیست: هر دو برنامه به تحمل ابعاد محدود، انتهای برش تمیز و سازگاری دسته به دسته پاداش می دهند. Ningbo LINSTANT Polymer Materials Co., Ltd. دقیقاً همان مواد را اکسترود می کند. کاتالوگ لولههای ما لولههای PEEK، لولههای پلیآمید، PTFE و سایر اکستروژنهای فلوئوروپلیمر، ساختارهای چندلایه و چندلومن، و شفتهای تقویتشده یا بافتهشده را با عملیاتهای ثانویه مانند برش، نوک کردن و کوچکشدن حرارتی که در یک جریان کاری موجود هستند، پوشش میدهد. الزامات تلورانس معمولی در شناسه و ضخامت دیواره به جای فرض شده در مرحله نقل قول مورد بحث قرار می گیرد، زیرا تغییرات 0.02 میلی متری در یک مویرگی 0.5 میلی متری بیشتر از یک خط تخلیه 12 میلی متری اهمیت دارد. لوله PEEK برای کاربردهای پزشکی و هوافضا در دمای بالا لوله PEEK تحمل سختی، پایداری در دمای بالا و زیست سازگاری را برای کاربردهای قلبی عروقی، ستون فقرات و دیگر کاربردهای پزشکی ارائه می دهد. مشاهده محصول → لوله اکستروژن PTFE برای کاتترها و سیستم های تحویل لوله اکستروژن PTFE روانکاری، مقاومت شیمیایی و زیست سازگاری را با هم ترکیب می کند و آن را برای کاتترها، سیستم های انتقال داخل عروقی و لوازم جانبی یکبار مصرف مناسب می کند. مشاهده محصول → لوله پلی آمید پزشکی برای اجزای کاتتر با قطر کوچک لوله پلیآمید پزشکی از دیوارههای نازک، قطر داخلی کوچک و مقاومت در دمای بالا برای کاتترها، الکتروفیزیولوژی و سیستمهای تحویل استنت پشتیبانی میکند. مشاهده محصول → تیم های تجهیزات پزشکی همچنین از کروماتوگرافی مایع در هنگام کنترل کیفیت استفاده می کنند، به عنوان مثال هنگام تعیین کمیت پوشش دارویی روی سطح بالون یا بررسی مونومرهای باقیمانده پس از استریل کردن. لولههای داخل مسیر سیال آن ابزار و لولههای داخل دستگاه در حال آزمایش از علم مواد یکسانی میآیند، به همین دلیل است که ما سازگاری ابعادی و قابلیت ردیابی را بهجای دو مشکل به عنوان یک مشکل در نظر میگیریم. اگر پروژه شما به یک اکستروژن سفارشی، پوشش یا مونتاژ کاملاً برون سپاری شده نیاز دارد، ما خدمات توسعه OEM و ODM پشتیبانی طراحی را تا تولید سریال تحت سیستم کیفیت ISO 13485:2016 پوشش می دهد. درباره Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. سوالات متداول در مورد لوله های HPLC Q1. بهترین قطر داخلی برای لوله های HPLC چیست؟ از 0.005 تا 0.007 در ID برای ستونهای 4.6 میلیمتری و 0.005 اینچ یا باریکتر برای قالبهای 2.1 میلیمتری استفاده کنید. همیشه کوچکترین شناسه ای را که فشار پمپ می تواند پشتیبانی کند انتخاب کنید. Q2. لوله PEEK در مقابل لوله فولادی ضد زنگ، کدام را باید استفاده کنم؟ PEEK برای آنالیت های حساس به فلز و مسیرهای زیست سازگار، فولاد ضد زنگ که در آن به حداکثر فشار و تحمل حلال نیاز دارید. قبل از تعویض، سازگاری حلال را بررسی کنید. Q3. لوله PEEK چه فشاری را می تواند تحمل کند؟ معمولاً چند صد بار، با محدودیت دقیق بسته به شناسه، ضخامت دیوار و دما. همیشه از اتصال فولاد ضد زنگ همسان پایین تر است. Q4. چگونه لوله HPLC را بدون ایجاد حجم مرده برش دهم؟ از یک لوله برش اختصاصی استفاده کنید، انتهای آن را با بزرگنمایی بررسی کنید و هرگونه برش را با سوراخ یا اریب دور بیندازید. فرول های صندلی با انتهای مربع به درستی. Q5. فرول های HPLC هر چند وقت یکبار باید تعویض شوند؟ هر زمان که یک اتصال به پورت دیگری منتقل شد یا در اولین نشانه گریه، آنها را جایگزین کنید. فرول ها مواد مصرفی هستند نه سخت افزار دائمی. Q6. چرا پس از تعویض لوله، پیک ها دنبال می شوند؟ معمولاً حجم اضافی ستون از یک شناسه بزرگتر، یک دوره طولانی مدت یا شکاف در صندلی فرول. قبل از لمس روش صدا را اندازه بگیرید و مسیر را کوتاه کنید. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026انتخاب لوله UHPLC: شناسه های PEEK، PTFE و FEP، اتصالات و حجم مردهیک سیستم UHPLC که با فشار 600 بار از طریق یک طول 10 سانتی متری 0.005 اینچ اجرا می شود. لوله ID تقریباً 1.3 میکرولیتر فاز متحرک را در داخل آن خط نگه می دارد. آن را با همان طول 0.020 اینچ جایگزین کنید. هیچ چیز دیگری تغییر نکرده است، با این حال عرض اوج، زمان نگهداری و شمارش صفحه ظاهری همه جابجا می شوند. این مورد عملی برای برخورد با لوله UHPLC به عنوان یک جزء سیستم به جای لوله کشی است: قطر داخلی باعث پراکندگی درایوها می شود، مواد باعث سازگاری شیمیایی می شود و کیفیت برش تعیین می کند که اتصالات مهر و موم شوند یا گریه کنند. آنچه در ادامه میآید نشان میدهد که این سه عامل چگونه برهمکنش میکنند، کدام اعداد در برگه مشخصات تعلق دارند، و محدودیتهای واقعی برای لولههای پلیمری و فولادی ضد زنگ کجا قرار دارند. لوله UHPLC و بودجه حجم اضافی حجم اضافی ستون مجموع انژکتور، لوله بین انژکتور و ستون و سلول آشکارساز است. متون عیبیابی کروماتوگرافی معمولاً توصیه میکنند که وقتی ستون مملو از ذرات زیر 2 میکرومتر است، مقدار کل را زیر 10 تا 15 میکرولیتر نگه دارید، زیرا چنین ستونهایی پیکهای بسیار باریکی تولید میکنند و هر حجمی خارج از ستون آنها را رقیق و بزرگ میکند. قانون سرانگشتی: در 0.005 اینچ ID، یک جامپر 10 سانتی متری حدود 1.3 میکرولیتر تولید می کند. در 0.020 اینچ ID، همان 10 سانتی متر حدود 20 میکرولیتر را تشکیل می دهد. محاسبه حجم لوله آسان است و به راحتی می توان آن را دست کم گرفت: V = π r² L. از آنجا که شعاع مربع است، دو برابر کردن ID حجم را در همان طول چهار برابر می کند. نمودار زیر نشان میدهد که این به چه معناست در اندازههای سوراخهایی که معمولاً برای کارهای تحلیلی ذخیره میشوند. شکل 1. حجم اضافی ستون در 100 میلی متر لوله (محاسبه شده) 0.0025 اینچ شناسه 0.32 میکرولیتر 0.005 اینچ شناسه 1.27 میکرولیتر 0.010 اینچ شناسه 5.07 میکرولیتر 0.020 اینچ شناسه 20.3 میکرولیتر 0.030 اینچ شناسه 45.6 میکرولیتر اندازه سوراخ در مقابل حجم نگه داشته شده در طول برش 100 میلی متر حجم های محاسبه شده از V = π r² L; ID 0.0025 اینچ کمتر از یک درصد از آنچه که یک خط 0.030 اینچی دارد را در خود جای می دهد. دو عادت به دنبال دارد. حرکت انژکتور به ستون را تا جایی که هندسه نمونهبر خودکار اجازه میدهد کوتاه نگه دارید، زیرا یک جامپر 5 سانتیمتری یک چهارم جامپر 20 سانتیمتری را در همان شناسه نگه میدارد. و از یک سوراخ در همه جا استفاده نکنید: سمت کم فشار سیستم، از جمله ورودی پمپ، گاز زدا و خطوط زباله، می تواند لوله های 0.020 اینچ یا بزرگتر را بدون جریمه حمل کند، زیرا پراکندگی در آنجا هرگز به آشکارساز نمی رسد. قطر داخلی: معاوضه با قدرت چهارم لوله باریک پراکندگی را کاهش می دهد اما فشار را هزینه می کند. جریان از طریق یک سوراخ کوچک از رابطه هاگن-پوازوی پیروی می کند که در آن افت فشار با توان چهارم شعاع نسبت معکوس دارد. نصف کردن ID افت فشار را شانزده برابر می کند، به همین دلیل است که چند سانتی متر آخر قبل از ستون، هم حساس ترین قسمت مسیر جریان است و هم قسمتی که احتمالاً محدودیت فشار را کاهش می دهد. شکل 2. افت فشار بیش از 250 میلی متر لوله، آب در 20 درجه سانتی گراد (محاسبه شده) 0 25 50 75 100 نوار 0.0025 اینچ شناسه 0.005 اینچ شناسه نصف کردن ID افت فشار را در 16 ضرب می کند 0.1 0.4 0.7 1.0 سرعت جریان، میلی لیتر در دقیقه از رابطه هاگن-پوازوی محاسبه می شود. فازهای متحرک واقعی چسبناک تر هستند، بنابراین این را به عنوان رفتار نسبی بخوانید تا یک پیش بینی مطلق برای یک روش معین. محدوده کاری که در تمرین معمول UHPLC پایدار است: 0.0025 اینچ تا 0.005 اینچ شناسه برای خط انژکتور به ستون، که در آن پراکندگی بیشترین تأثیر را بر شکل اوج دارد. 0.005 اینچ تا 0.010 اینچ شناسه از ستون به آشکارساز، که در آن یک سوراخ کمی بزرگتر معمولاً معامله قابل قبولی برای فشار پایین تر است. 0.020 اینچ شناسه و بالاتر برای ورودی پمپ، زباله و هر خط انتقال کم فشار. انتخاب مواد: PEEK، PTFE، FEP، PFA، ETFE و فولاد ضد زنگ انتخاب مواد معمولاً به دو سؤال مربوط می شود: چه چیزی در فاز متحرک است و چه چیزی در حال شناسایی است. PEEK: پیشفرض بدون فلز PEEK انتخاب استاندارد برای اجرای انژکتور به ستون در کارهای حساس به فلز است. این زیست سازگار است، آهن یا نیکل را به مسیر جریان نمی ریزد و بافرهای فسفات و معرف های جفت یونی را که باعث ایجاد مشکل در فولاد ضد زنگ می شوند، تحمل می کند. همچنین محدودیت هایی دارد: PEEK در DMSO، THF و دی کلرومتان متورم می شود و اسیدهای غلیظ به آن حمله می کنند. برگههای داده برای لولههای PEEK با ID کوچک معمولاً رتبهبندی فشار را بین 5000 تا 7000 psi (حدود 345 تا 480 بار) در دمای اتاق ذکر میکنند که اکثر شرایط روش UHPLC را پوشش میدهد. PTFE و FEP: سمت کم فشار فلوروپلیمرها قسمت هایی از مسیر جریان را می پوشانند که در آن فشار متوسط است و مقاومت شیمیایی بیشترین اهمیت را دارد. PTFE و FEP تقریباً برای هر فاز متحرک بیاثر هستند، نرم و آسان برای مسیریابی هستند، و مواد معمولی برای خطوط ورودی پمپ، اتصالات گاز زدا و زباله هستند. سقف فشار آنها کسری از PEEK است، بنابراین آنها جایگزینی برای یک جامپر فشار بالا نیستند. لوله اکستروژن PTFE برای کاربردهای پزشکی و مسیر سیالات لوله فلوئوروپلیمری مقاوم در برابر مواد شیمیایی برای مسیرهای جریان کم فشار، با سازگاری زیستی، محدوده دمایی وسیع و استفاده از کاتتر یا سیستم تحویل. مشاهده محصول → PFA و ETFE: جایی که دما یا سفتی مهم است PFA خواص مکانیکی خود را در دماهای بالاتر از FEP حفظ می کند، که وقتی لوله در نزدیکی کوره ستونی قرار می گیرد اهمیت دارد. ETFE نسبت به PTFE در مقاومت شیمیایی قابل مقایسه سفتتر و در برابر سایش مقاومتر است، بنابراین اغلب برای خطوطی انتخاب میشود که به طور مکرر در طول تعمیر و نگهداری انجام میشوند. لوله اکستروژن پزشکی PFA برای خطوط سیالات تحلیلی و صنعتی لوله فلوئوروپلیمری برای انتقال سیال در مواد غذایی و اتصالات تحلیلی دقیق، ترکیبی از مقاومت شیمیایی با عملکرد نزدیک به ابزار دقیق گرم شده. مشاهده محصول → فولاد ضد زنگ: سقف فشار فولاد ضد زنگ 316 در 1/16 اینچ OD با اتصالات درست به فشار تا حدود 20000 psi می رسد، به همین دلیل است که سیستم هایی که به طور مداوم بالای 1000 بار کار می کنند معمولاً با آن باقی می مانند. معاوضهها واقعی هستند: یونهای فلزی میتوانند به فازهای متحرک پر نمک نفوذ کنند و آنالیتهایی که فلزات کلات میتوانند روی دیوار جذب کنند. شکل 3. مقایسه مواد کیفی، امتیاز 1 تا 5 قابلیت فشار مقاومت شیمیایی انعطاف پذیری کارایی هزینه مسیر جریان بدون فلز PEEK PTFE / FEP 316 SS نمرات یک ارزیابی مهندسی کیفی است که برای محدود کردن گزینه ها در نظر گرفته شده است، نه جایگزینی برای برگه های اطلاعاتی مواد. جدول 1. مواد لوله مورد استفاده در مسیرهای جریان UHPLC، با مبادلاتی که اغلب انتخاب را تعیین می کنند. مواد محدوده شناسه معمولی فشار کاری یادداشت حلال و آنالیت بهترین تناسب PEEK 0.0025 تا 0.030 اینچ معمولاً برای شناسههای کوچک 5000 تا 7000 psi ذکر میشود تورم در DMSO، THF و دی کلرومتان. اجتناب از اسیدهای غلیظ؛ بدون فلز خطوط انژکتور به ستون، آنالیت های حساس به فلز PTFE 0.010 تا 0.062 اینچ فشار کم، زیر چند صد psi گسترده ترین مقاومت شیمیایی؛ نرم و به راحتی هدایت می شود ورودی پمپ، ضایعات، انتقال فشار کم FEP 0.010 تا 0.062 اینچ فشار کم شیمی مشابه PTFE، دیوار شفاف خطوط ضایعات گاززدا و آشکارساز PFA 0.010 تا 0.062 اینچ کم تا متوسط بی اثر بودن فلوروپلیمر با پایداری بهتر در دمای بالا خطوط نزدیک کوره ستونی ETFE 0.010 تا 0.062 اینچ کم تا متوسط مقاومت شیمیایی خوب با سفتی بالاتر خطوط در حین تعمیر و نگهداری فولاد ضد زنگ 316 0.0025 تا 0.020 اینچ تا حدود 20000 psi با اتصالات صحیح می تواند یون های فلزی را در روش های پر نمک یا جفت یونی آزاد کند سیستم هایی که بیش از 1000 بار کار می کنند در جایی که انتخاب واقعاً نزدیک است، یک مقایسه جانبی از لوله PTFE و PEEK در مقابل لیست فاز تلفن همراه شما معمولاً سریعترین راه برای حل و فصل آن است. تلورانس ها، کیفیت برش و اتصالات دو مورد در نقشه لوله تعیین می کنند که آیا یک روش به طور تمیز بین ابزار منتقل می شود: تحمل شناسه و کیفیت برش. تحمل شناسه یا به صورت یک رقم مطلق، مانند /-0.0005 اینچ (حدود 13- / میکرومتر)، یا به عنوان درصد اسمی نوشته می شود. از آنجایی که حجم با مربع قطر مقیاس می شود، تلورانس مستقیماً به یک نوسان حجمی تبدیل می شود و نوسان در یک سوراخ کوچک به نسبت بزرگتر است. شکل 4. نوسان حجم ناشی از تحمل ID (مقیاس های حجمی با قطر مربع) /-20٪ /-40% /-10% /-20٪ 0.005 اینچ شناسه /-0.0005 اینچ 0.005 اینچ شناسه /-0.001 اینچ 0.010 اینچ شناسه /-0.0005 اینچ 0.010 اینچ شناسه /-0.001 اینچ حفره اسمی و تحمل بیان شده در مقابل تغییرات حجم حاصل از V ∝ d² محاسبه می شود. تلورانس 0.0005/- اینچ در حفره 0.005 اینچی حجم خط را تقریباً بیست درصد تغییر می دهد. کیفیت برش نیمه دوم مشکل است. لوله ای که به صورت زاویه ای بریده شده است، یا با سوراخی در انتهای آن باقی مانده است، نمی تواند به صورت مربعی در برابر مخروط یک پورت 10-32 قرار گیرد. نتیجه یک حجم کوچک محبوس شده است که مستقیماً در جلوی ستون است، یک علت کلاسیک برای عرض اوج اضافی که هیچ مقداری از تهویه ستون حذف نخواهد شد. یک کاتر با یک راهنمای لبه تیغ، صورت مربعی و بدون سوراخ ایجاد می کند. یک برش مورب این کار را نمی کند. اتصالات مونتاژ را تمام می کنند. OD 1/16 اینچ برای پورتهای 10-32 مخروطی استاندارد است و مهرههای PEEK محکم انتخاب معمولی برای لولههای PEEK هستند زیرا به طور قابل اعتماد مهر و موم میشوند و میتوان مجدداً از آنها استفاده کرد. سفت شدن بیش از حد اشتباه رایج است: پلیمر را به صورت سرد جریان می دهد، سوراخ اتصال را باریک می کند و بی سر و صدا هم فشار برگشتی و هم حجم مرده را اضافه می کند. آنچه در نقاشی لوله تعلق دارد مشخصاتی که پس از تغییر تامینکننده، شش مورد را شامل میشود: درجه مواد و رنگ، شناسه اسمی با تلورانس، OD، طول برش با تلورانس، وضعیت برش، و تمیزی یا نیازهای قابل استخراج برای حالت تشخیص مورد نظر. صورت برش مربعی و بدون سوراخ 0.005 اینچ شناسه lumen OD 1/16 اینچ (1.59 میلی متر) دیوار 0.029 اینچ (0.73 میلی متر) شکل 5. نمای ایزومتریک یک لوله OD 1/16 اینچی با لومن ID 0.005 اینچی. صورت بریده شده و دیوار دو ویژگی هستند که اغلب نامشخص باقی می مانند و بعداً ستون را مقصر می دانند. OD و ID اعدادی هستند که خریداران ابتدا آنها را بررسی میکنند، با این حال آنها دو عددی هستند که کمترین تعداد را با تلورانس نوشته میشوند. در حفره 0.005 اینچ، تفاوت بین 0.0005/- اینچ و تلورانس نامشخص یک نوسان بیست درصدی در حجم خط است که به اندازه کافی بزرگ است تا زمان ماندگاری را در هنگام تعویض لوله بین ابزارها تغییر دهد. سمت تولید: تحمل اکستروژن محصول است Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. برای هر کسی که لوله های پلیمری دقیق را مشخص می کند، قابلیت های مربوطه عبارتند از: تأسیسات اتاق تمیز مطابق با GMP با مساحت نزدیک به 20000 متر مربع، 15 خط اکستروژن وارداتی با اکستروژن تک، دو و سه گانه، هشت خط اکستروژن اختصاصی PEEK، گواهی ISO 13485:201، و OEM/ODM برنامه هایی که از یک نقشه و یک پشته تحمل کار می کنند تا یک شماره کاتالوگ. سوالات متداول در مورد لوله UHPLC Q1. لوله UHPLC چیست و چه تفاوتی با لوله HPLC دارد؟ همان کار، اعداد فشرده تر. سیستمهای UHPLC در فشارهای بالاتر با ستونهای زیر 2 میکرومتر کار میکنند، بنابراین خط بین انژکتور و ستون معمولاً دارای شناسه کوچکتر است، معمولاً 0.0025 تا 0.005 اینچ، و تحمل ID محکمتری نسبت به خط HPLC معمولی دارد. Q2. از چه لوله ID برای UHPLC استفاده کنم؟ از 0.0025 تا 0.005 اینچ از انژکتور به ستون، 0.005 تا 0.010 اینچ از ستون به آشکارساز و 0.020 اینچ یا بزرگتر در سمت کم فشار مانند ورودی پمپ و زباله استفاده کنید. Q3. آیا لوله PEEK برای UHPLC مناسب است؟ بله، برای اکثر شرایط روش، و زمانی که مسیر جریان باید بدون فلز باشد، پاسخ معمول است. ابتدا سازگاری حلال را بررسی کنید، زیرا PEEK در DMSO، THF و دی کلرومتان متورم می شود و در محدوده فشار برای ID خاص باقی می ماند. Q4. PEEK یا لوله فولادی ضد زنگ برای UHPLC؟ فولاد ضد زنگ بالاترین فشارها را تحمل می کند، تا حدود 20000 psi با اتصالات صحیح، اما می تواند یون های فلزی را آزاد کند و با معرف های جفت یونی تعامل داشته باشد. PEEK بی اثر و زیست سازگار است، با سقف فشار کمتر و محدودیت حلال. Q5. چگونه لوله PEEK را بدون ایجاد حجم مرده برش دهم؟ از یک برش با یک راهنمای لبه تیغ استفاده کنید تا صورت مربع و بدون سوراخ باشد، سپس قبل از نصب آن را بررسی کنید. یک برش زاویه دار یا سوراخ شده روی مخروط پورت صاف نمی شود و یک حجم به دام افتاده جلوتر از ستون باقی می ماند. Q6. چرا پس از تعویض لوله، زمان ماندگاری تغییر می کند؟ معمولاً تغییر در حجم اضافی ستون یا تحمل ID. یک خط بلندتر یا یک سوراخ بزرگتر حجم می دهد و قله ها را گسترده می کند. یک سوراخ خارج از تحمل همان کار را کمتر قابل پیش بینی انجام می دهد، به همین دلیل است که تلرانس به سفارش خرید تعلق دارد. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026PEEK Injection Moulding: دما، ابزار و راهنمای کنترل نقصقالبگیری تزریقی PEEK جایگزینی مشابه برای کامپیوتر، ABS یا نایلون نیست. این فرآیند نیاز به قالبی دارد که در دمای 150 تا 200 درجه سانتیگراد، رزین خشک شده تا سطح رطوبتی که در صدها پیپیام اندازهگیری میشود، و مذابی که از نازل تا آخرین حفره در دمای بالای 360 درجه سانتیگراد باقی بماند. این سه شرط را در نظر بگیرید و قطعات با چرخه های مکرر اتوکلاو ابعاد خود را حفظ می کنند. یکی را از دست بدهید و قسمت اغلب در مطبوعات عالی به نظر می رسد و هفته ها بعد از کار می افتد. یک مثال آشنا: توپی PEEK luer قالبگیری شده، بازرسی ابعادی را پشت سر میگذارد، سپس پس از سه چرخه استریلسازی با بخار در دمای 134 درجه سانتیگراد، در ریشه نخ میشکند. هیچ چیز در سلول تغییر نکرده است به جز یک چیلر که ابزار را تا دمای 90 درجه سانتیگراد در روزهای گرمتر پایین می آورد. پوست به صورت آمورف منجمد شد، هسته همچنان کوچک میشد، و تنش باقیمانده تیزترین گوشه را در قسمت پیدا کرد. این داستان واحد شامل بیشتر مواردی است که قالبگیری PEEK را از پلاستیکهای مهندسی روزمره متفاوت میکند - مواد به کنترل پاداش میدهند و میانبرها را مجازات میکنند. چرا PEEK مفروضات استاندارد قالب گیری را می شکند؟ PEEK تقریباً در دمای 343 درجه سانتیگراد ذوب می شود و انتقال شیشه ای آن نزدیک به 143 درجه سانتیگراد است، بنابراین فاصله بین جریان و یخ زدگی باریک است. رزین های معمولی در ابزارهایی که بین 30 تا 80 درجه سانتیگراد نگهداری می شوند قالب گیری می شوند. ابزارهای PEEK معمولاً در دمای 150 تا 200 درجه سانتیگراد کار می کنند و درجات با کریستالینیتی بالا گاهی اوقات بالاتر می روند. دو پیامد عملی به دنبال دارد. اول، این ابزار به جای یک بلوک فولادی، به یک مجموعه گرم شده تبدیل میشود: گرمایش کارتریج یا روغن، صفحات عایق و محدودیتهای انبساط حرارتی در خاموشکنندهها، همگی باید از همان ابتدا طراحی شوند. دوم، کشش زمان چرخه - 30 تا 60 ثانیه برای یک بخش دیواری متوسط طبیعی است و قطعات ضخیم طولانیتر کار میکنند، زیرا تا زمانی که هسته به اندازه کافی خنک نشده باشد تا شکل خود را حفظ کند، قطعه نمیتواند بیرون بیاید. PP / PE 30-60 ABS 60-80 PC 80-120 PEEK 150-200 محدوده دمای سطح قالب معمولی بر اساس خانواده پلیمری، در درجه سانتیگراد. طول میله نشان دهنده نقطه وسط محدوده است. پنجره فرآیند، عدد به عدد پنجره فرآیند تنها زمانی مفید است که اعداد یادداشت شوند و سپس با یک آزمایش واقعی به چالش کشیده شوند. مقادیر زیر نقطه شروع معمولی برای نمرات PEEK پر نشده است. ترکیبات پر از فیبر، فشار و رفتار انقباض را تغییر می دهند و هر ابزاری باید به تنهایی اعتبار سنجی شود. پارامترهای شروع برای قالب گیری تزریقی PEEK پر نشده. قبل از تنظیم آزمایشی، برگه اطلاعات تامین کننده رزین را تأیید کنید. پارامتر نقطه شروع معمولی چرا مهم است خشک کردن رزین 150 درجه سانتیگراد برای 3 تا 6 ساعت، خشک کن خشک کن، نقطه شبنم زیر 40- درجه سانتیگراد رطوبت باعث ایجاد رگه های نقره، حفره ها و عیوب سطحی می شود دمای ذوب 360-400 درجه سانتیگراد زیر دمای تقریباً 350 درجه سانتیگراد، مذاب آنقدر سفت است که دیواره های نازک را پر نمی کند دمای قالب 150-200 °C بزرگترین اهرم در کریستالی بودن، خزش و ثبات ابعادی سرعت تزریق متوسط به بالا، نیم رخ پر کردن آهسته خطرات ضربات کوتاه. پر شدن کنترل نشده باعث جهش و سوزش می شود نگه داشتن فشار وابسته به حفره، معمولاً 60 تا 100 مگاپاسکال انقباض زیاد را جبران می کند. فشار بیش از حد در استرس قفل می شود فشار پشت 5-15 بار گرمایش برشی در پیچ را تحت کنترل نگه می دارد سرعت پیچ کم، حدود 50-80 دور در دقیقه برش زیاد مذاب را تخریب می کند و لکه های سیاه ایجاد می کند آنیلینگ سطح شیب دار را تا حدود 200 درجه سانتیگراد، 2 تا 4 ساعت نگه دارید، به آرامی خنک کنید استرس باقیمانده را قبل از استریل کردن و مونتاژ کاهش می دهد تصمیم گیری ابزاری که بعداً نمی توان آنها را اصلاح کرد ویسکوزیته مذاب PEEK حتی در دمای 400 درجه سانتی گراد بالا می ماند، بنابراین ابزار باید در هر جایی که مذاب نازک ترین است، سخاوتمندانه باشد. اینها نقاطی هستند که اغلب تصمیم می گیرند که یک پروژه اجرا شود یا متوقف شود. دروازه ها: حداقل قطر 1 میلی متر را روی قطعات کوچک پزشکی هدف قرار دهید. دروازههای نقطهای در زیر که مذاب را برش میدهند و خطوط جوش ضعیفی را به جا میگذارند. دوندگان: تمام گرد، کوتاه و به خوبی عایق بندی شده است. یک دونده داغ با یک نازل گرم شده از یخ زدن اسپرو بین شلیک ها جلوگیری می کند. فولاد: نمرات پر شده با شیشه و کربن ساینده هستند. فولاد ابزار سخت شده و مسیرهای جریان صیقلی، سایش و لکه های سیاه را کاهش می دهند. انقباض: PEEK پر نشده معمولاً نزدیک به 1.2-1.5٪ خطی قرار می گیرد. گریدهای پر از فیبر در جهت جریان کمتر و بیشتر در عرض آن منقبض می شوند، بنابراین طرح حفره باید جهت گیری فیبر را دنبال کند. پیش نویس و شعاع: بادکش 1-2 درجه، شعاع سخاوتمندانه و بدون گوشه های داخلی تیز. PEEK به بریدگی حساس است و تنش پسماند دقیقاً در آنجا متمرکز می شود. صفحه حفره گرم شده 150-200 درجه سانتیگراد نازل رانر داغ دروازه حفره بخشی نمای ایزومتریک یک ابزار PEEK: یک صفحه حفره گرم شده، یک نازل داغ که یک دروازه بزرگ را تغذیه می کند، و حفره قسمت فرورفته. بلورینگی، بازپخت و خواصی که شما در واقع ارسال می کنید دمای قالب فقط یک چرخه زمان نیست. ساختار کریستالی داخل قطعه ای را که شما ارسال می کنید تعیین می کند. یک ابزار داغ به زنجیره های پلیمری اجازه می دهد تا با سرد شدن قطعه سازماندهی شوند و پوستی کریستالی با سفتی بالاتر، مقاومت در برابر سایش بهتر و مقاومت قوی تر در برابر حملات شیمیایی ایجاد کنند. یک ابزار سرد پوست را در حالت آمورف منجمد میکند: در کوتاهمدت سختتر و انعطافپذیرتر میشود، اما در اولین باری که قطعه گرمای استریلسازی را میبیند، مستعد تغییر ابعاد است، زیرا پوست یخزده سعی میکند دیرتر متبلور شود - در سرویس، نه در قالب. بازپخت این شکاف را میبندد. یک رمپ مرحلهای تا حدود 200 درجه سانتیگراد، دو تا چهار ساعت نگهداشتن و خنک شدن آهسته، استرسهای ایجاد شده در حین پر کردن و بستهبندی را کاهش میدهد. برای قطعات روی ایمپلنت یا قطعات با دقت بالا، این مرحله اختیاری نیست. بخشی از مشخصات است. پایین متوسط بالا بسیار بالا 60 درجه سانتی گراد 120 درجه سانتی گراد 170 درجه سانتی گراد 200 درجه سانتی گراد روند شماتیک بلورینگی قابل دستیابی در برابر دمای قالب برای یک درجه PEEK با تبلور آهسته. فقط نشان دهنده؛ مقادیر واقعی به درجه و سرعت خنک کننده بستگی دارد. نقص، علل ریشه ای و رفع اکثر رد کردنهای PEEK به شش گروه تقسیم میشوند و هر کدام به جای خود ماده به یک محیط خاص اشاره میکنند. عیوب معمول قالبگیری PEEK با محتملترین علل و اقدامات اصلاحی که ابتدا باید انجام شود، ترسیم میشوند. نقص علت احتمالی اولین اقدام اصلاحی شات کوتاه خیلی سرد ذوب شود، خیلی آهسته پر شود، دروازه خیلی کوچک باشد دمای بشکه را افزایش دهید، پر شدن سریعتر را پروفایل کنید، دروازه را بزرگ کنید رگه ها یا حفره های نقره ای رطوبت در رزین در دمای 150 درجه سانتیگراد به مدت 3 تا 6 ساعت خشک کنید و نقطه شبنم خشک کن را بررسی کنید لکه های سیاه یا جای سوختگی گرمای بیش از حد، قطع شدن پیچ، فشار برگشتی بالا پاکسازی، فشار پشت و سرعت پیچ را کاهش دهید، پیچ را بررسی کنید تاب برداشتن پس از عقیم سازی قالب سرد، بدون بازپخت، خنک کننده نامتعادل دمای قالب را افزایش دهید، بازپخت مرحلهای را اضافه کنید، خنکسازی را متعادل کنید خطوط جوش ضعیف دمای پایین در محل جوش یا آلودگی دمای ذوب و قالب را بالا ببرید، دروازه را تغییر دهید ترک در دنده ها و گوشه ها بسته بندی بیش از حد، گوشه های تیز، ابزار سرد فشار نگهداری را کاهش دهید، شعاع ها را اضافه کنید، دمای قالب را افزایش دهید از قطعات قالبگیری شده PEEK تا سیستمهای کاتتر نهایی در دستگاههای کم تهاجمی، PEEK معمولاً در جایی ظاهر میشود که گرما، اصطکاک و دقت به هم میرسند: لور هاب، دسته و اجزای دریچه، بدنههای رابط، اتصالات بیش از حد قالبگیری شده و عناصر تقویتکننده که باید از استریلسازی مکرر بخار در دمای 134 درجه سانتیگراد بدون از دست دادن تناسب خود زنده بمانند. قالب گیری آن اشکال گسسته را کنترل می کند. اکستروژن هندسه لوله ای را می پوشاند که از همان دستگاه عبور می کند. هر دو مسیر باید در برابر اهداف کریستالی و پاکیزگی یکسان باشند، به همین دلیل است که برنامه های پزشکی به طور فزاینده ای آنها را از یک تامین کننده خریداری می کنند. Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. در سمت تولید، LINSTANT یک کارگاه تمیز مطابق با GMP به مساحت نزدیک به 20000 متر مربع تحت سیستم کیفیت ISO 13485:2016، با 15 خط اکستروژن وارداتی، 8 خط اکستروژن اختصاصی PEEK، 2 خط قالب گیری تزریقی و تقریباً 40 دستگاه قالب گیری راه اندازی می کند. این ترکیب به یک اتصال دهنده PEEK قالبگیری شده و شفت اکسترود شده آن اجازه میدهد به جای اینکه بعداً با هم تطبیق داده شوند، در برابر یکدیگر توسعه داده شوند - دلیل اینکه لولههای PEEK به چنین نقطه کانونی در طراحی دستگاه کم تهاجمی تبدیل شده است، همانطور که در بحث ما توضیح داده شد. چرا لوله PEEK در medtech داغ است . در جایی که یک جزء به ویژگیهای قالبگیری و تلورانسهای ماشینکاری فشرده نیاز دارد، یا قبل از برش ابزار به یک نمونه اولیه نیاز است، فرآیندهای ثانویه شکاف را پر میکنند. برای تیم هایی که ترجیح می دهند کل مشخصات را به فروشندگان تقسیم کنند، توسعه OEM/ODM تطبیق طراحی، ابزارسازی، قالبگیری، اکستروژن و تکمیل تحت یک سیستم کیفیت را پوشش میدهد. PEEK Injection Moulding: سوالات متداول Q1. قالب تزریق PEEK برای چه مواردی در دستگاه های پزشکی استفاده می شود؟ PEEK قالبگیری شده برای لور هاب، بدنههای اتصال، دستگیرهها، قطعات سوپاپ و اجزای تقویتکننده استفاده میشود - در هر جایی که یک دستگاه باید ابعاد را در چرخههای اتوکلاو در دمای 134 درجه سانتیگراد حفظ کند و در برابر قرار گرفتن در معرض مکرر شیمیایی مقاومت کند. Q2. PEEK به چه دمای قالب نیاز دارد؟ بیشتر گریدهای پر نشده با سطح قالب بین 150 تا 200 درجه سانتی گراد اجرا می شوند. در زیر این محدوده، پوست به صورت آمورف منجمد می شود، کریستالینیتی آن کاهش می یابد و قسمت مستعد خزش و اعوجاج پس از عقیم سازی می شود. Q3. آیا می توان PEEK را روی دستگاه قالب گیری تزریقی استاندارد قالب گیری کرد؟ اغلب بله، مشروط بر اینکه بشکه به 400 درجه سانتیگراد برسد، پیچ و شیر چک مقاوم در برابر سایش هستند، خشک کن می تواند نقطه شبنم پایینی را نگه دارد، و ابزار را می توان گرم و عایق کرد. مقاوم سازی رایج است. ابزار سرد نیست. Q4. چرا PEEK به خشک کردن و بازپخت نیاز دارد؟ رطوبت جذب شده باعث ایجاد رگه های نقره، حفره ها و عیوب سطحی می شود، بنابراین رزین در دمای 150 درجه سانتی گراد به مدت 3 تا 6 ساعت خشک می شود. بازپخت در حدود 200 درجه سانتیگراد با خنک کننده آهسته، استرس داخلی را قبل از اینکه قطعه بارهای استریلیزاسیون یا مونتاژ را ببیند، کاهش می دهد. Q5. قالب گیری تزریقی PEEK یا ماشینکاری CNC - کدام بهتر است؟ ماشینکاری برای نمونههای اولیه و حجم کم مناسب است زیرا هیچ هزینهای برای ابزار وجود ندارد. قالبگیری زمانی برنده میشود که تقاضای سالانه به چند هزار قطعه برسد یا هندسه دارای ویژگیهایی باشد که برای ماشین غیرعملی است، مانند برشهای داخلی و دندههای ظریف. Q6. آیا PEEK قالبگیری شده زیست سازگار و استریلپذیر است؟ PEEK سابقه طولانی در کاربردهای ایمپلنت و ابزار دارد، اما درجه اهمیت دارد. یک رزین پزشکی یا درجه ایمپلنت با مستندات پشتیبان و تست ISO 10993 مشخص کنید و در صورت لزوم در برابر بخار، اکسید اتیلن، استریلیزاسیون گاما یا پرتو الکترونیکی اعتبار سنجی کنید. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
10Oct-2026اکستروژن کاتتر توضیح داده شده: تحمل ها، مواد و کنترل فرآیندیک نوسان 0.03 میلی متری در ضخامت دیوار در نقاشی بی ضرر به نظر می رسد. روی نیمکت به یک پیچ خوردگی در قوس آئورت، بالونی که ردیابی نمیکند، یا دریچه هموستاز که چکه میکند، تبدیل میشود. در تجربه ما، بیشتر شکایات مربوط به عملکرد کاتتر به جای طراحی کاتتر، به خط اکستروژن باز می گردد. پاسخ کوتاه: اکستروژن کاتتر نوار تحملی را که می توانید نگه دارید، استحکام باند موجود در پایین دست، و میزان تکرارپذیری دستگاه تمام شده در مقیاس را مشخص می کند. پنجره اکستروژن را درست بگیرید و هر مرحله بعدی آسان تر می شود. اشتباه متوجه شوید و هیچ مقداری از واژگونی، اتصال یا مونتاژ دستگاه را نجات نمی دهد. این راهنما در مورد آنچه که اکستروژن واقعاً کنترل میکند، متغیرهای فرآیندی که اهمیت دارند، پلیمرهایی که رفتار متفاوتی روی یک پیچ دارند، عیوبی که در ابتدا نمایان میشوند و بررسیهای کیفیتی که فرآیند تایید شده را از جابجایی جلوگیری میکند، توضیح میدهد. آنچه که اکستروژن کاتتر قبل از هر چیز دیگری کنترل می کند اکستروژن مرحله ای است که هر فرآیند دیگری فرض می کند هندسه را اصلاح می کند. اگر یک شفت با 12 درصد تغییرات دیواره از خط خارج شود، مراحل بافته کردن، جریان مجدد و شکلدهی نوک آن تغییر را به ارث میبرند و آن را تقویت میکنند. به همین دلیل است که تیم های مجرب پنجره اکستروژن را قبل از نهایی کردن طراحی کاتتر قفل می کنند نه بعد از آن. پنج خروجی در یک شفت مداخله ای معمولی بیشترین اهمیت را دارند: قطر بیرونی، ضخامت دیواره و متمرکز بودن، بیضی بودن، پرداخت سطح داخلی لومن، و ثبات ابعادی در کل قرقره. جدول 1. اهداف تجاری معمول برای لوله کاتتر مداخله ای. محدودیت های نهایی باید از مشخصات دستگاه باشد و در خط خود شما تأیید شود. پارامتر هدف معمولی چرا پایین دست اهمیت دارد قطر بیرونی /-0.02 تا /-0.05 میلی متر در لوله 1-3 میلی متر اندازه فرانسوی، تناسب غلاف، تعویض کاتتر ضخامت / تمرکز دیوار در 10٪ از دیوار اسمی مقاومت در برابر پیچ خوردگی، فشار ترکیدگی، قوام جریان مجدد بیضی درصد تک رقمی پایین آب بندی شیر، شکل دهی نوک، اتصالات بدون نشتی زبری سطح داخلی زیر میکرون Ra در لومن قابلیت ردیابی، حجم شستشو، چسبندگی پوشش پایداری قرقره به قرقره همان باند در تمام طول عملکرد مونتاژ و تغذیه خودکار شفت های دیوار نازک جایی هستند که این اعداد سخت می شوند. هنگامی که دیوار به 0.05 میلی متر کاهش می یابد، مذاب فضای کمتری برای استراحت دارد و پنجره بازشو به شدت باریک می شود. لوله پزشکی دیواره فوق العاده نازک برای حمل و نقل دقیق مایعات لوله های پزشکی اکسترود شده بسیار نازک از قطرهای داخلی دقیق و گزینه های مواد مانند TPU، پباکس و PEEK برای استفاده های کم تهاجمی و کانال سیال پشتیبانی می کند. مشاهده محصول → خط اکستروژن، گام به گام اکثر لوله های کاتتر بر روی خطوط تک پیچ یا دو پیچی با قالب متقاطع و اندازه خلاء تولید می شوند. دنباله زیر استاندارد است، اما هر مرحله دارای یک نقطه کنترل است که تحمل نهایی را تعیین می کند. خشک کردن و جابجایی مواد. رزین های هیدروسکوپی مانند کوپلیمرهای بلوک مبتنی بر پلی آمید و TPU رطوبت را جذب می کنند. گلوله های خشک نشده حباب، ژل و رگه های سطحی تولید می کنند که تنها چند ساعت پس از تولید ظاهر می شوند. تغذیه و ذوب شدن. هندسه پیچ و نسبت تراکم تعیین می کند که پلیمر چگونه به آرامی ذوب می شود. رزین های حساس به برش برای جلوگیری از تخریب نیاز به یک ناحیه فشرده سازی تدریجی دارند. اندازه گیری و پایداری فشار. تغییر فشار مذاب تقریباً مستقیماً به تغییر قطر ترجمه می شود. یک پمپ دنده ای یا یک منطقه اندازه گیری به خوبی تنظیم شده آن منحنی را صاف می کند. کراس هد می میرند و می کشند. قالب شکل را تعیین می کند. نسبت کاهش بین خروجی قالب و اندازه لوله نهایی دیوار را تنظیم می کند. تغییرات کوچک در اینجا ضخامت دیوار را به سرعت تغییر می دهد. خنک کننده و اندازه. مخازن اندازه گیری خلاء و کنترل دمای آب گردی و کیفیت سطح را تعیین می کند. خنک شدن بیش از حد سریع، استرس را به دیوار منجمد می کند. برخاستن، اندازه گیری و پیچیدن. تنش مداوم از علائم کشش و بیضی جلوگیری می کند. اندازه گیری درون خطی قبل از هدر رفتن یک قرقره کامل، حرکت می کند. گلوله ها اندازه گیری خلاء بازخورد SPC کنترل تنش اکسترودر حمام خنک کننده لیزر OD گیج کشنده برخاستن نمای ایزومتریک از یک خط لوله: پلیمر وارد اکسترودر می شود، مذاب به شکل یک قالب متقاطع شکل می گیرد، اندازه آن تحت خلاء قرار می گیرد، توسط یک گیج لیزری اندازه گیری می شود و با کشش ثابت خارج می شود. هر بلوک یک نقطه کنترل است، نه فقط یک ماشین. Material Choice پنجره دما را بازنویسی می کند همان پیچ و قالب با یک رزین جدید کاملاً متفاوت عمل می کنند. کوپلیمرهای بلوک پلی آمید مانند Pebax و TPU در یک محدوده بشکه متوسط، در حالی که PEEK و فلوروپلیمرها به خطوط اختصاصی، ابزار مقاوم در برابر خوردگی و چرخه های پاکسازی طولانی تر نیاز دارند. تغییر خط از PEEK به یک الاستومر با دمای پایین به ندرت اقتصادی است، به همین دلیل است که متخصصان ظرفیت اکستروژن جداگانه ای را برای پلیمرهای با دمای بالا نگه می دارند. 0 100 200 300 400 210 200 230 350 380 Pebax TPU PVDF FEP PEEK نقطه تنظیم بشکه نماینده، درجه سانتی گراد فراتر از دما، مشخصات ویژگی هر پلیمر تعیین می کند که کدام معماری شفت منطقی است. یک ماده سفت و مقاوم در برابر حرارت به طور خودکار بهترین انتخاب برای شفت قابل ردیابی نیست. سفتی مقاومت در برابر حرارت روانکاری قابلیت هل دادن انعطاف پذیری PEEK Pebax / TPU PEEK و پلی آمید امتیاز بالایی در سفتی و مقاومت حرارتی دارند. Pebax و TPU امتیاز بالایی در انعطاف پذیری دارند. بیشتر شفتهای مدرن هر دو جهان را از طریق کواکستروژن چند لایه مخلوط میکنند، جایی که یک لایه بیرونی نرم پوشش آبدوست را حمل میکند و یک لایه داخلی سفت و سخت لومن را حمل میکند. برای نگاهی دقیق تر به نحوه استفاده از آن فناوری در عمل، به این نمای کلی نگاه کنید کواکستروژن کاتتر چند لایه . لوله چند لایه پزشکی برای کاتترها و تحویل دارو لوله های اکسترود شده چند لایه، زیست سازگاری داخلی را با استحکام یا محافظت بیرونی ترکیب می کند، از کاتترها، تزریق، زهکشی و سیستم های دارورسانی با تحمل های سخت پشتیبانی می کند. مشاهده محصول → عیوب اکستروژن در واقع از کجا می آیند نقص ها به ندرت به طور تصادفی ظاهر می شوند. در عیبیابی تولید، همان پنج علت اصلی بیشتر قرقرههای رد شده را تشکیل میدهند. رطوبت مواد و خشک کردن 34% مشخصات دما و طراحی پیچ 26% فشار قالب و پایین کشیدن 18% خنک کننده، جاروبرقی و برخاستن 14% عملیات جابجایی، سیم پیچی و ثانویه 8% توزیع گویا بر اساس الگوهای عیب یابی معمولی در تولید لوله های پزشکی، نه یک آمار صنعت اندازه گیری شده. دریفت قطر معمولاً به ناپایداری فشار مذاب یا عدم تطابق سرعت برخاستن اشاره می کند. ژل و لکه های سیاه پاکسازی ناقص، رزین تجزیه شده در مناطق مرده یا رطوبت را نشان می دهد. خروج از مرکز دیوار اغلب از مرکز قالب یا خلاء نامتعادل در آستین اندازه می آید. شکستگی و زبری مذاب زمانی ظاهر می شود که نرخ خروجی از آنچه هندسه قالب در آن دما می تواند تحمل کند بیشتر شود. بیضی روی قرقره یک مشکل کشش و سیم پیچی است تا یک مشکل اکستروژن. تلورانس ها، سنجش درون خطی و کنترل کیفیت یک فرآیند تایید شده یک فرآیند پایدار برای همیشه نیست. تنظیمات خلاء خزش می کند، سایش قالب ها، و یک مقدار رزین جدید می تواند ویسکوزیته مذاب را تغییر دهد. اندازه گیری مداوم تنها دفاع عملی است. 8 4 0 -4 -8 کنترل حلقه بسته خط رانش 0 ساعت 2 ساعت 4 ساعت 6 ساعت 8 ساعت انحراف قطر خارجی بر حسب میکرون در طول یک دوره تولید اقدامات کنترل عملی در خط اکستروژن کاتتر عبارتند از: سنجش لیزری یا اولتراسونیک در فواصل ثابت، در مقابل موقعیت قرقره ثبت شده است. کنترل فرآیند آماری روی OD، دیوار و بیضی، با قوانین واکنش به جای بازرسی پس از واقعیت. صلاحیت نصب، عملیات و عملکرد در هر ترکیب قالب و رزین جدید. قابلیت ردیابی کامل از دسته گلوله تا قرقره نهایی، تحت سیستم کیفیتی مانند ISO 13485. کنترل تغییر مستند برای هر تنظیمی که پنجره تأیید شده را لمس می کند. از لوله اکسترود شده تا کاتتر تمام شده اکستروژن معمولا اولین عملیات از چندین عملیات است. فرآیندهای ثانویه مانند واژگونی، شعله ور شدن، سوراخ کردن، پیوند مجدد جریان، قیطاندن و لمینیت حرارتی چیزی هستند که یک قرقره لوله را به یک محور کار تبدیل می کنند. این مراحل به شدت به آنچه در بالادست اتفاق افتاده است بستگی دارد: لومنی که کمی دور است به طور قابل اعتمادی در برابر دریچه هموستاز مهر و موم نمی شود، و دیواری با تنش یخ زده در طول جریان مجدد منحرف می شود. طرحبندیهای لومن پیچیده بیشترین تقاضا را در مرحله اکستروژن ایجاد میکنند. پروفیل های چند لومن با دو، سه یا چند کانال نیاز به جریان متعادل از طریق قالب دارند به طوری که هر لومن شکل و مقطع خود را در طول کامل حفظ می کند. لوله های پزشکی چند لومن برای طرح های کاتتر پیچیده لوله اکسترود شده با چندین کانال قابل تنظیم، دسترسی همزمان به سیمهای راهنما، داروها و گازها را در کاربردهای کرونر، دیالیز، آندوسکوپی و کاتتر عصبی عروقی امکانپذیر میسازد. مشاهده محصول → انتخاب شریک اکستروژن برای سازندگان دستگاه، تامین کننده اکستروژن عملاً بخشی از تیم طراحی است. تفاوت بین یک فروشنده کامپوننت و یک شریک توسعه نشان می دهد که آنها چقدر زود درگیر هستند و چه مقدار از پنجره فرآیند را می توانند برای شما مستند کنند. Ningbo LINSTANT Polymer Materials Co., Ltd. در سال 2014 تأسیس شد و از آن زمان به یک شرکت فناوری پیشرفته در سطح ملی با بیش از 500 کارمند حرفه ای تبدیل شده است. این شرکت متعهد به فراتر رفتن از نقش یک تامین کننده قطعات سنتی است و در تلاش است تا به بخشی جدایی ناپذیر از محصولات مشتریان خود تبدیل شود. LINSTANT از تطبیق دقیق در مرحله طراحی مشترک تا اطمینان از قابلیت اطمینان در طول تولید، عمیقاً در زنجیره ارزش اصلی محصولات مشتریان خود ادغام می شود و فناوری کاتتر را به یک مزیت رقابتی اصلی برای محصولات خود تبدیل می کند. از طریق نوآوری مداوم در فن آوری و کنترل کیفیت دقیق، ما قادر به ارائه راه حل های سیستم کاتتر سفارشی ایمن تر، دقیق تر و پیشرفته تر به شرکت های تجهیزات پزشکی هستیم. پایگاه تولید نزدیک به 20000 متر مربع فضای اتاق تمیز مطابق با GMP را پوشش می دهد، با 15 خط اکستروژن وارداتی که از کواکستروژن تک لایه، دو لایه و سه لایه پشتیبانی می کنند، هشت خط اختصاصی PEEK، دو خط قالب گیری تزریقی و حدود 100 واحد قیطان، کویلینگ و پوشش. پوشش مواد شامل PEEK، پلیآمید، PTFE، ePTFE، FEP، PFA، ETFE، TPU، Pebax، PET و PVDF میشود و محدوده محصول از لولههای پایه تا شفتهای تقویتشده و لولههای بالون تا میکرو کاتترها و کاتترهای راهنما را شامل میشود. مدیریت کیفیت دارای گواهینامه ISO 13485:2016 می باشد. برای تیم هایی که به جای لوله های خارج از قفسه به پشتیبانی طراحی نیاز دارند، سرویس OEM و ODM توسعه مشترک، ابزارسازی، اعتبار سنجی فرآیند و تولید سریال را پوشش می دهد. سوالات متداول Q1. اکستروژن کاتتر چیست؟ این فرآیند مذاب است که گلوله های پلیمری را به لوله های کاتتر پیوسته با قطر داخلی، قطر خارجی و دیواره مشخص تبدیل می کند. هندسه ای را تنظیم می کند که تمام مراحل مونتاژ بعدی بر آن تکیه می کنند. Q2. اکستروژن کاتتر چه تحملی می تواند داشته باشد؟ خطوط به خوبی کنترل شده معمولاً قطر بیرونی را بین 0.02- تا 0.05- میلی متر و دیواره را در حدود 10 درصد اسمی، بسته به رزین، ضخامت دیواره و اندازه لوله نگه می دارند. Q3. از کدام پلیمرها برای اکستروژن لوله کاتتر استفاده می شود؟ Pebax، TPU، PVDF، PET، پلی آمید، PEEK، PTFE، FEP، PFA و ETFE رایج هستند. انتخاب مواد پنجره دما، سفتی شفت و استراتژی پوشش را هدایت می کند. Q4. تفاوت بین اکستروژن تک لومن و چند لومن چیست؟ لوله تک لومن دارای یک کانال است. لوله چند لومن دو یا چند کانال را در یک پروفیل بسته بندی می کند که به جریان دای متعادل نیاز دارد بنابراین هر لومن سطح مقطع خود را در طول طول حفظ می کند. Q5. چگونه از پیچ خوردگی در لوله کاتتر اکسترود شده جلوگیری می کنید؟ دیوارهای متحدالمرکز، ضخامت دیواره ثابت، طول سنج مناسب یا یک لایه تقویتی بافته شده، و فرآیند جریان مجدد کنترل شده، همگی مقاومت در برابر پیچ خوردگی را افزایش می دهند. Q6. آیا می توان لوله اکسترود شده را به عنوان بخشی از مجموعه کاتتر OEM کامل عرضه کرد؟ بله. تامین کنندگان اکستروژن با قابلیت پردازش ثانویه می توانند شفت های با نوک، چسبانده شده، بافته یا پوشش داده شده را تحویل دهند یا از توسعه کامل کاتتر سفارشی از مرحله طراحی تا تولید سریال پشتیبانی کنند. .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 با ما تماس بگیرید
اگر به محصولات ما علاقه مند هستید، لطفا با ما تماس بگیرید
- اطلاعات تماس
- Address : 5 اوک پارک دکتر، بدفورد، MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- محصولات
- لوله اکسترود پزشکی
- لوله های تقویت شده پزشکی
- پلی آمید
- PEEK
- لوله بالون
- میکرو کاتتر
- فرآیندهای ثانویه
- لوله انقباض حرارتی
- لوله پزشکی فلوروپلیمر
- آندوسکوپ
- غلاف دسترسی با فشار منفی
- کاتتر هدایت کننده
- کاتتر آنژیوگرافی
- لوله بافته شده با فشار بالا
- فرآیند درمان سطح لوله های پزشکی
- مرکز خبر
- اخبار صنعت
- اخبار شرکت
- ترمینال موبایل

